欲しいものを探す
ガラス充填ナイロン: 0.1%の水分が溶ける前に来ます
時間:2026-10-30
ガラスで満たされたナイロンパーツに銀色の筋が現れ、床の最初の動きは常に同じです:温度を上げます。270から300。それは悪化するだけです。2つの数字が過程シートの上部にあり、その順序が重要です-乾燥は仕事がまったく実行できるかどうかを決定します。温度は部品の見た目がどれほど良いかを決定します
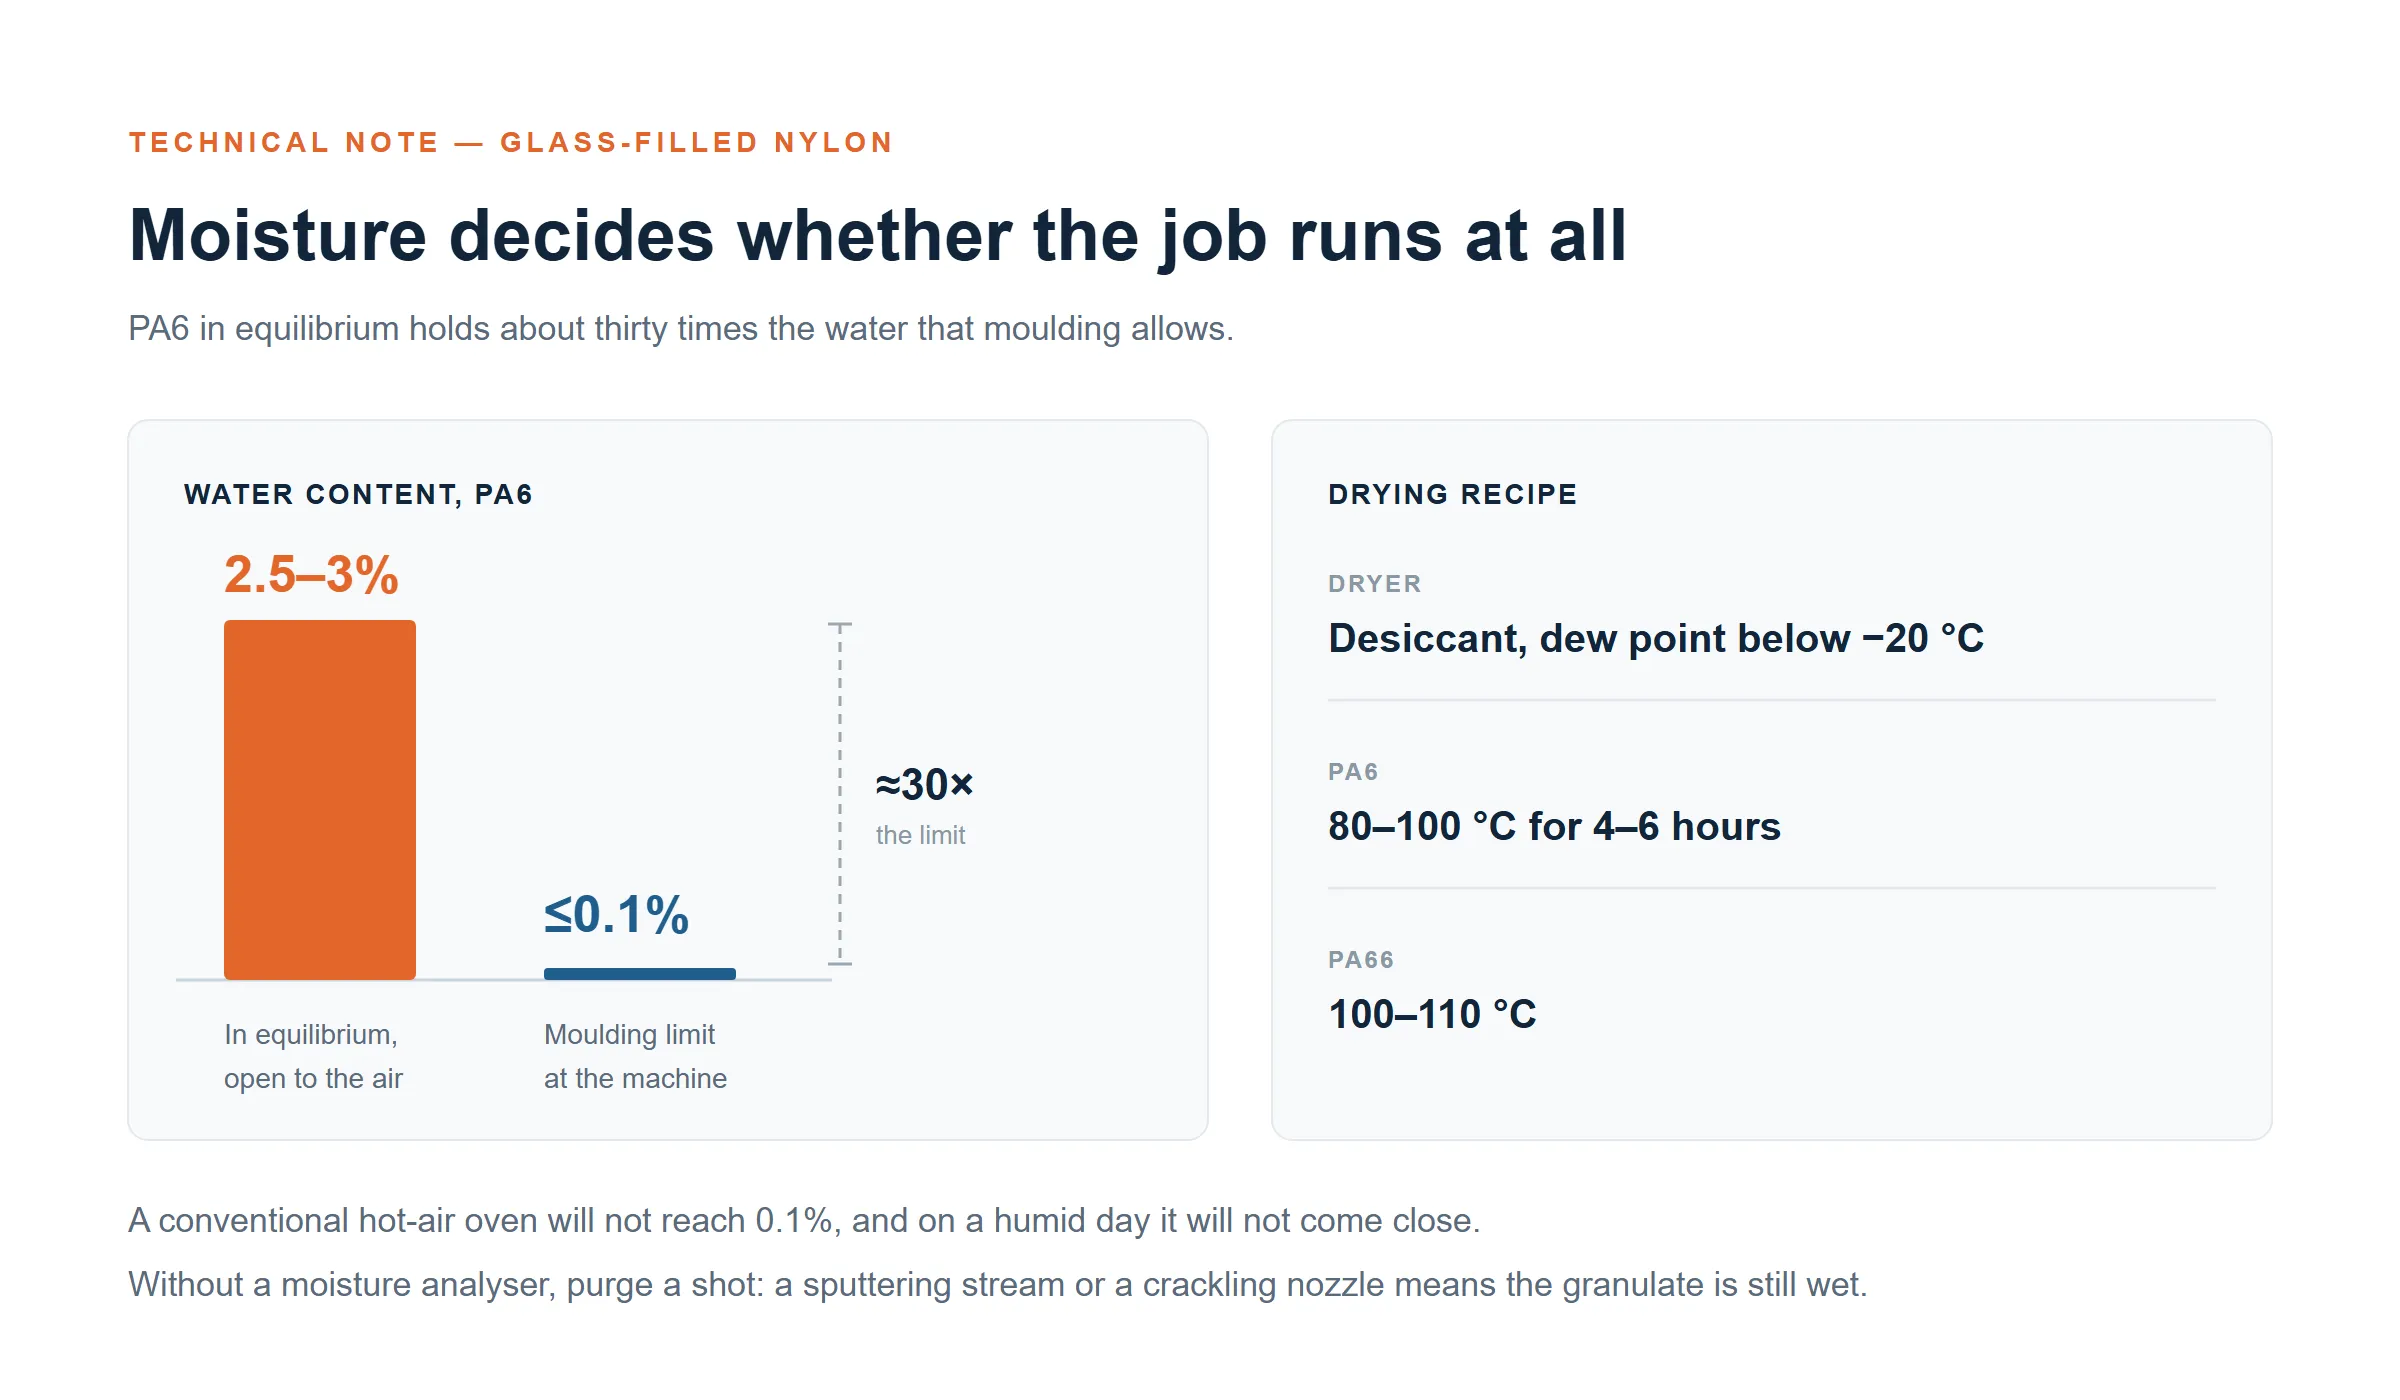
図1-ギャップは問題全体です: 0.1%の制限に対して2.5-3%です。
乾燥は、ジョブが実行されるかどうかを決定します
PAは水を吸収します。PA 6は平衡状態で2.5-3%の湿度にあり、成形は≤0.1%を望みます-おおよそ30倍少ないです。従来の熱風乾燥機はそこに到達せず、湿気の多い日には近づきません。露点が-20°C以下の乾燥剤乾燥機を使用してください。PA 6: 80-100°Cで4-6時間。PA 66:100-110°C。
時間は基準ではありません-測定された水分は
水分分析器がなければ、ショットをパージします:スパッタリングストリーム、パチパチと音を立てるノズル、部品の銀筋。顆粒はまだ湿っています。
セットポイントは溶融温度ではありません
シア加熱により、溶融物はバレル設定よりも10ー20°C高くなるため、パネルには有用な情報が表示されません。PA 6+GF: 250ー270°C溶融物。PA 66+GF:27 0ー300°C。80ー100°Cで成形します。
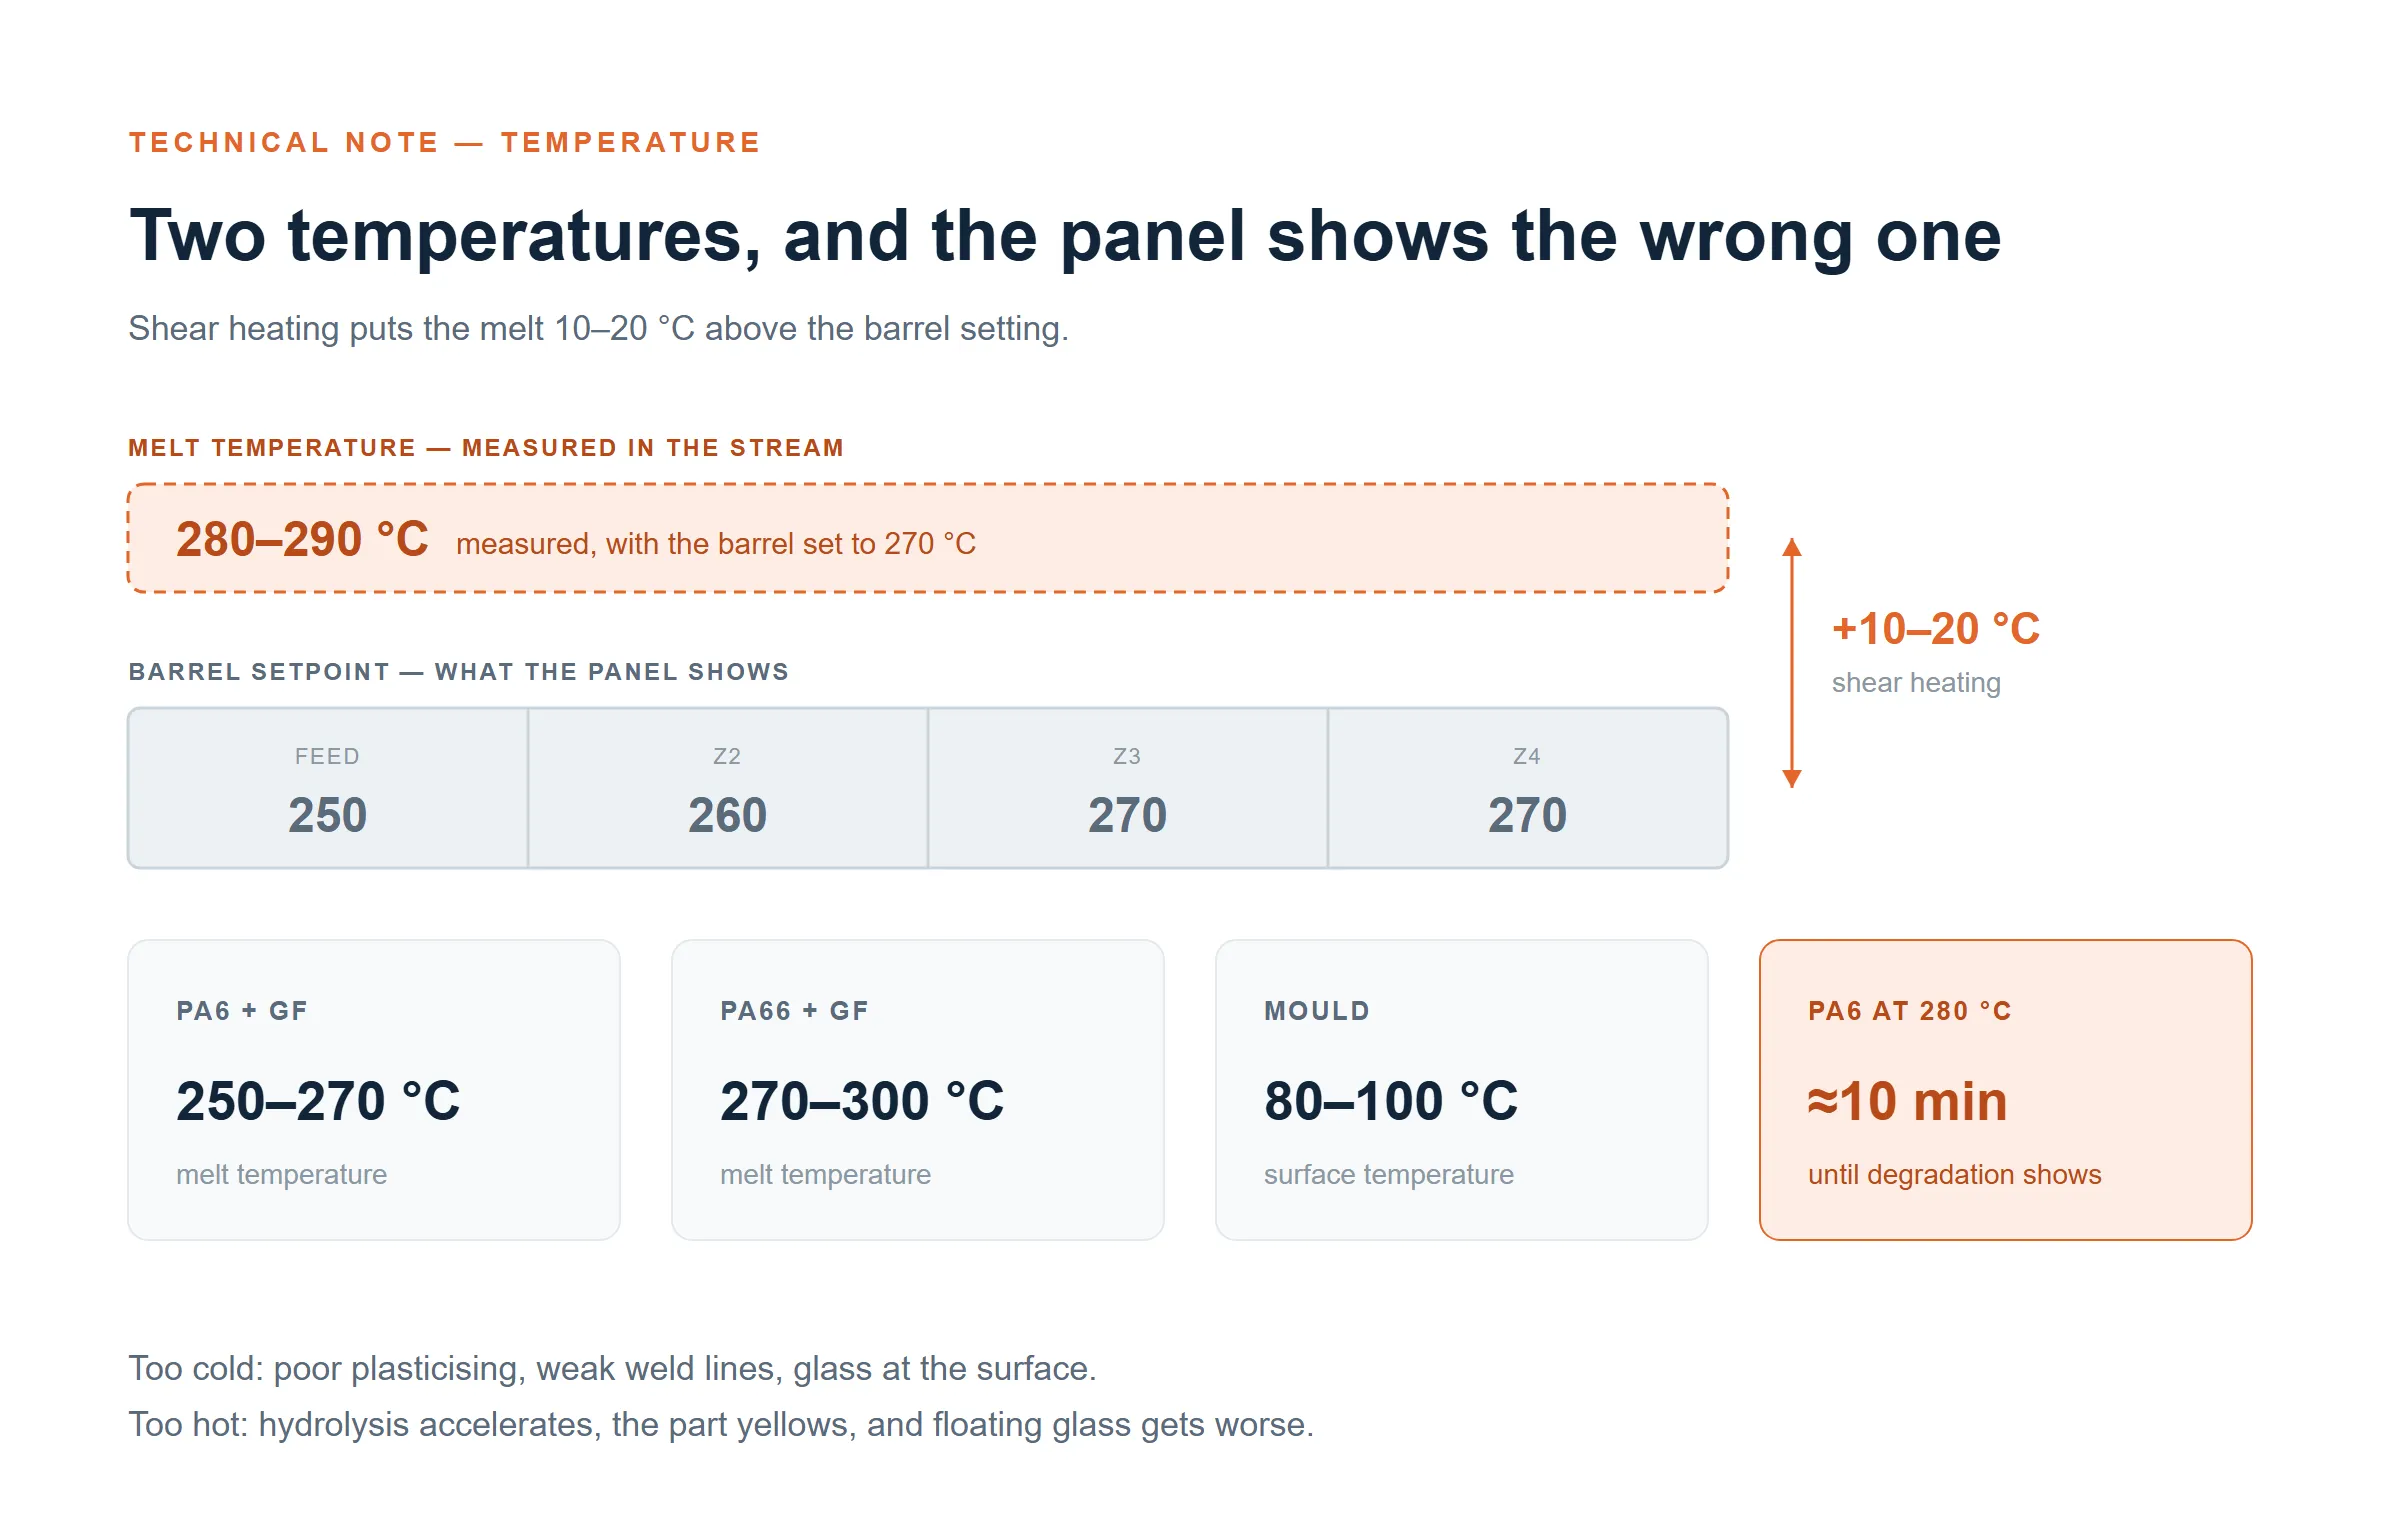 図2-セットポイントは入力したものです。溶融温度は樹脂が見るものです。
寒すぎると、表面に弱い溶接線やガラスが形成され、可塑性が低下します。熱すぎると、加水分解が加速し、分子量が低下し、部品が黄色くなり、粘度が低下して浮遊ガラスが悪化します。
2つの問題は1つです
水がまだ存在している場合、高温はより速い加水分解を意味します-材料は空洞に到達する前にバレル内で分解されます。280°Cでは、PA 6は約10分間の滞在後に著しく劣化します。バレルのサイズを1.5ー2倍にし、停止する前にパージし、ノズルの温度を下げます。そこで調理しないでください。
色に関する一つの注意
キャリアは、PA用のベース樹脂であるPAキャリアに合わせる必要があります。PEキャリアのマスターバッチは剥離して浮きます。マスターバッチも乾燥させます。
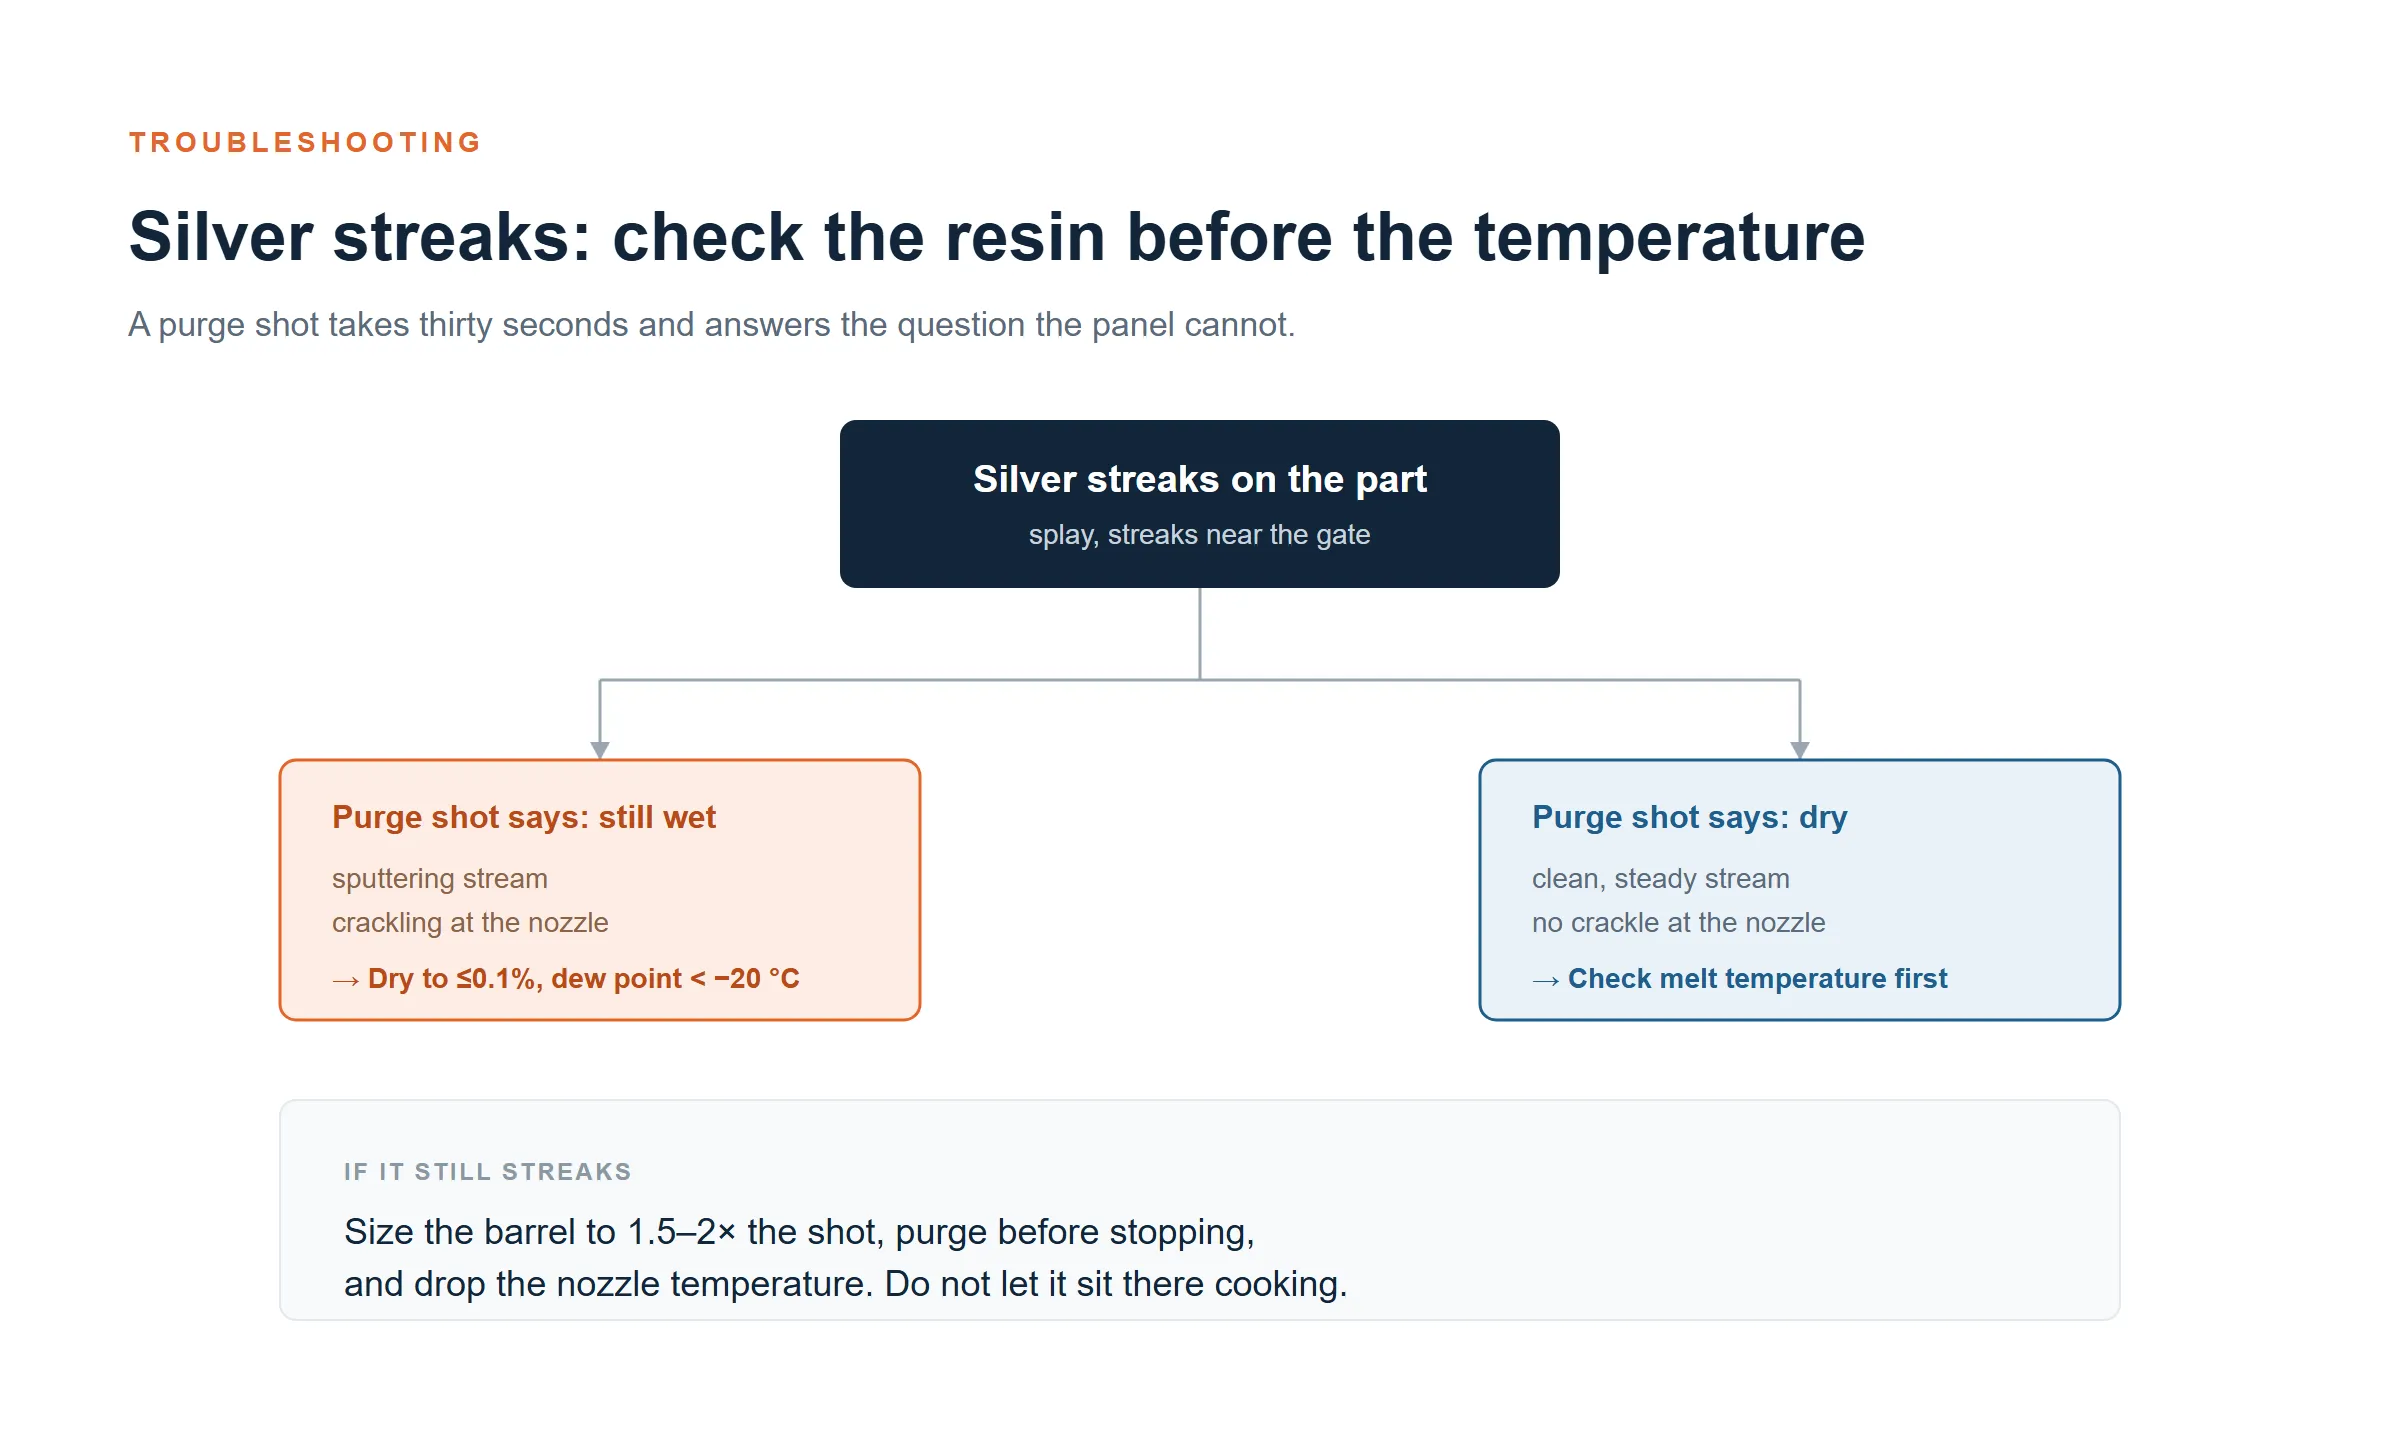
図3-ノズルでの30秒は、温度設定を追いかける1時間よりも優れています。
ガラスで満たされたナイロンパーツには銀色の筋が現れ、床の最初の動きは常に同じです:温度を上げます。270から300まで。それは悪化するだけです。2つの数字が過程シートの上部にあり、その順序が重要です-乾燥が仕事が実行できるかどうかを決定します。温度がパーツの見た目を決定します。
図1-ギャップは問題全体です: 0.1%の制限に対して2.5-3%です。
乾燥は、ジョブが実行されるかどうかを決定します
PAは水を吸収します。PA 6は平衡状態で2.5-3%の湿度にあり、成形は≤0.1%を望みます-おおよそ30倍少ないです。従来の熱風乾燥機はそこに到達せず、湿気の多い日には近づきません。露点が-20°C以下の乾燥剤乾燥機を使用してください。PA 6: 80-100°Cで4-6時間。PA 66:100-110°C。
時間は基準ではありません-測定された水分は
水分分析器がなければ、ショットをパージします:スパッタリングストリーム、パチパチと音を立てるノズル、部品の銀筋。顆粒はまだ湿っています。
セットポイントは溶融温度ではありません
シア加熱により、溶融物はバレル設定よりも10ー20°C高くなるため、パネルには有用な情報が表示されません。PA 6+GF: 250ー270°C溶融物。PA 66+GF:27 0ー300°C。80ー100°Cで成形します。
図2-セットポイントは入力したものです。溶融温度は樹脂が見るものです。
寒すぎると、表面に弱い溶接線やガラスが形成され、可塑性が低下します。熱すぎると、加水分解が加速し、分子量が低下し、部品が黄色くなり、粘度が低下して浮遊ガラスが悪化します。
2つの問題は1つです
水がまだ存在している場合、高温はより速い加水分解を意味します-材料は空洞に到達する前にバレル内で分解されます。280°Cでは、PA 6は約10分間の滞在後に著しく劣化します。バレルのサイズを1.5ー2倍にし、停止する前にパージし、ノズルの温度を下げます。そこで調理しないでください。
色に関する一つの注意
キャリアは、PA用のベース樹脂であるPAキャリアに合わせる必要があります。PEキャリアのマスターバッチは剥離して浮きます。マスターバッチも乾燥させます。
図3-ノズルでの30秒は、温度設定を追いかける1時間よりも優れています。
お問い合わせ
ファックス:+86 75 7 81 1 8 66 6 8/+86 139 232 0 63 8 3
セールスホットライン:+86 139 232 0 63 8 3
住所:第55のYong'anの道、GuanyaoのShishanの町、南海区、フォーシャン都市、広東省、中国。