欲しいものを探す
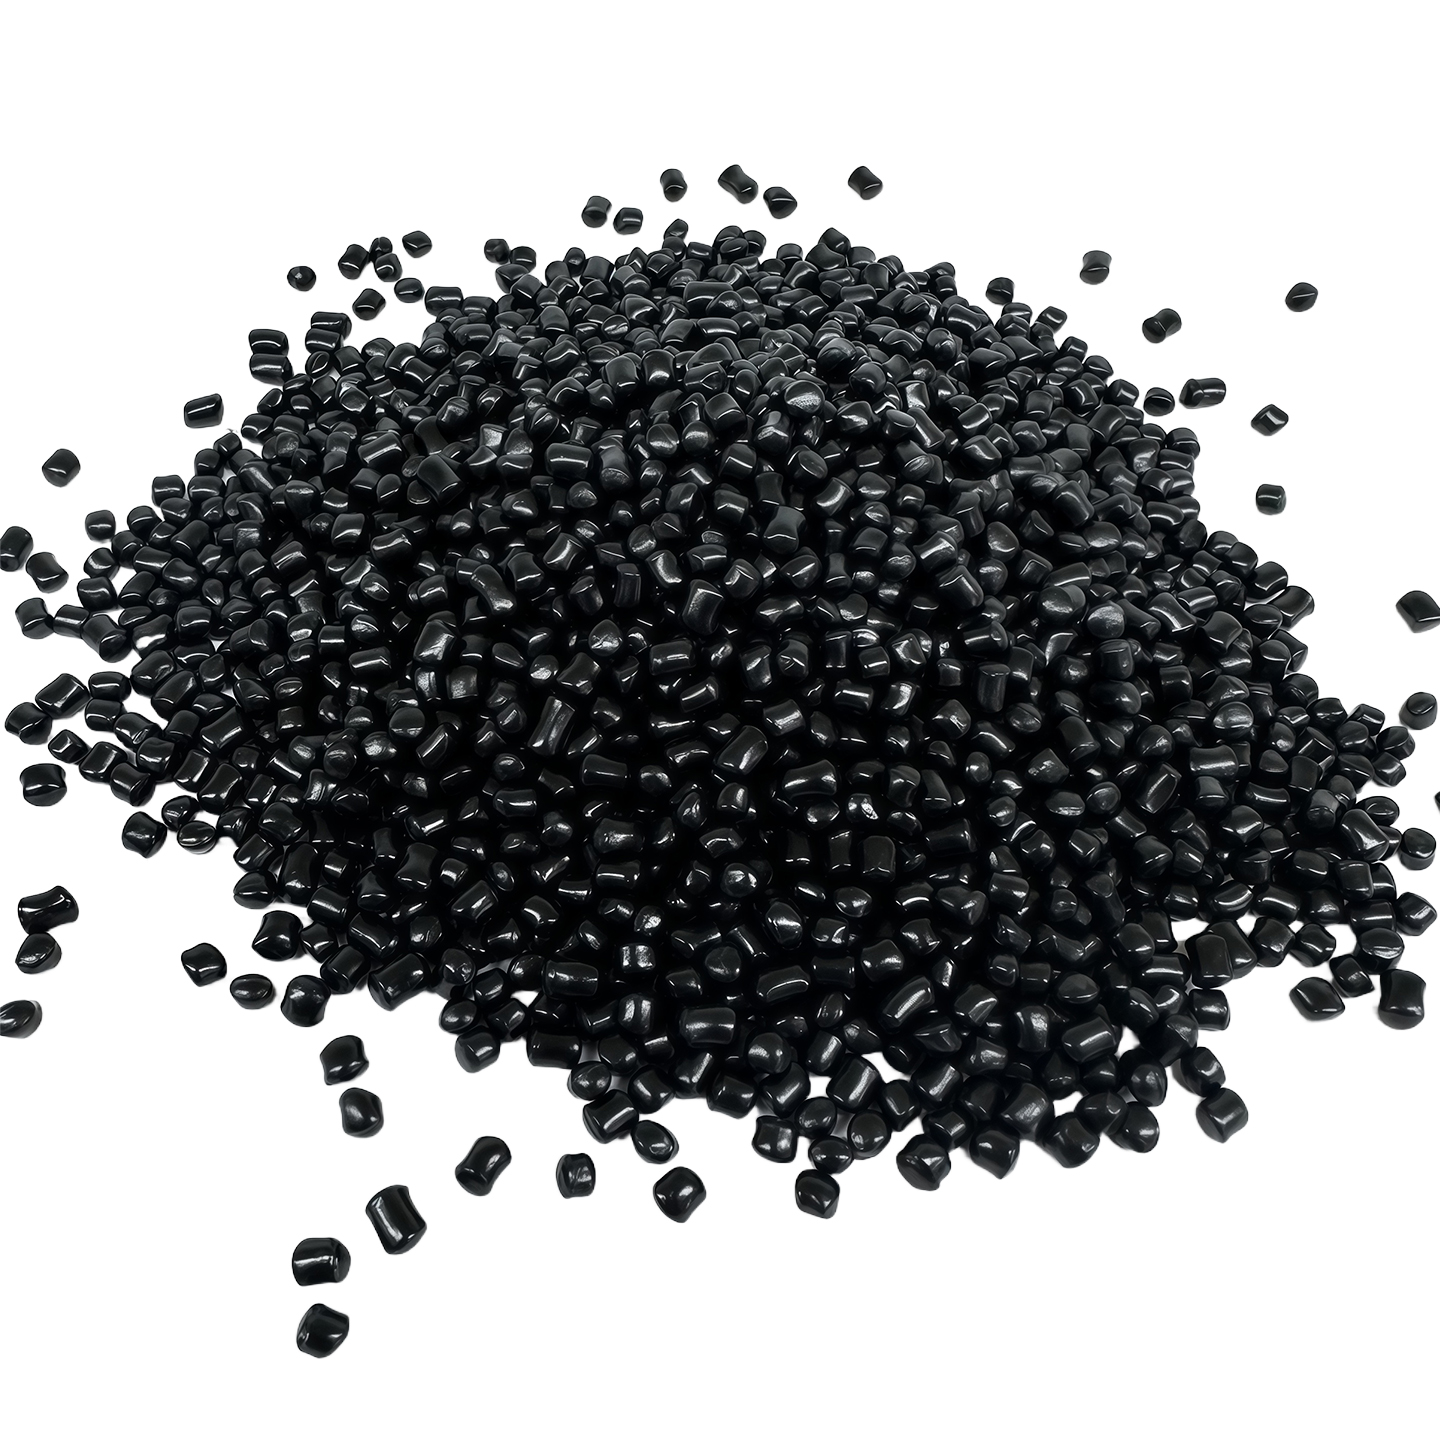
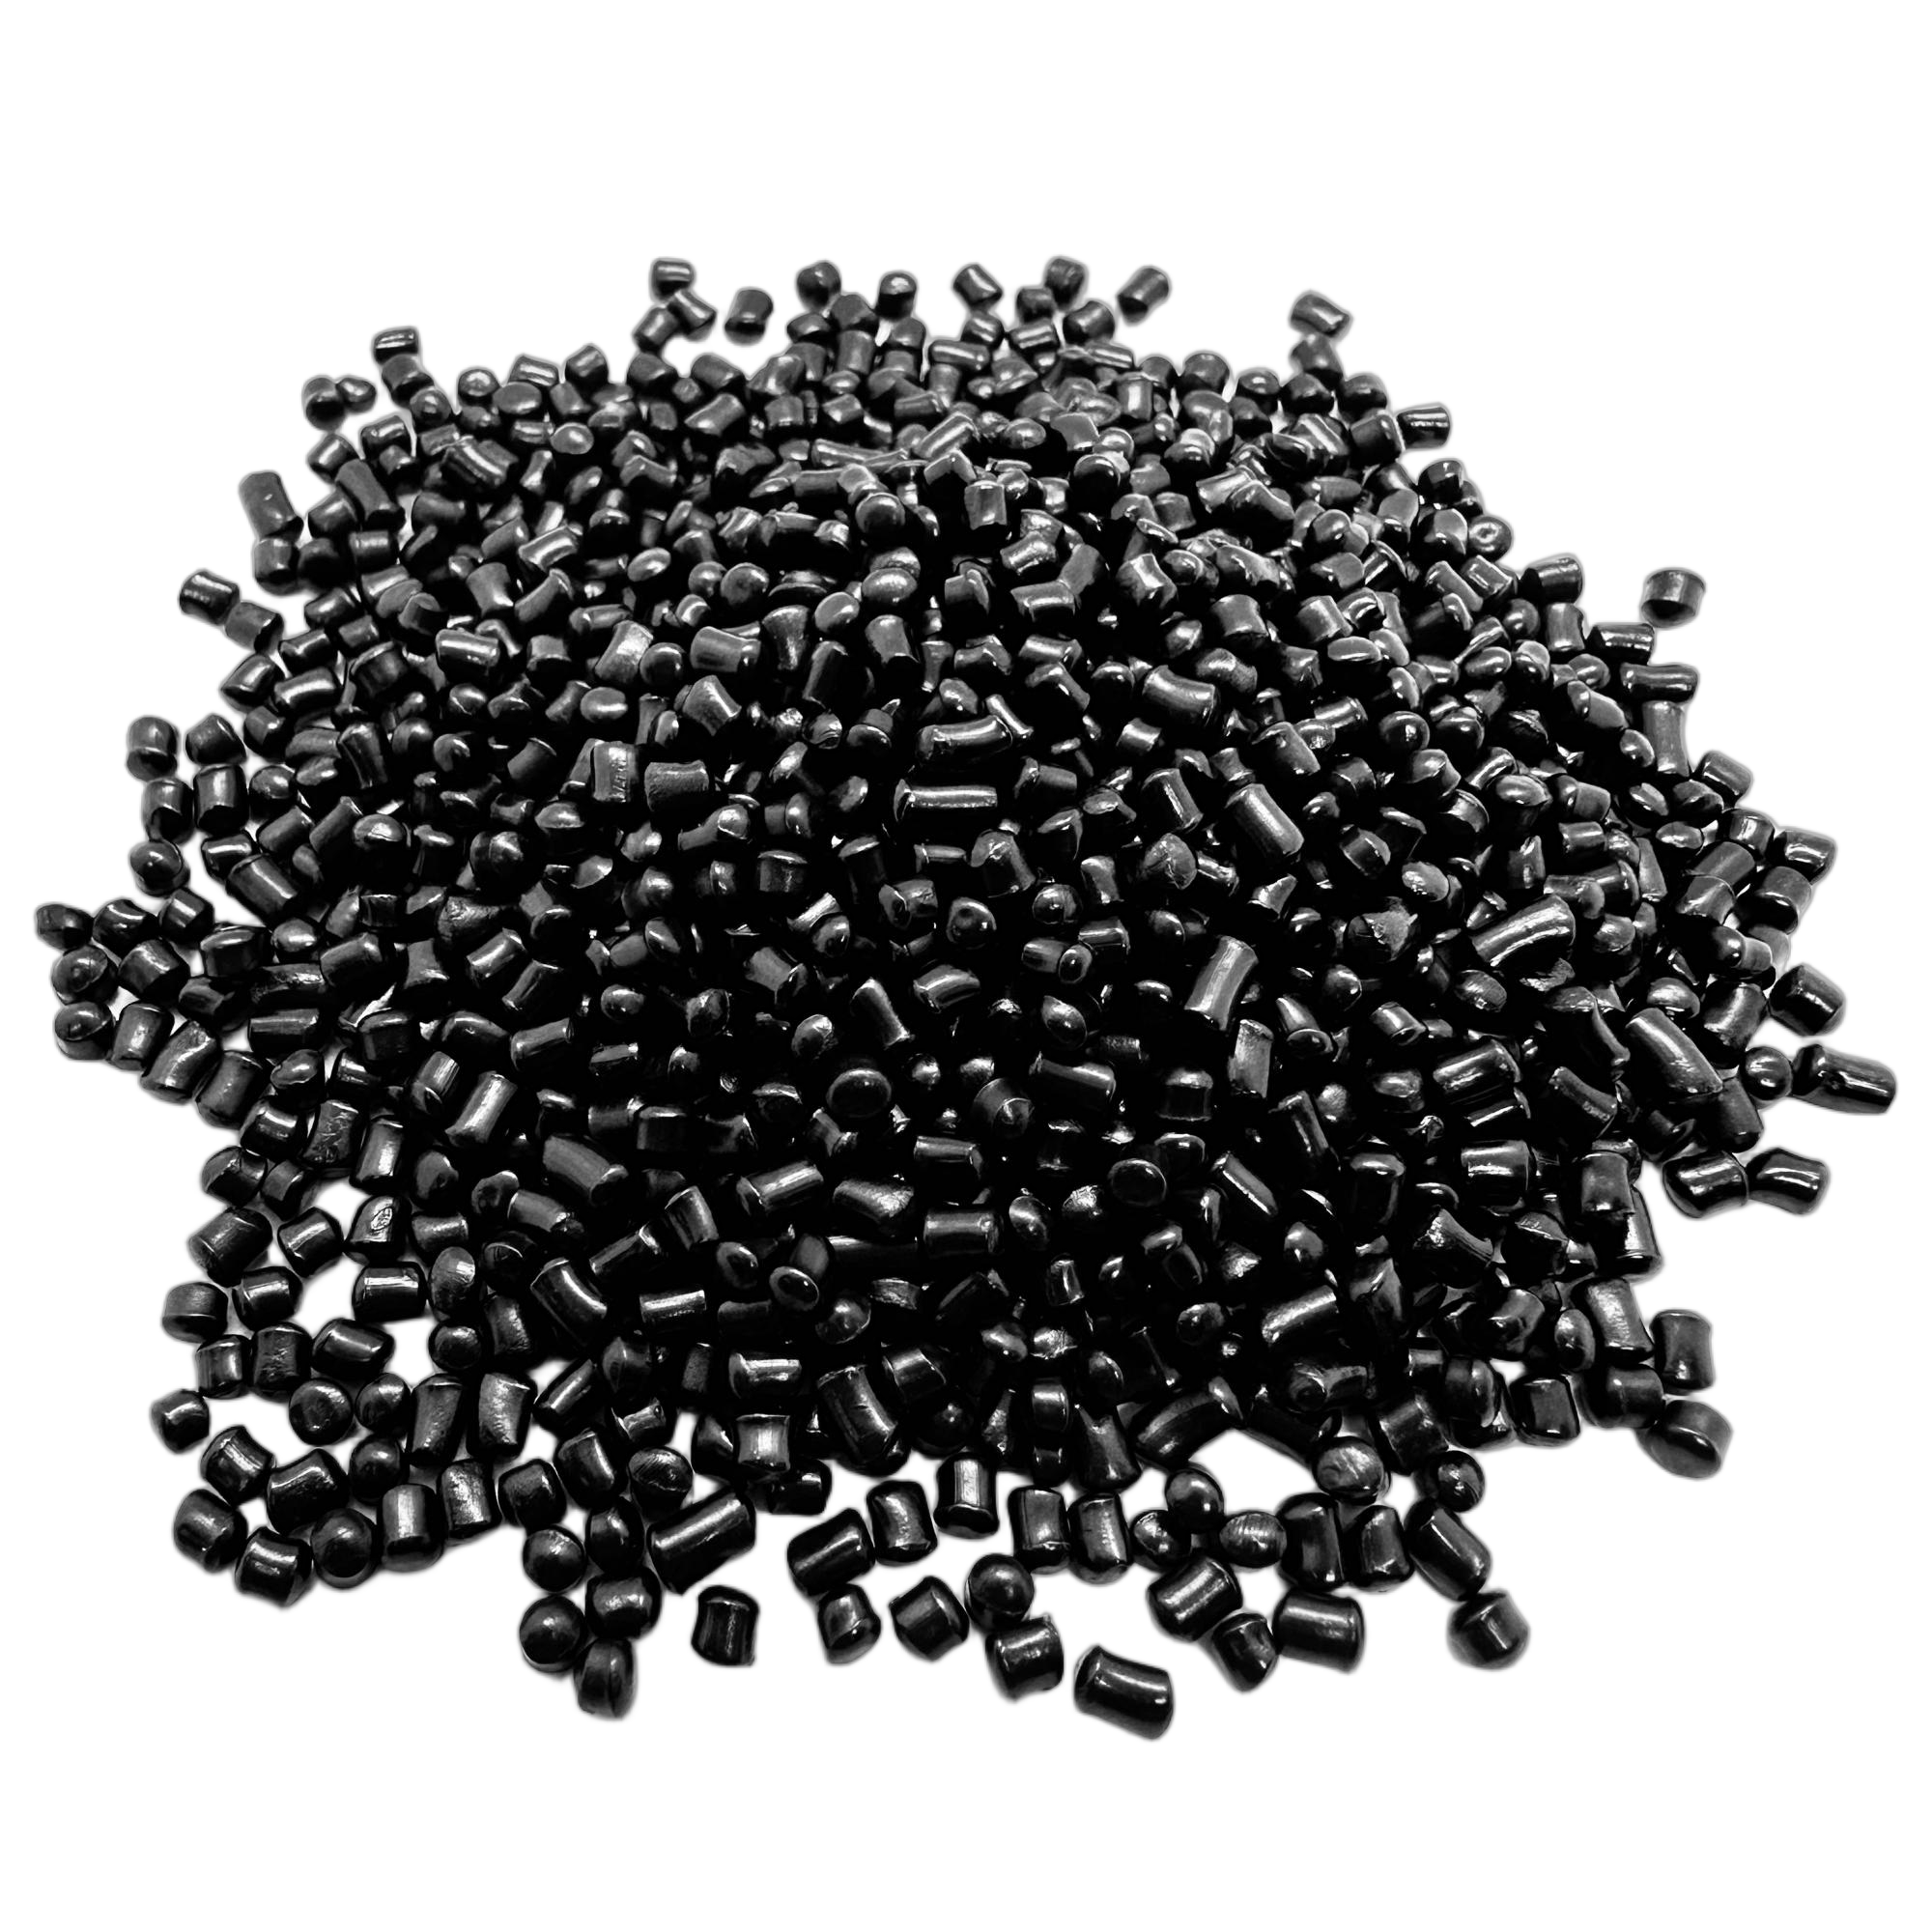
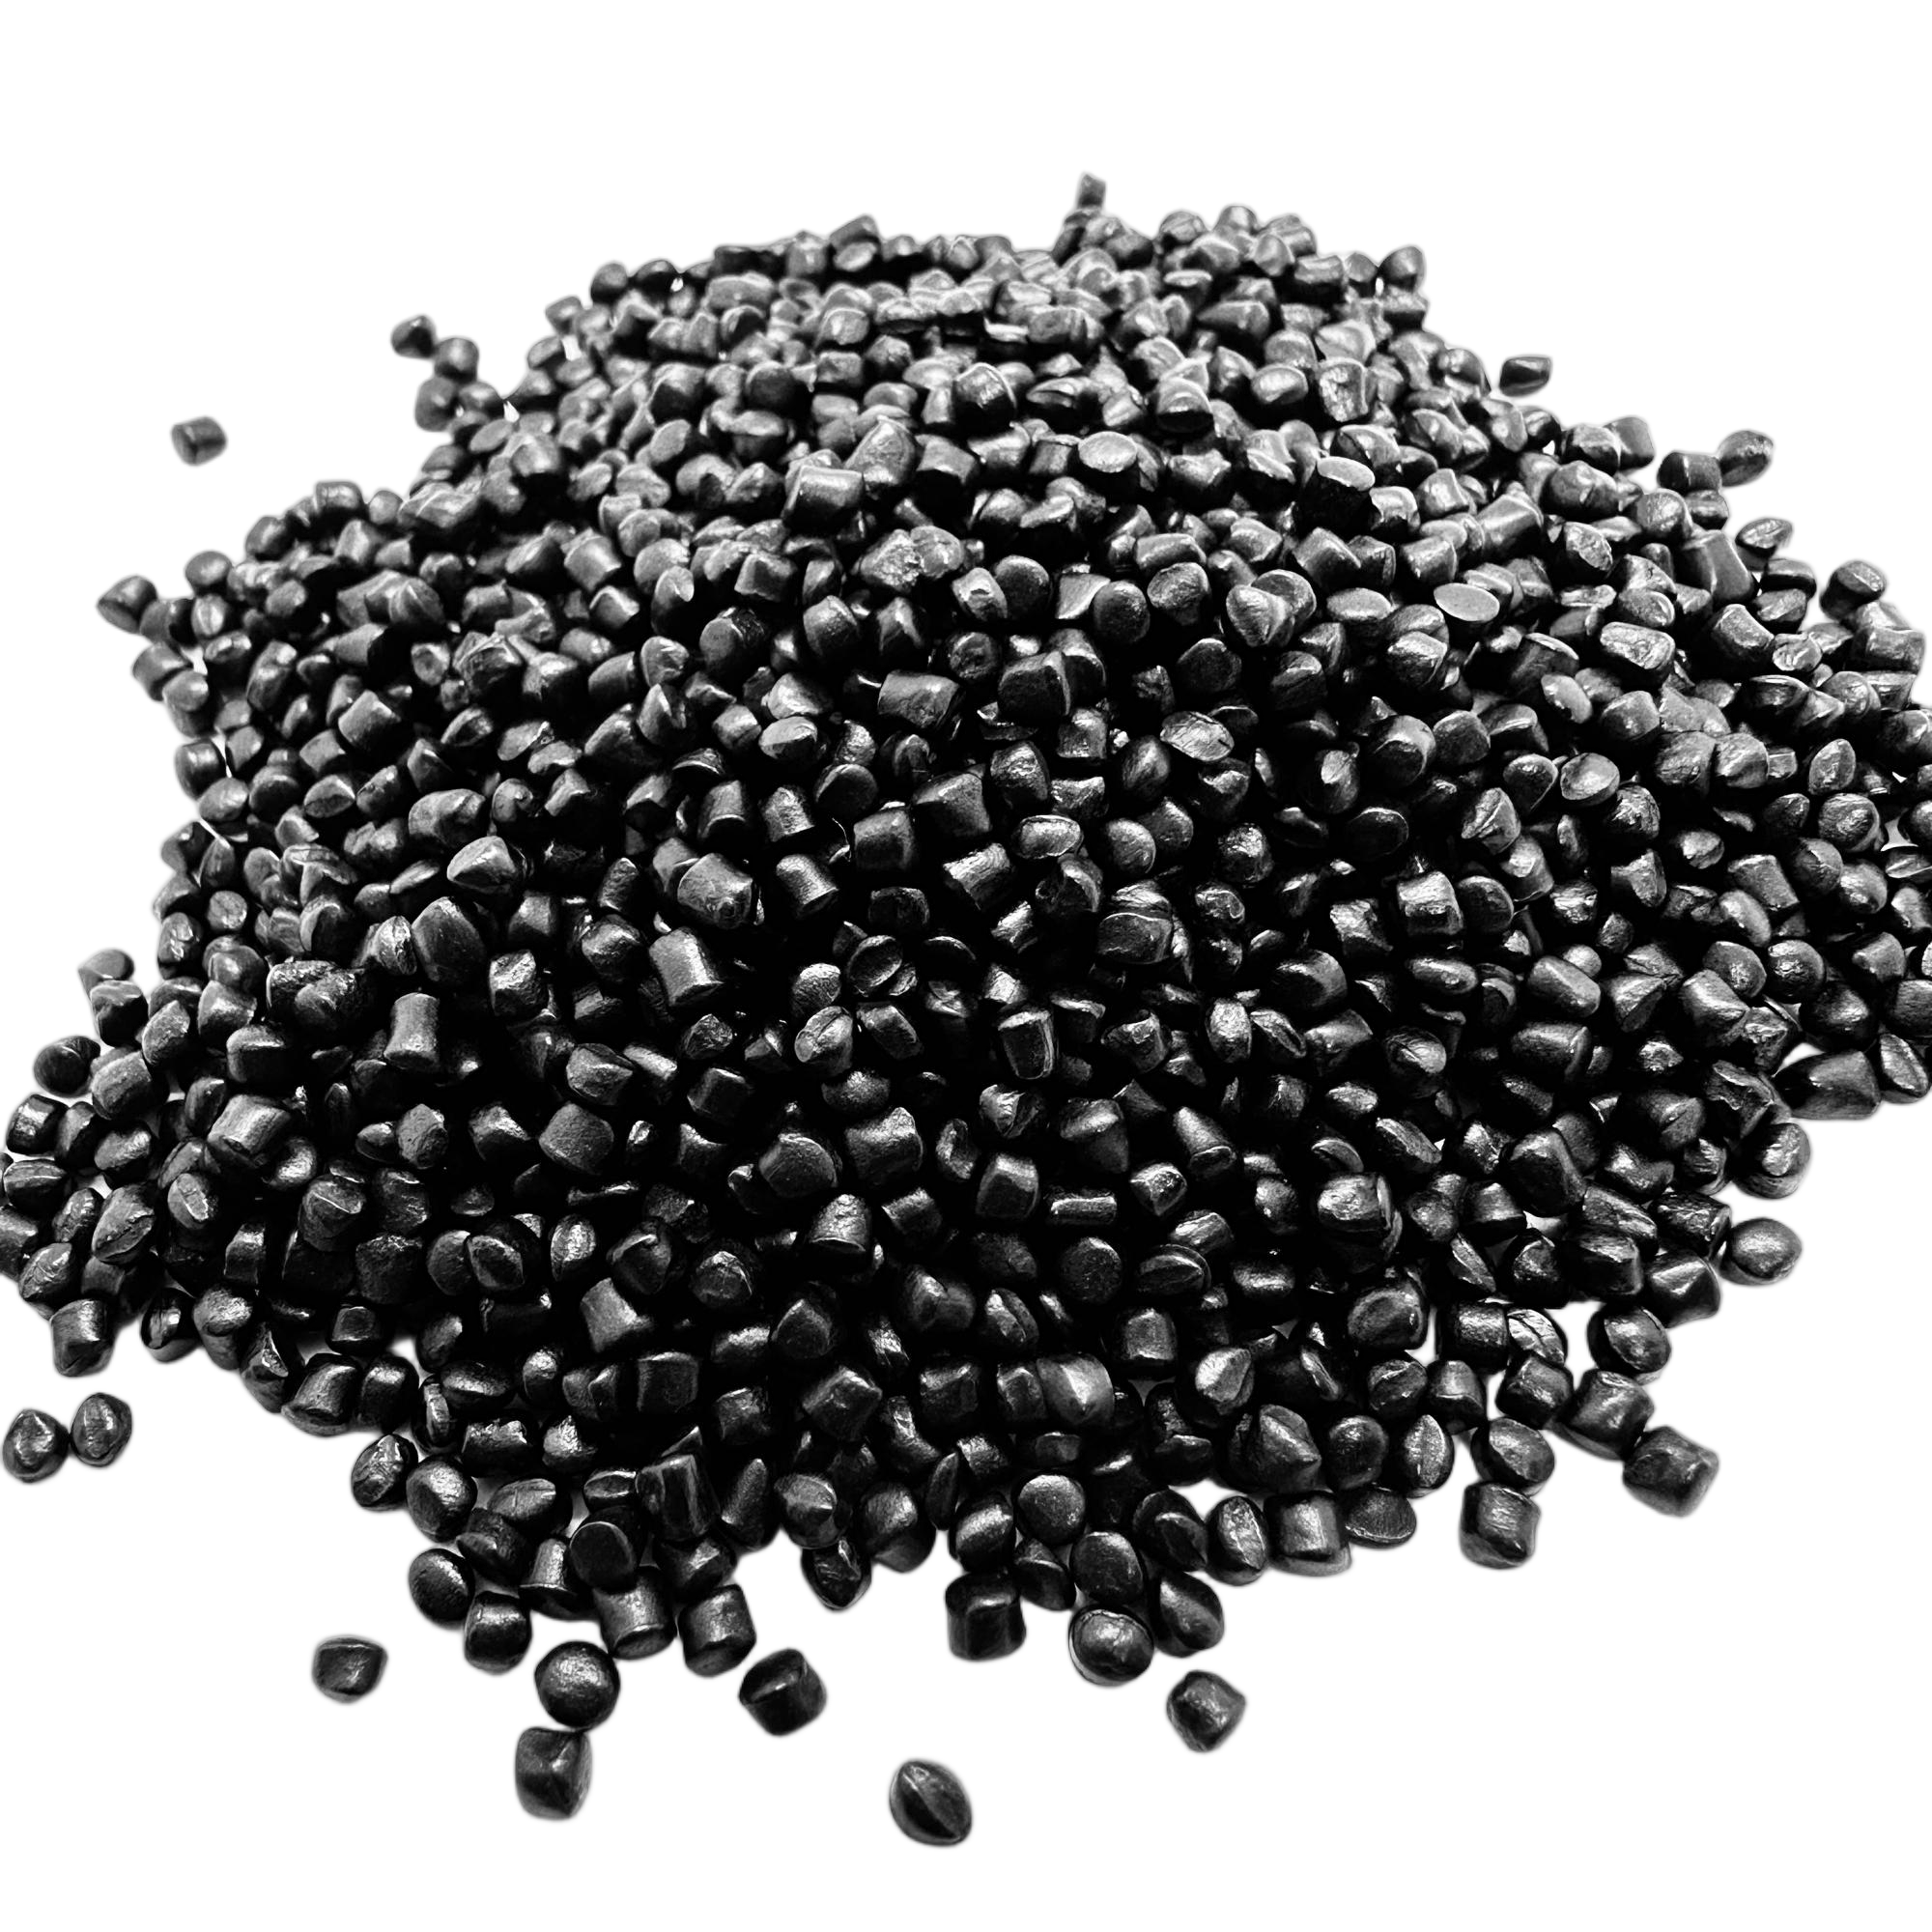
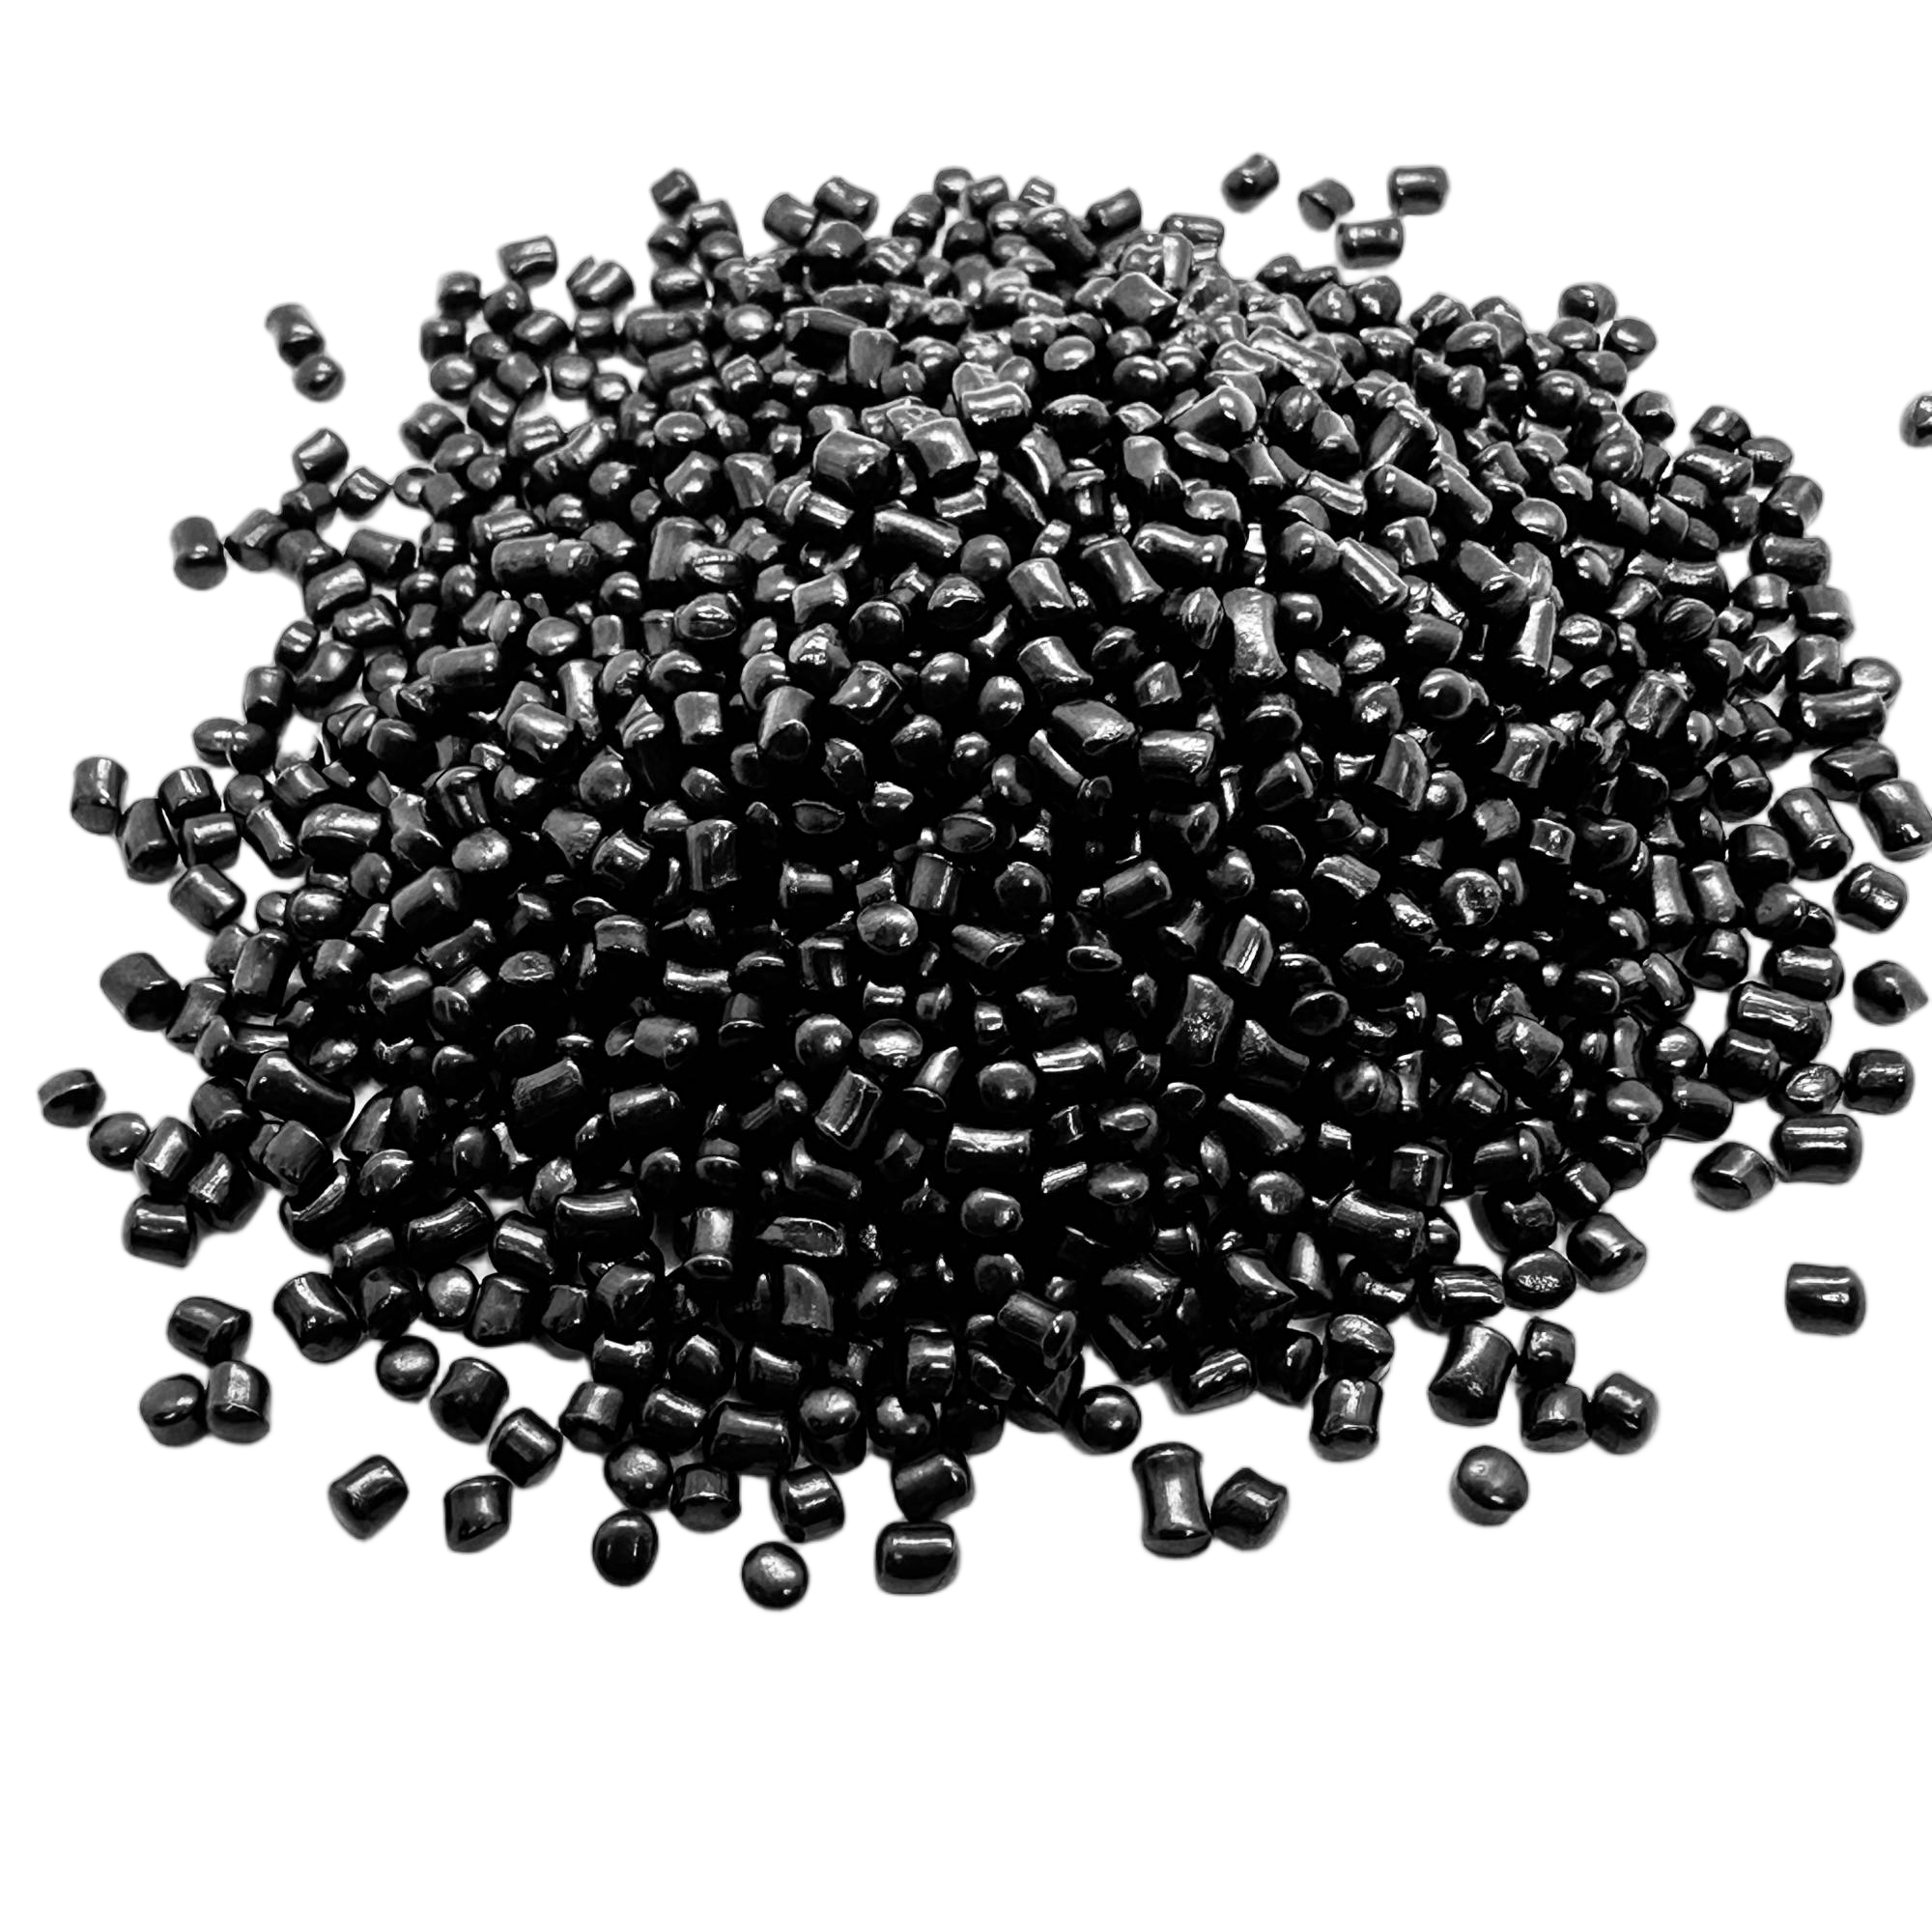
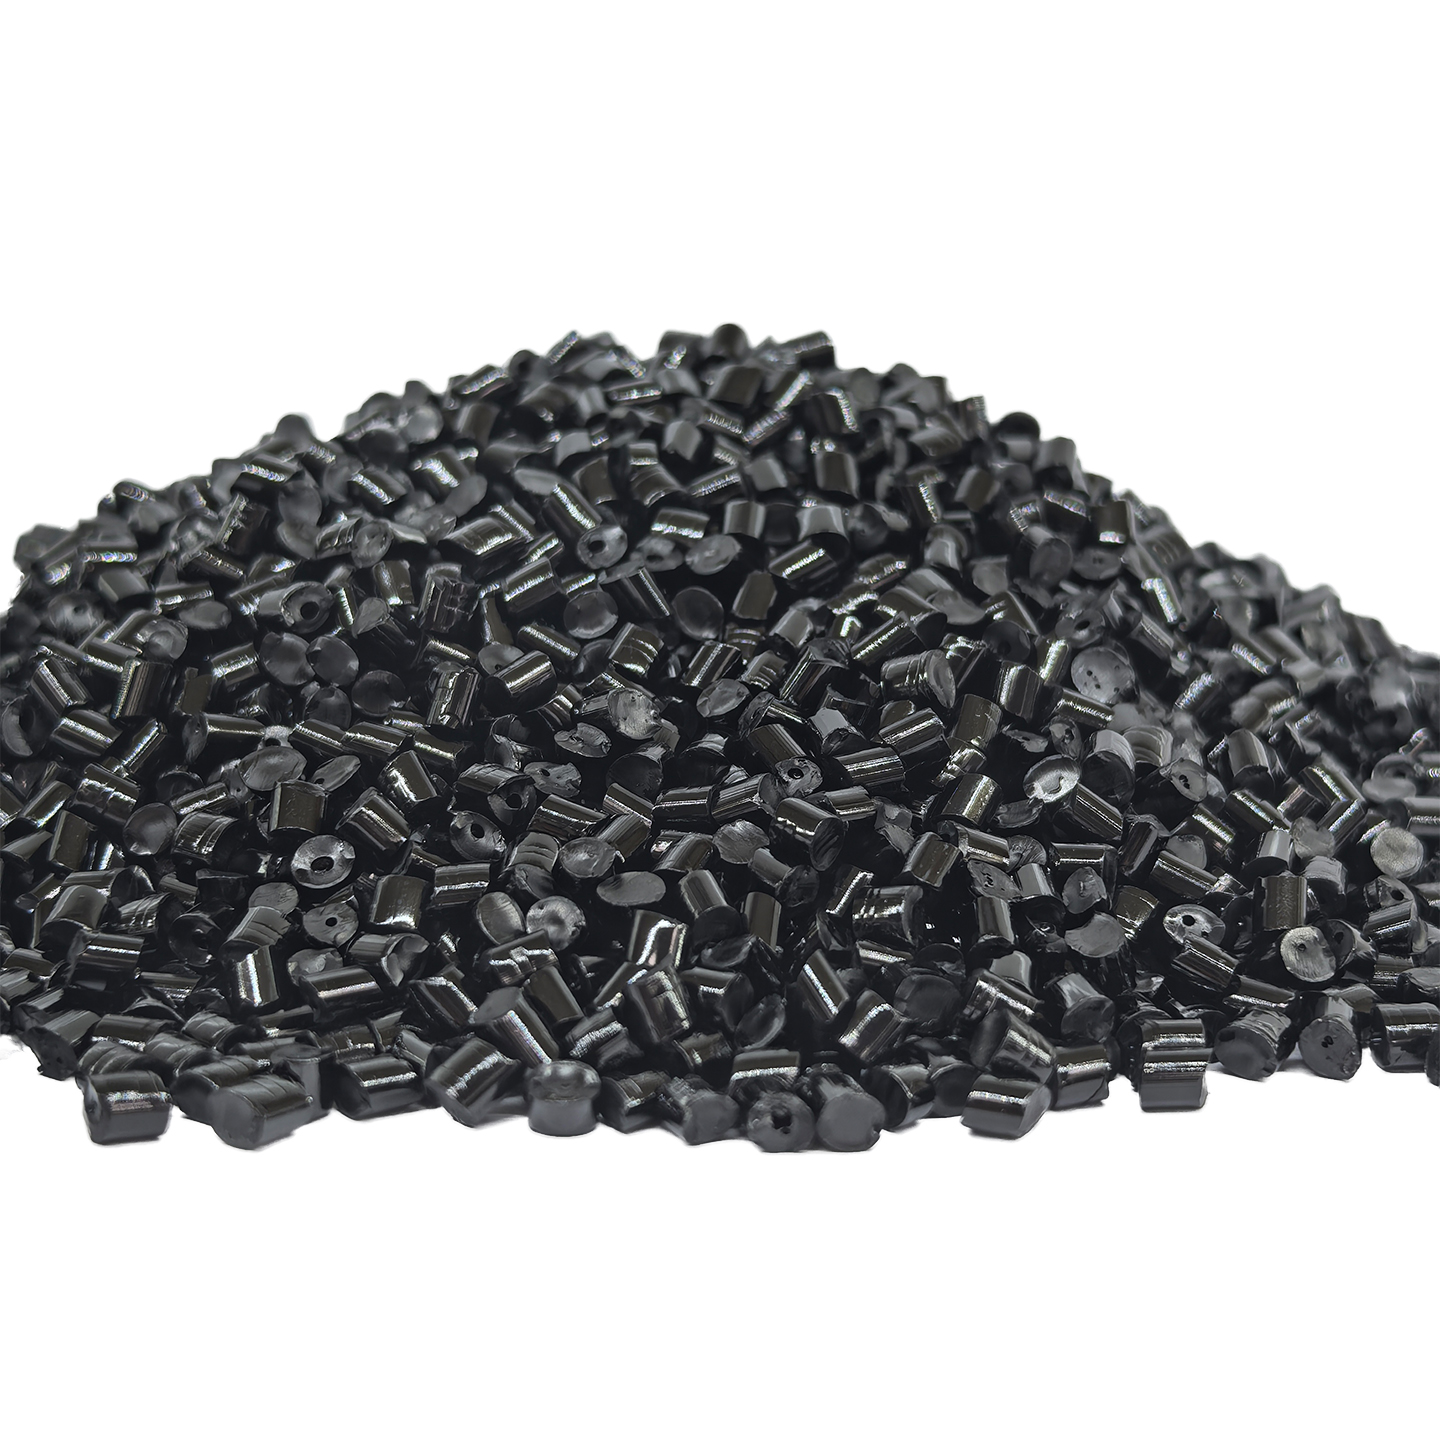
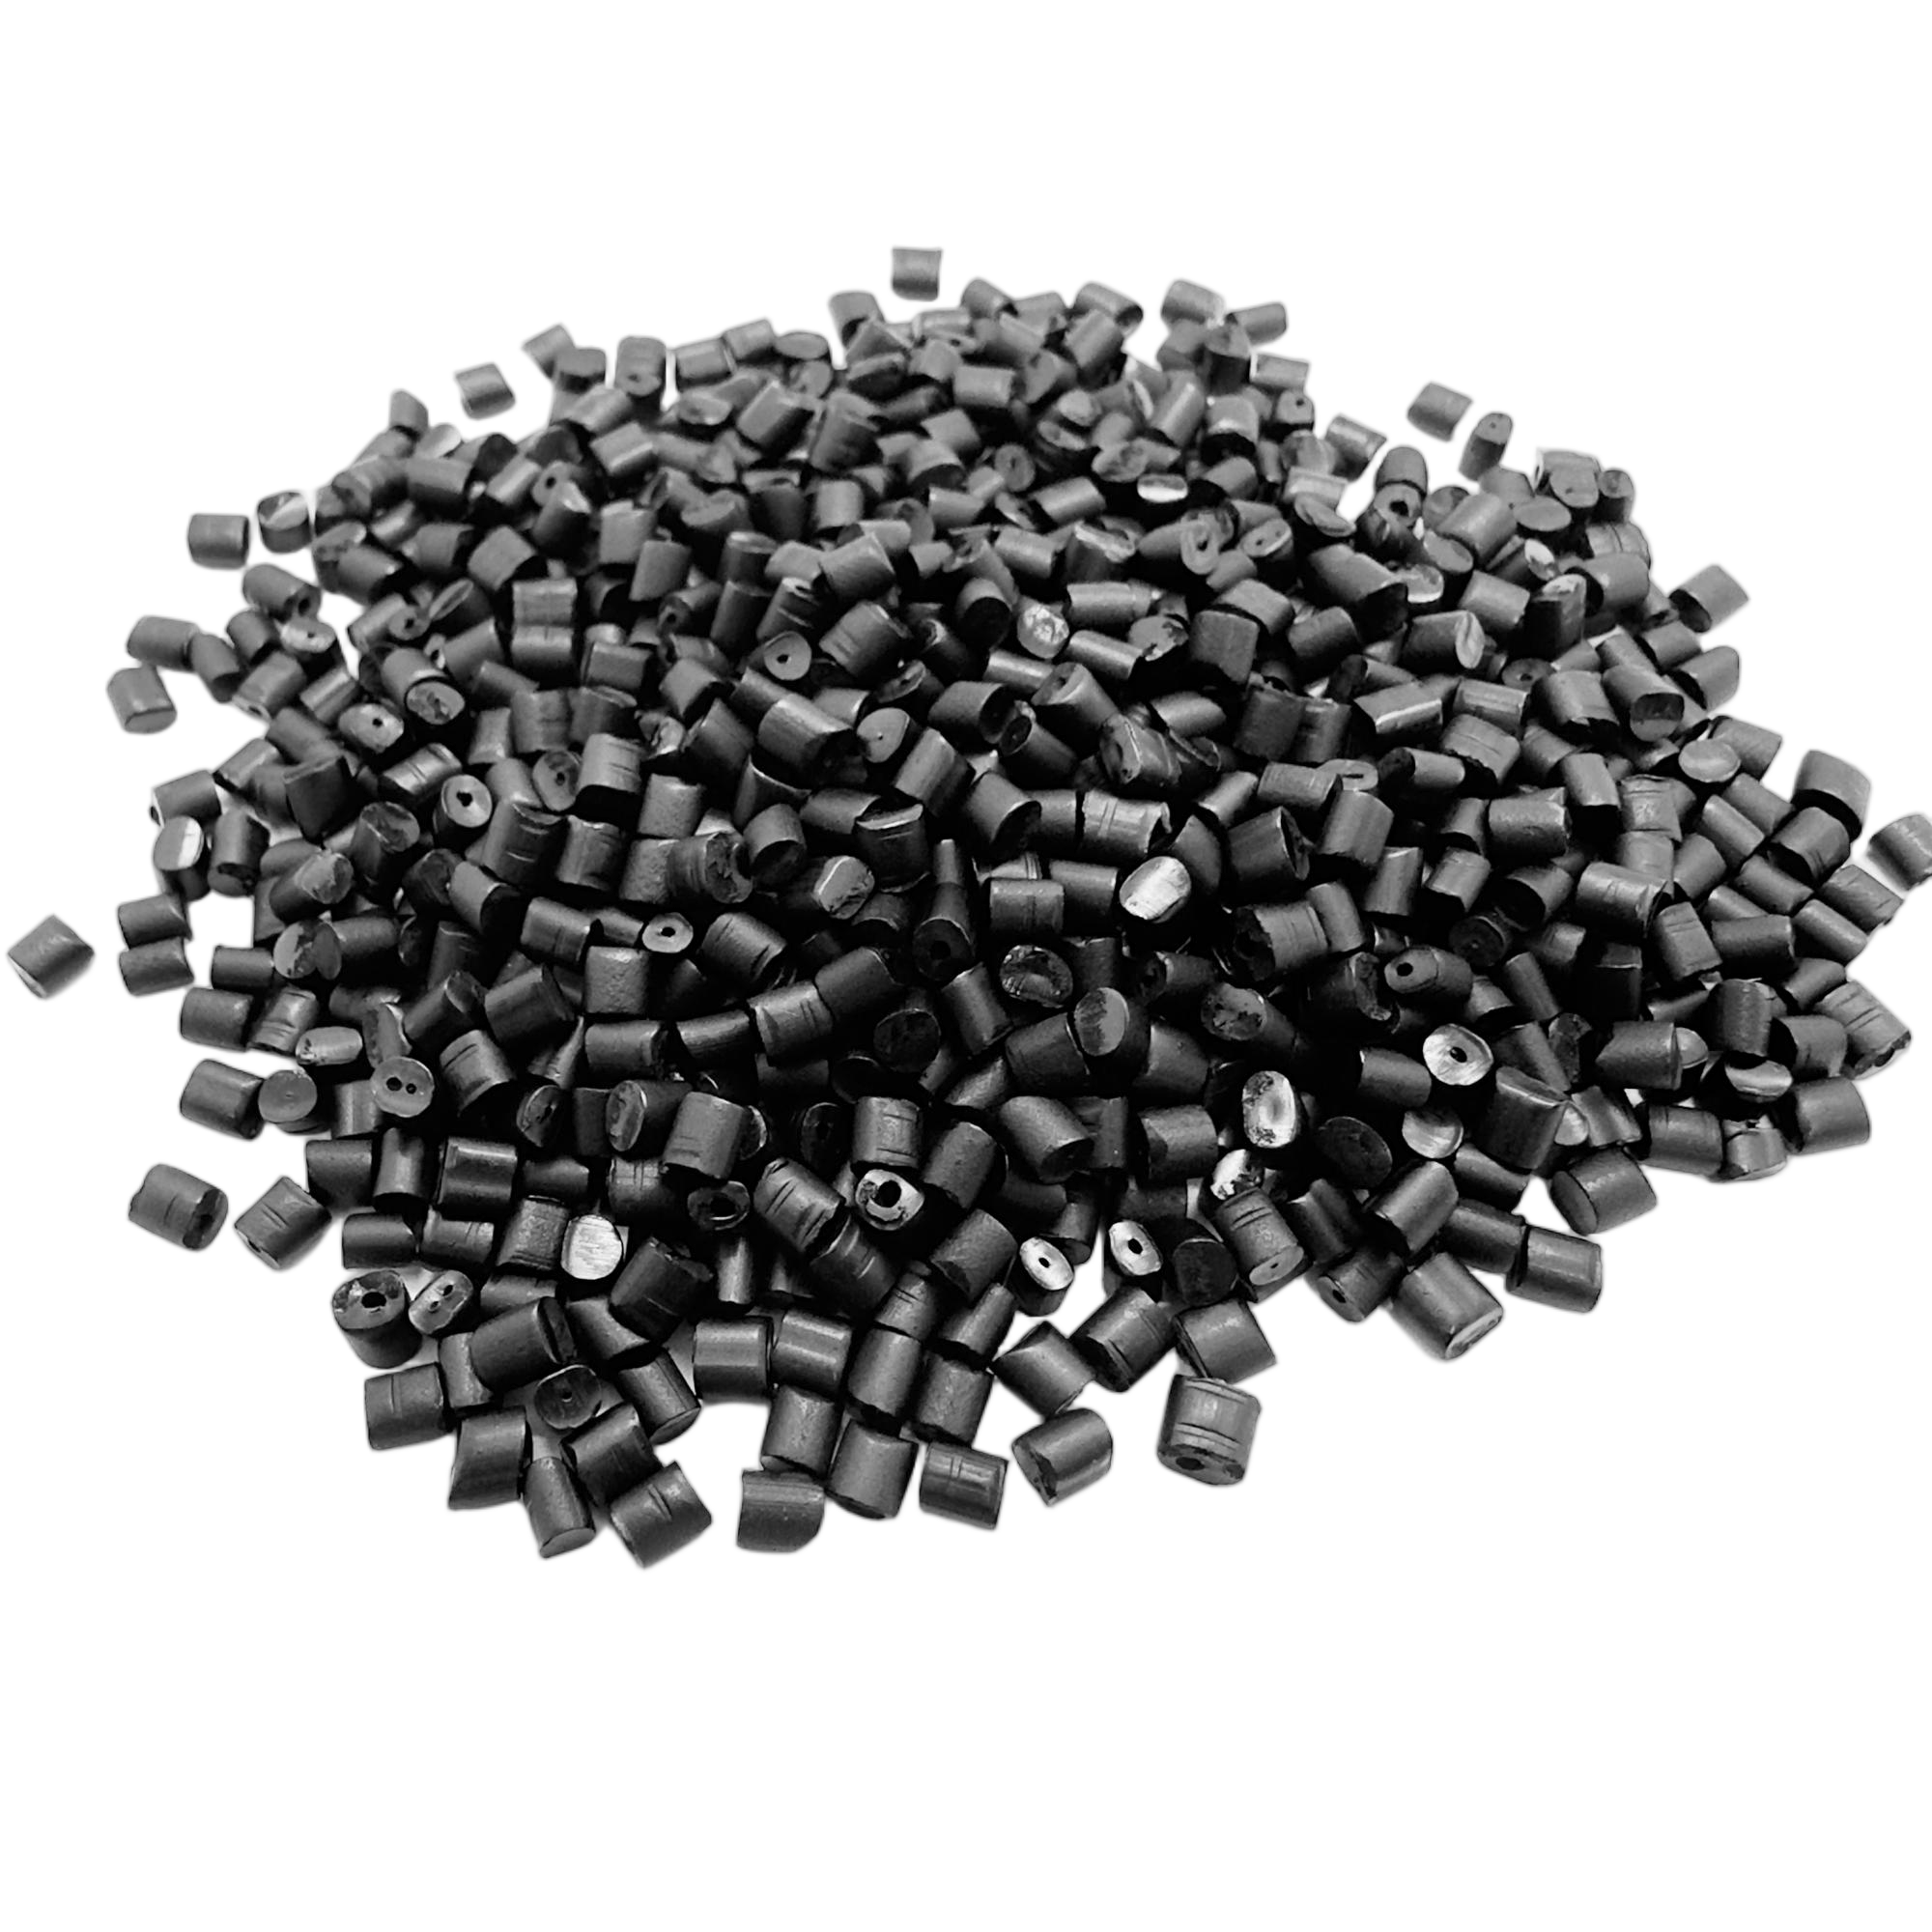
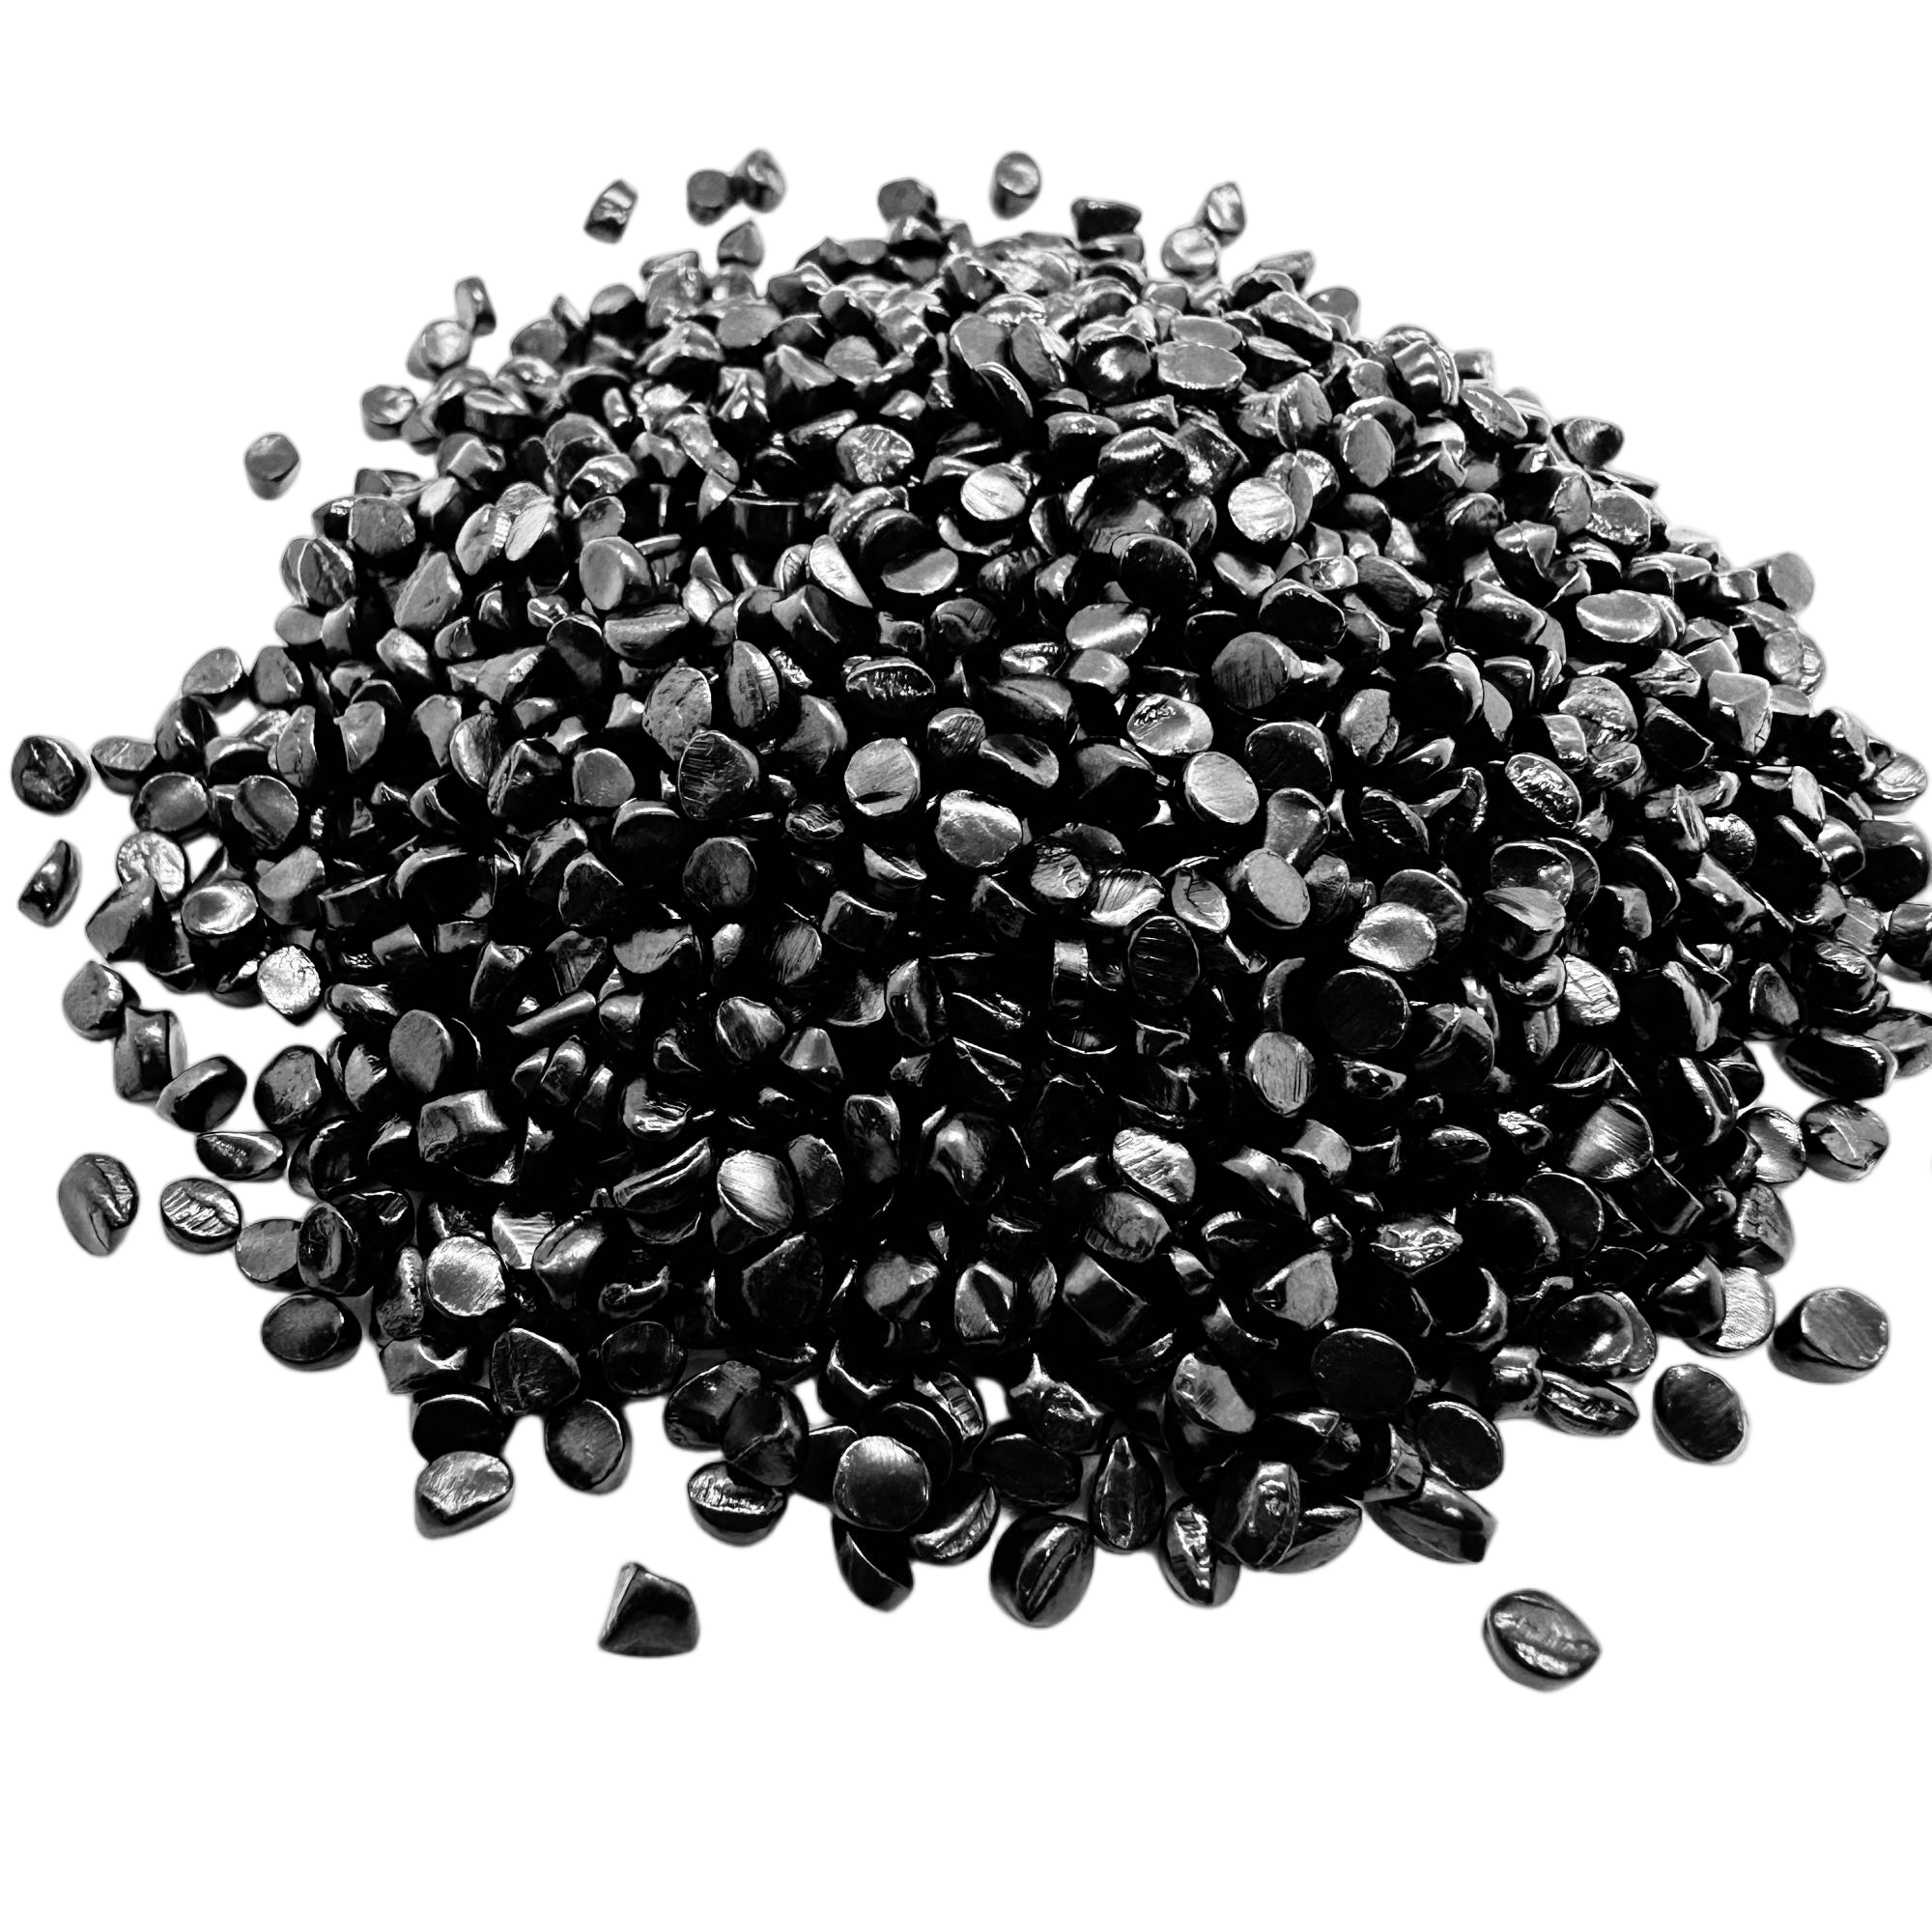
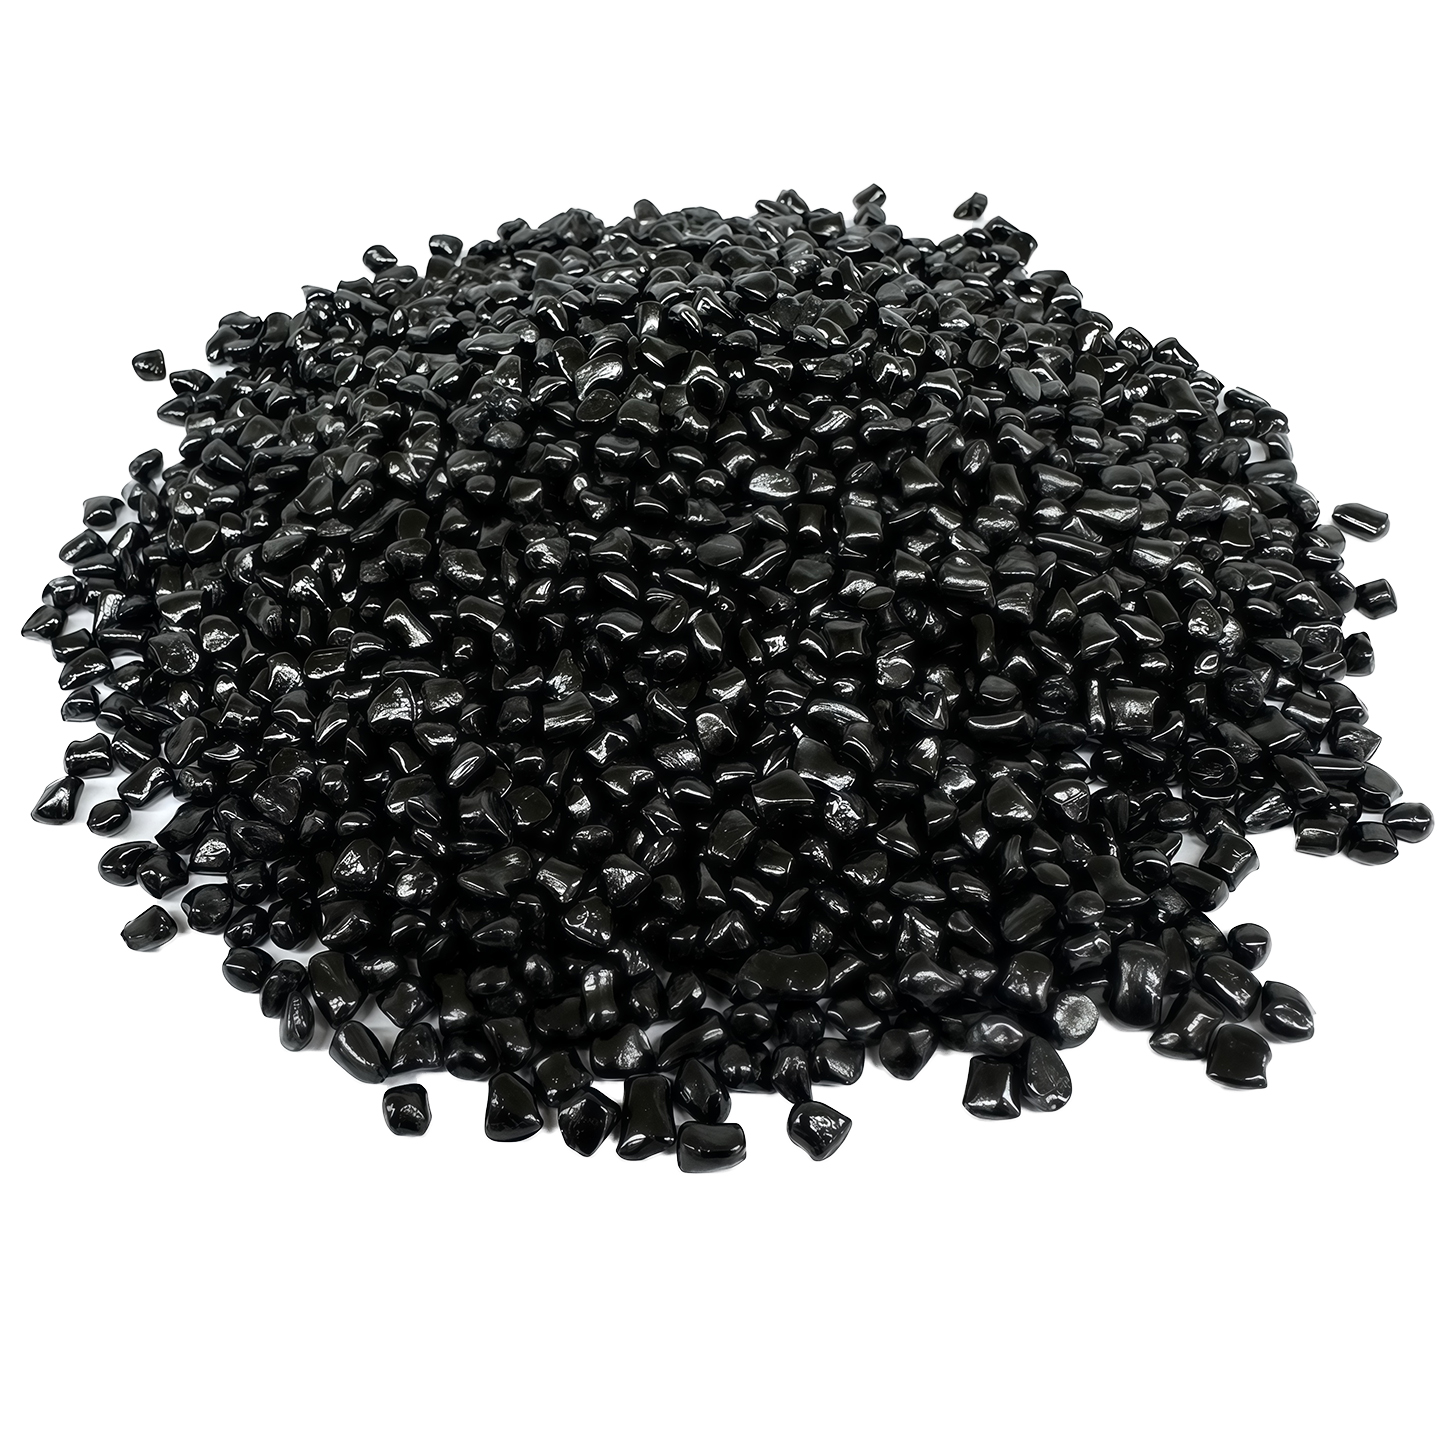
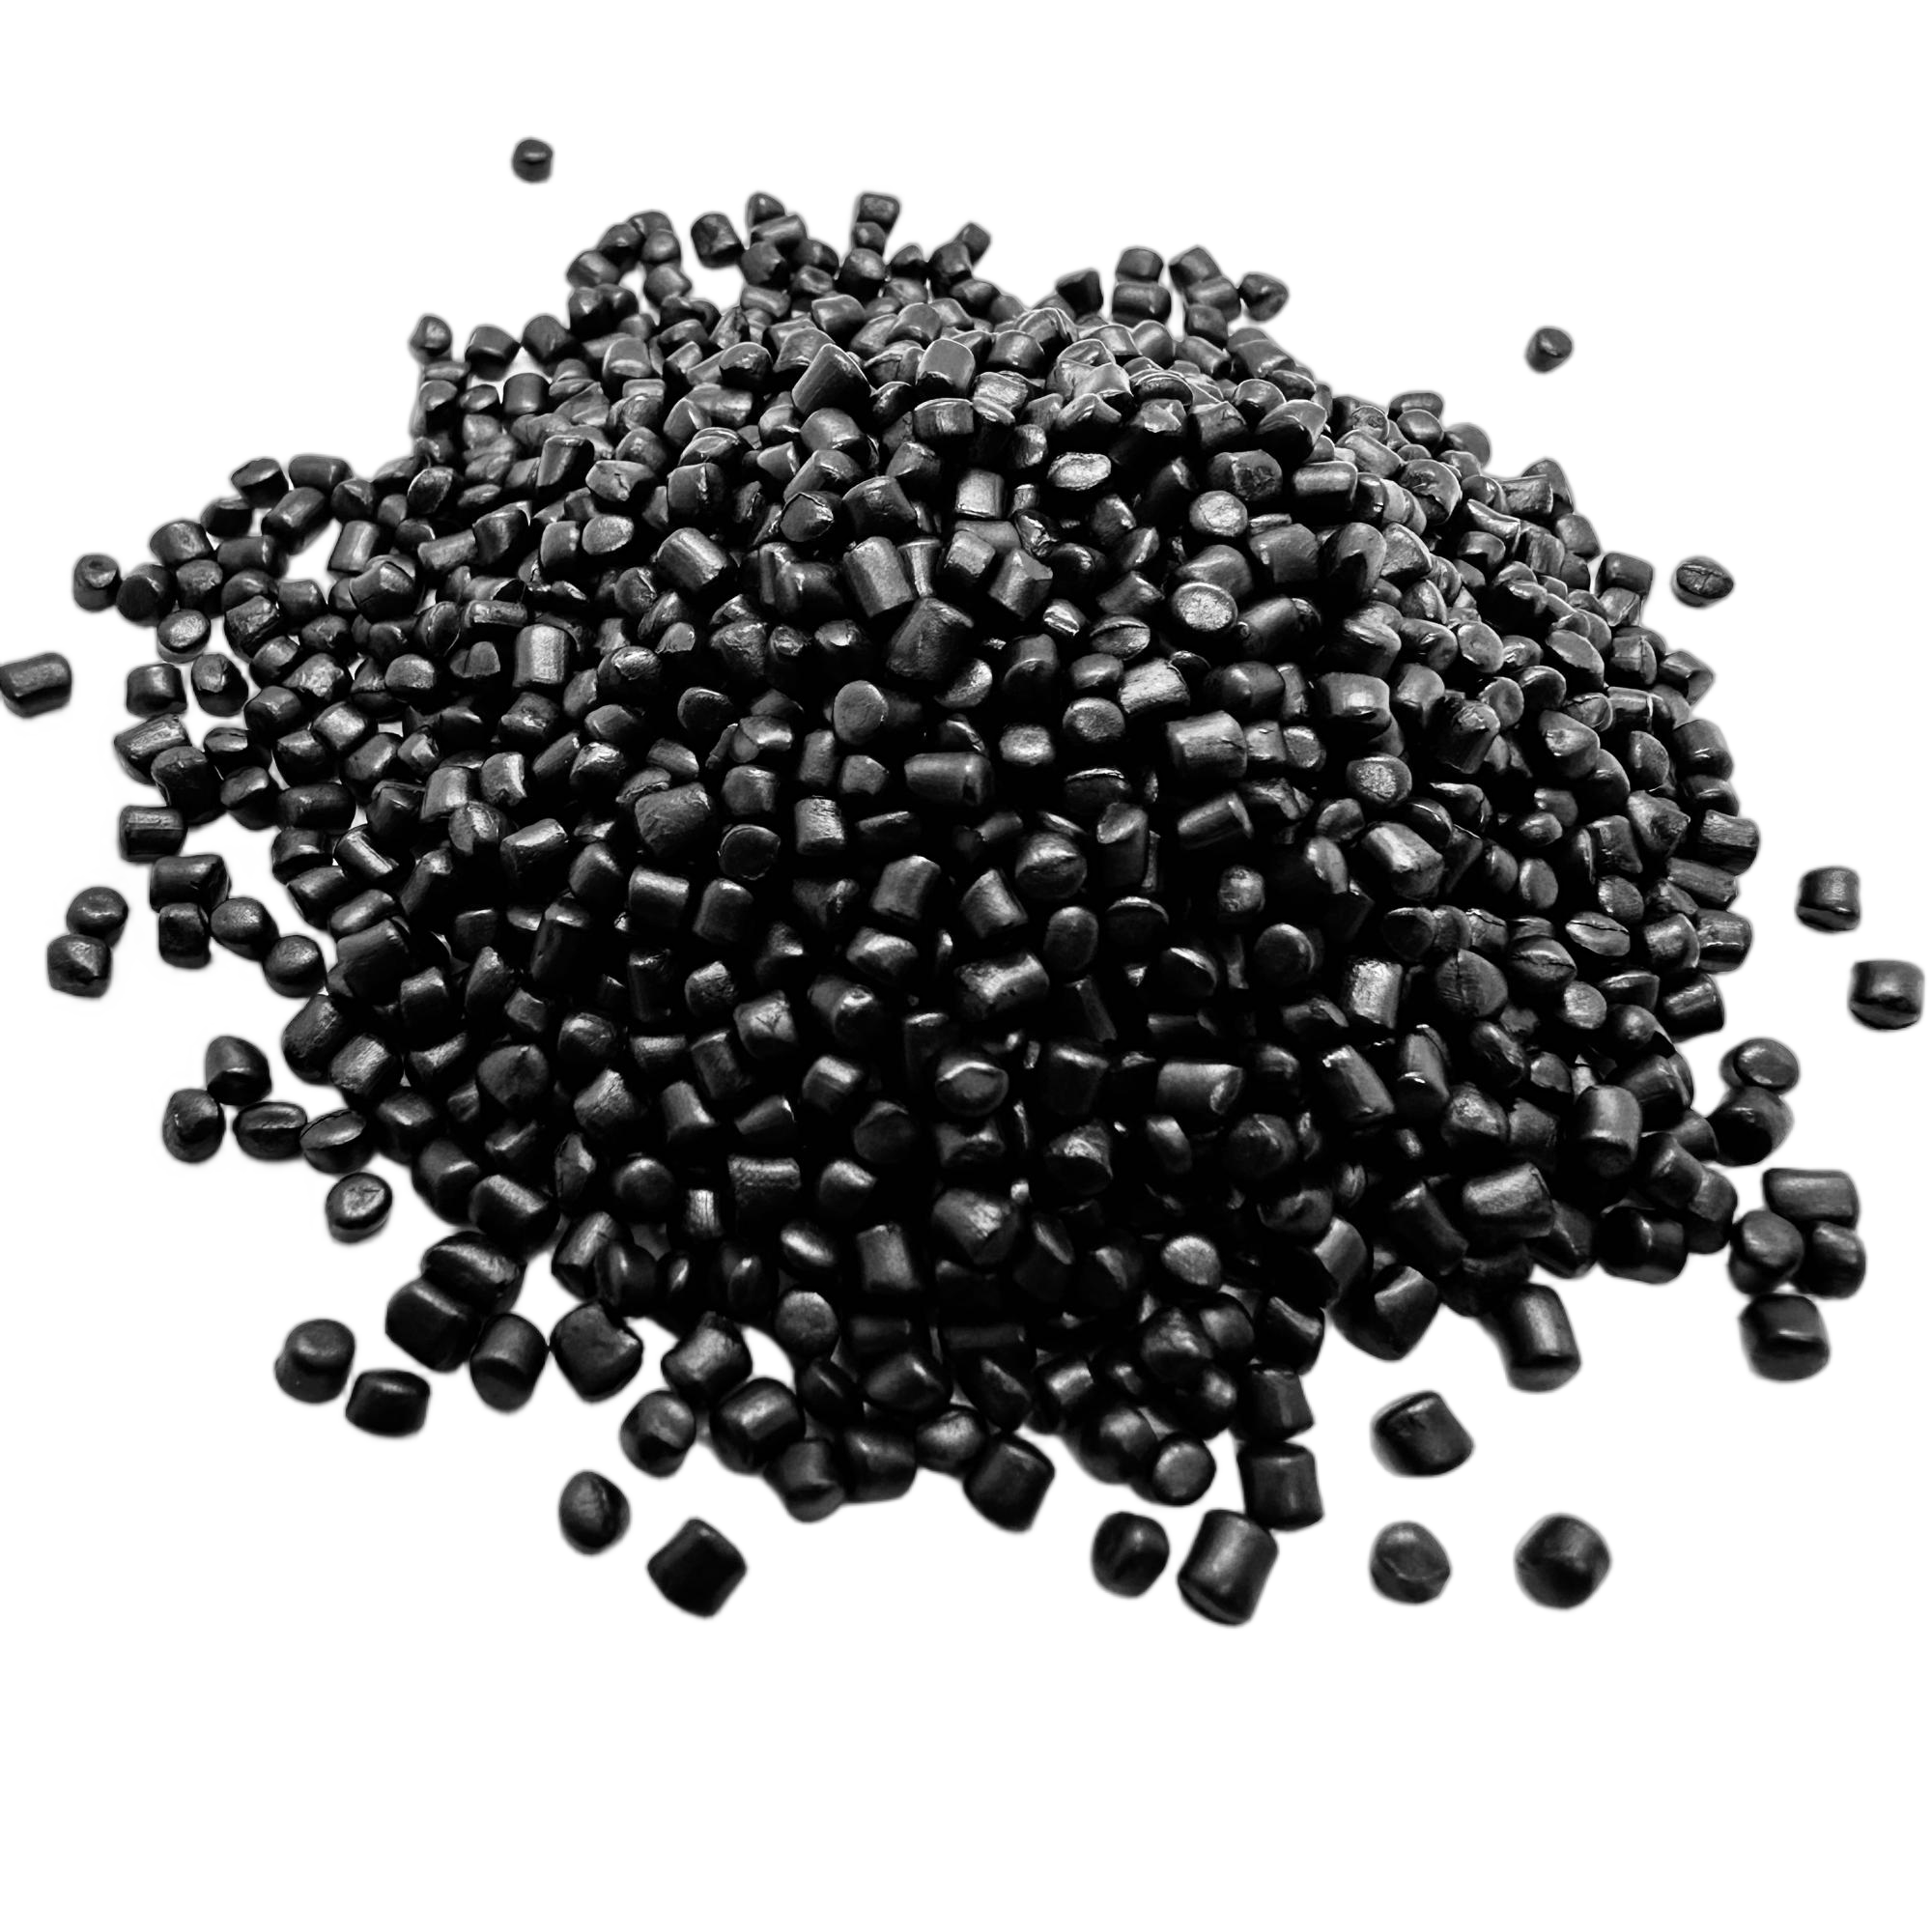
インジェクション成形強化ブラックマスターバッチWM 16 H(UN2014)
 |
 |
序章
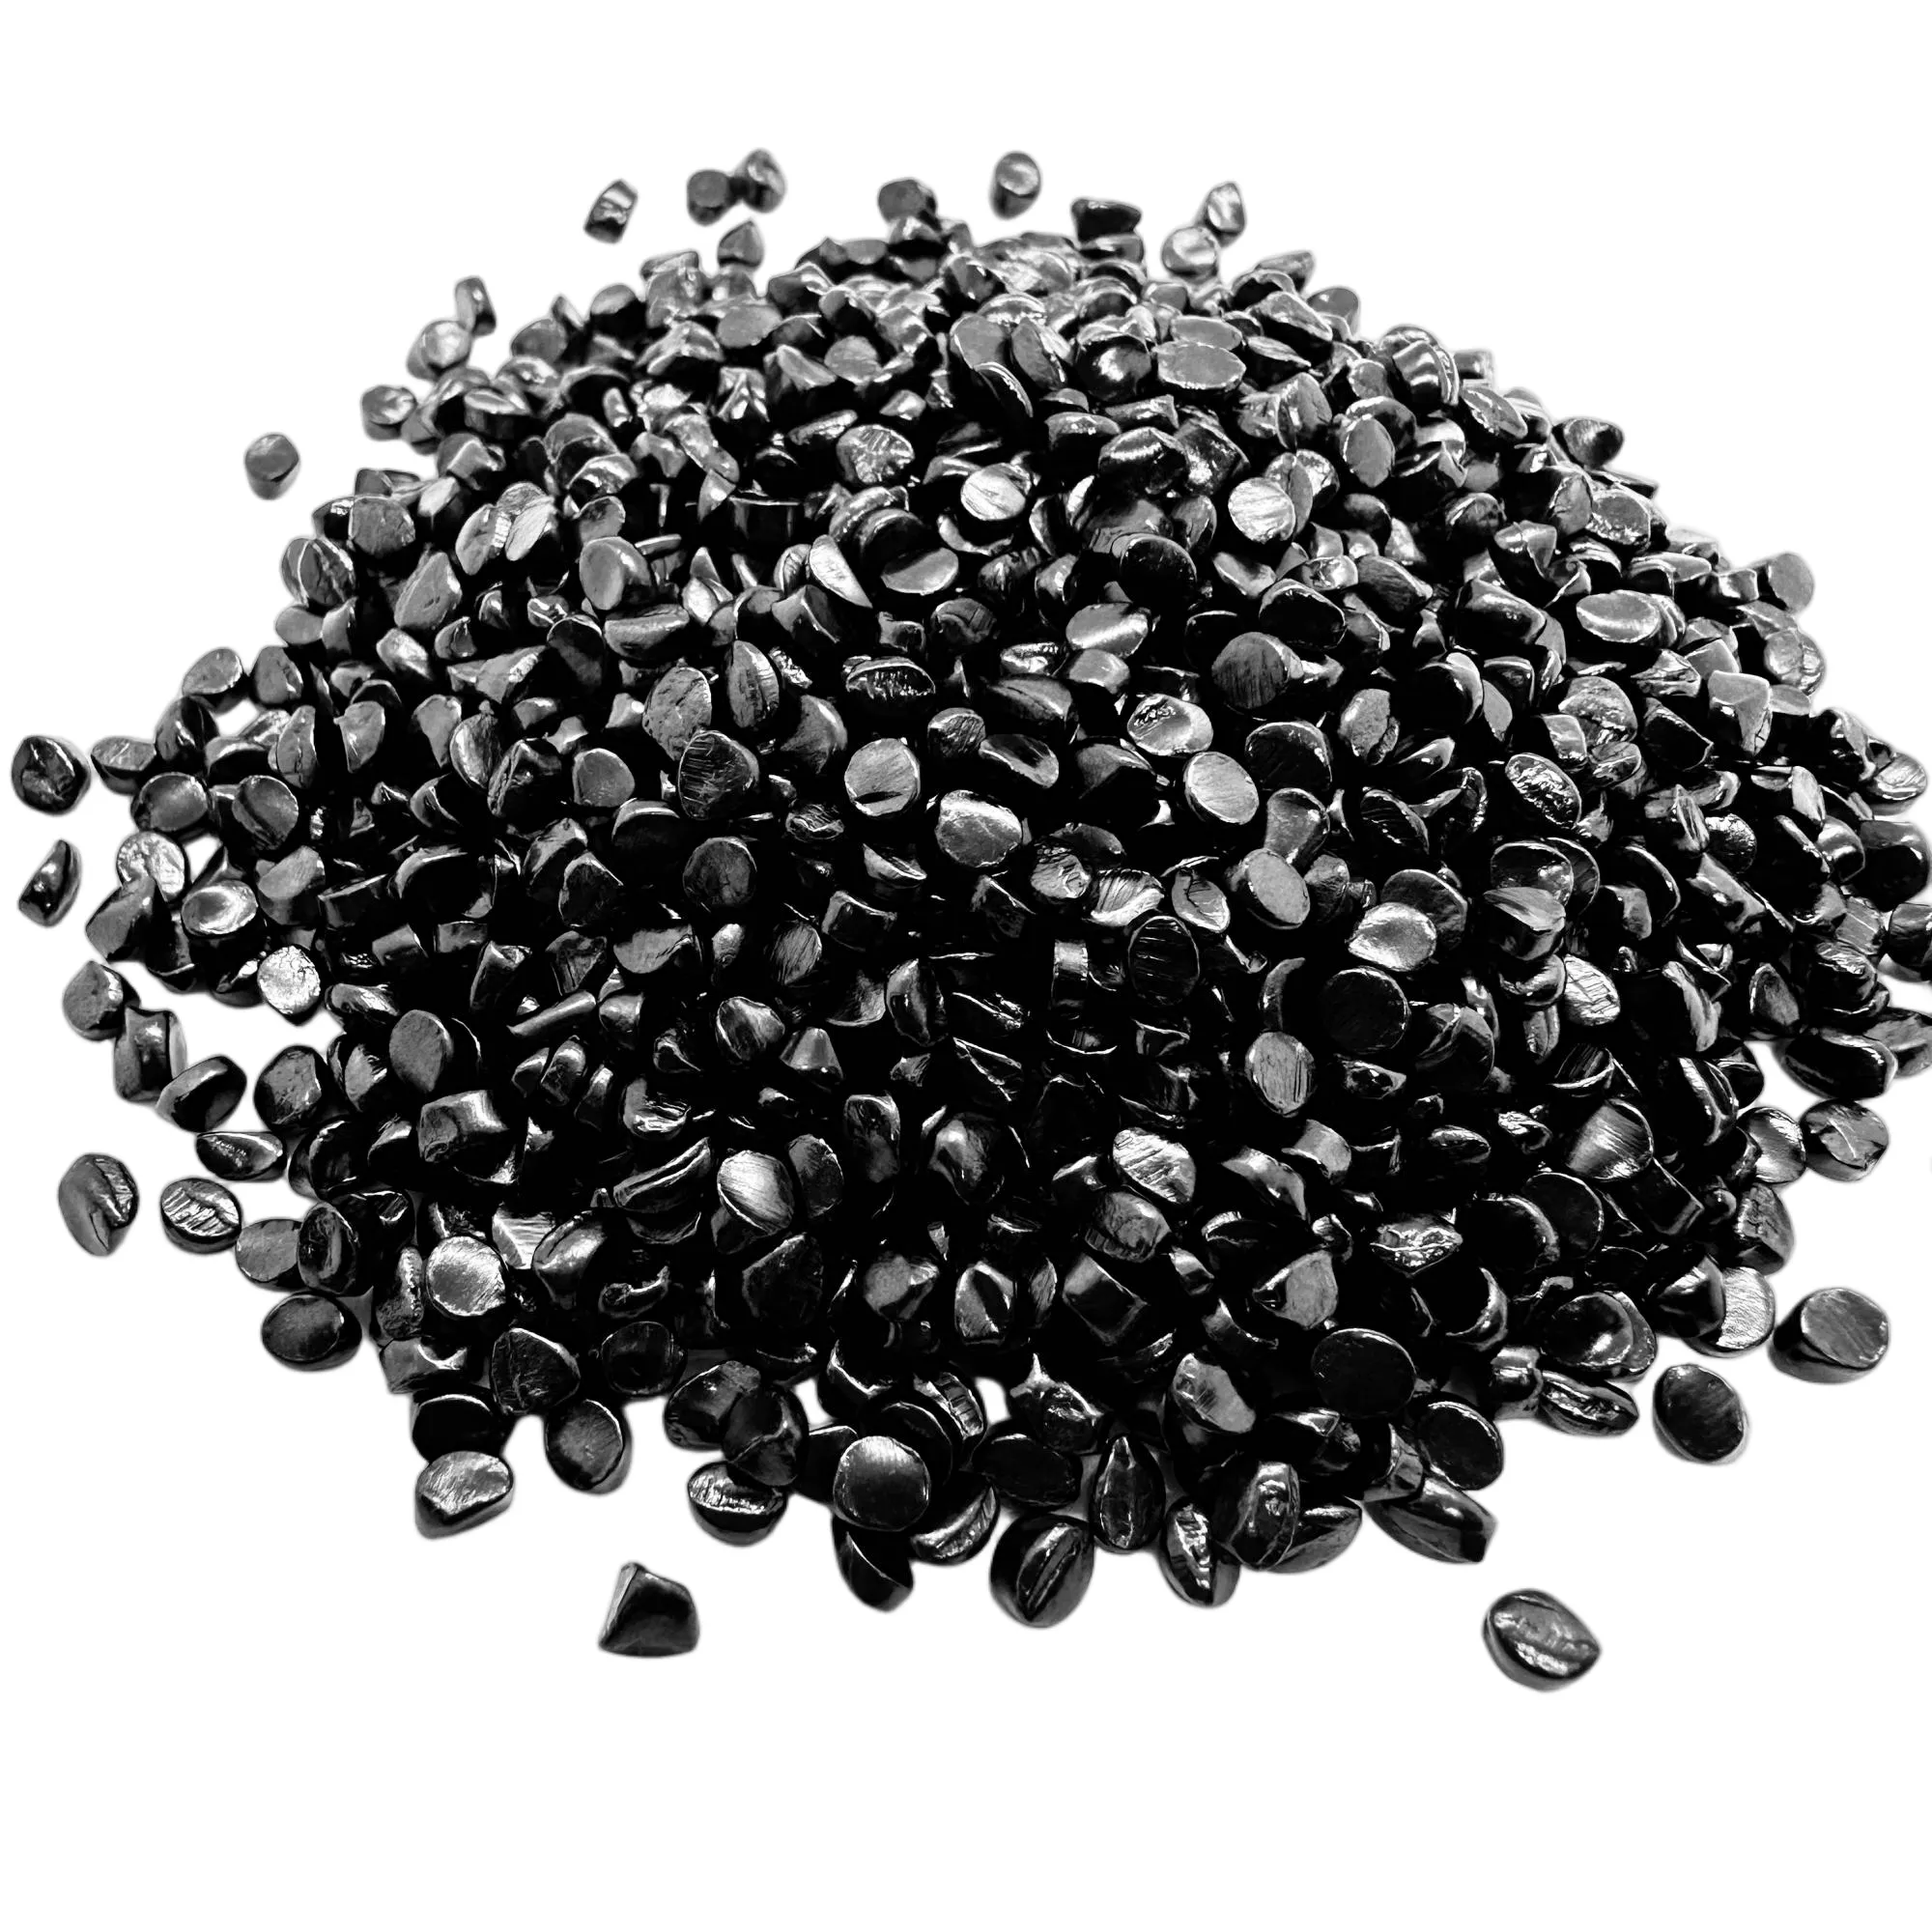
WM 16 H 前処理されたカーボンブラックによって製造され、基本樹脂と混合されます。ABS、PC/ASの高光沢射出成形および修飾混合アプリケーションで広く使用されています。PP PE PC/ABS GPPS POM GPPS PA+GF材料に適しています。低用量、高い黒色度と高光沢度、良好な輝度、優れた耐熱性、優れた分散性と着色力、および最終製品の物理的特性への最小限の影響を特徴としています。
技術的パラメータ
| 炭素含有量 | 45%±1 |
| キャリア | オン |
| MFI | 1-1 0の(g/ 10分で((190℃ 10キログラム)。 |
| 湿気 | ≤0.3% |
| 分散する | 優秀な ((≤ レベル2.5) |
| コンプライアンス | RoHSの範囲、FDA、PAHs |
| 申し込み | インジェクション(ABS PC AS PC/ABS)、改質配合(難燃剤)、シート |
| ドーズアドバイス | インジェクション: 0.8-2.0%の混合 : 1.0–4.0% |
| OEM | 受け入れられた |
なぜ:分散はあなたの産業分野を決定する数字です
ほとんどのバイヤーは、ブラックマスターバッチをカーボンブラックの含有量のみで比較します。
実際には、ラインがスムーズに動作するかどうかを決定する特性は分散です。つまり、顔料が凝集体から個別に湿った粒子に完全に分解されたかどうかです。
WM 16 Hは評価されています。 優秀≤レベル2.5 微視的分散スケールでは、低いグレードは残留凝集物が少なく、小さくなることを意味します。
それはマーケティングの形容詞ではなく、技術データシートに掲載された測定値です。2つのポイントがそれを可能にします:
- 事前に分散されたカーボンブラック 顔料は、樹脂(キャリア)と混合される前に、専用の分散工程で湿らせて凝集解除されます。 重い凝集解除作業は、成形機の内部ではなく、制御された条件下で行われます。
- 【請求項1】低粘度PEキャリアと、1. キャリアは、ベース樹脂がマスターバッチを濡らすよりも早く顔料を濡らさなければなりません。マッチした低粘度のキャリアは、局所的なせん断応力を抑え、濃縮物をABS、PC、ASなどにきれいに溶解させます。
不分散のカーボンブラック凝集体は部品の内部に留まらない 静かに彼らは目に見える表面に黒い斑点や筋として現れ、光沢の読み取りを殺す表面の粗さとして、押出機の圧力上昇と最終的なスクリーンパックの閉塞として、そして衝撃下でクラックを引き起こす弱点として現れます。
今、斑点、筋、溶接線の黒ずみのトラブルシューティングを行う場合、サプライヤーに尋ねるべき実用的な質問は「カーボンブラックの含有量」ではなく、「データシートにどの程度の分散グレードを記載するか」です。
コンプライアンスと規制
ますます多くのバイヤーにとって、規制遵守は最初に尋ねられる質問であり、サプライヤーが証明できる最後のことになっています。 WM 16 Hには、特定のグレードに対して発行された宣言が付属しています
| レギュレーション | 何をカバーするか | なぜそれがあなたにとって重要なのか |
| FDA | アメリカの食品接触材料の要件 | クロージャー、容器、家電部品などの食品接触用途を可能にします。最終的な適合性は完全な製剤によって異なり、各用途について書面で確認する必要があります。 |
| RoHS | 電気・電子機器における有害物質の制限 | EUの電気・電子製品に販売される部品に必要です |
| PAH | 多環芳香族炭化水素の限界 | おもちゃ、グリップ、ハンドルおよび延長された皮膚接触に置かれる消費者の記事のために重大 |
| 到着 | EUの化学物質規制(SVHCスクリーニングを含む) | EU市場へのアクセスに必要であり、輸入業者として自身のREACH義務をサポートします。 |
技術データシート(TDS)、安全データシート(SDS)、分析証明書(COA)および規制声明が利用可能です。
あなたの市場が追加の標準を必要とする場合、 教えてください 規制とターゲット市場を確認し、購入する前に実現可能性を確認します。
WM 16 Hの性能を定義する4つの特性
1.分散≤2.5:スペックが少なく、ファーストパスの確率が高い
商業的なポイントは再確認する価値があります:≤2.5の評価で、WM 16 Hは業界が要求の厳しい射出成形および押出成形に適していると見なすバンドに位置しています。
3.0以上にドリフトするグレードは、目に見えるクラスター、高いフィルター圧力値、およびスペックの苦情を生成し、モルダーがラインを遅くしたり、落差を増やして補償する必要があります。
より狭い分散グレードを購入することは、それが防止するスクラップの支払いよりも通常安くなります。
2.カーボンブラックの含有量45%±1%:厳格な公差、満足のいく黒さ
45%のCBは、低い失望率でジェットブラックを与えるのに十分高く、±1%の許容差が実際の値です。
同じ成形部品の異なるロットに現れるシェードドリフトの主な原因は、生産バッチ間の顔料の量が少なすぎるか多すぎることです。
1点の許容差により、完成品に含まれるカーボンブラックの割合が実質的に一定に保たれるため、最初のランで承認されたシェードは10回目に承認されたままになります。
1%のレットダウンで、完成品には0.45%のカーボンブラックが含まれています。最小0.8%の投与量でも、スチレン系およびポリオレフィン系の深い飽和ブラックに必要なレベルを上回る0.36%を保持します。
3.湿度≤0.3%:スプレーなし、筋なし
ブラックマスターバッチにおいて、水分は最も指定されていない特性であり、目に見える欠陥の最も一般的な原因の1つでもあります。
バレルに運ばれた水が蒸気に変わり、その結果生じるガスは部品表面にスプレーマーク、銀色のストリーク、マイクロブリスターを残します。
それは磨くことが不可能であり、しばしば分散の問題と誤診される欠陥です。
0.3%以下の天井は、一般用途グレードで一般的に引用されている0.5%よりも狭い湿度ウィンドウであり、密封された袋は事前乾燥ステップなしで直接ホッパーに入れることができます。
混合においても、残留水分がメルトフローを妨げ、フィルター圧力を上昇させることが重要です。
4.1から10 g/10分の間の溶解の流れ:優秀な光沢のために調整される
光沢は表面現象であり、流れの前面で何が起こるかがそれを決定します。
溶融粘度がベース樹脂よりもはるかに低いマスターバッチは、優先的にモールド壁とフローフロントに向かって移動し、スキンとコアの間にカーボンブラックの勾配を残します。
目に見える結果は、均一であるべき部分全体にわたる虎のストライプ、溶接線の黒ずみ、光沢の変化です。
WM 16 Hは、190°C/10 kgで制御された1-10 g/10分の範囲内にあります。この範囲により、濃縮物は溶融物と一緒に分散され、それより先に進むことはありません。
したがって、表層の色素濃度は均一に保たれます。
結果として、滑らかで光を反射する肌が得られ、小売店や検査用の照明下でも本当に高い光沢を示します。全体的に一貫しており、低シアーゾーンだけでなく。
サプライヤー間でのメルトフローデータの比較には注意が必要です。温度と負荷がなければ、MFIレートは意味を持ちません。 お尋ねになる 比較を描く前に、あなた自身のテスト条件でWM 16 Hデータを取得してください。
樹脂互換性リファレンス
| ベース樹脂キャリア | 適用範囲について | 一般的な部品 | ノート |
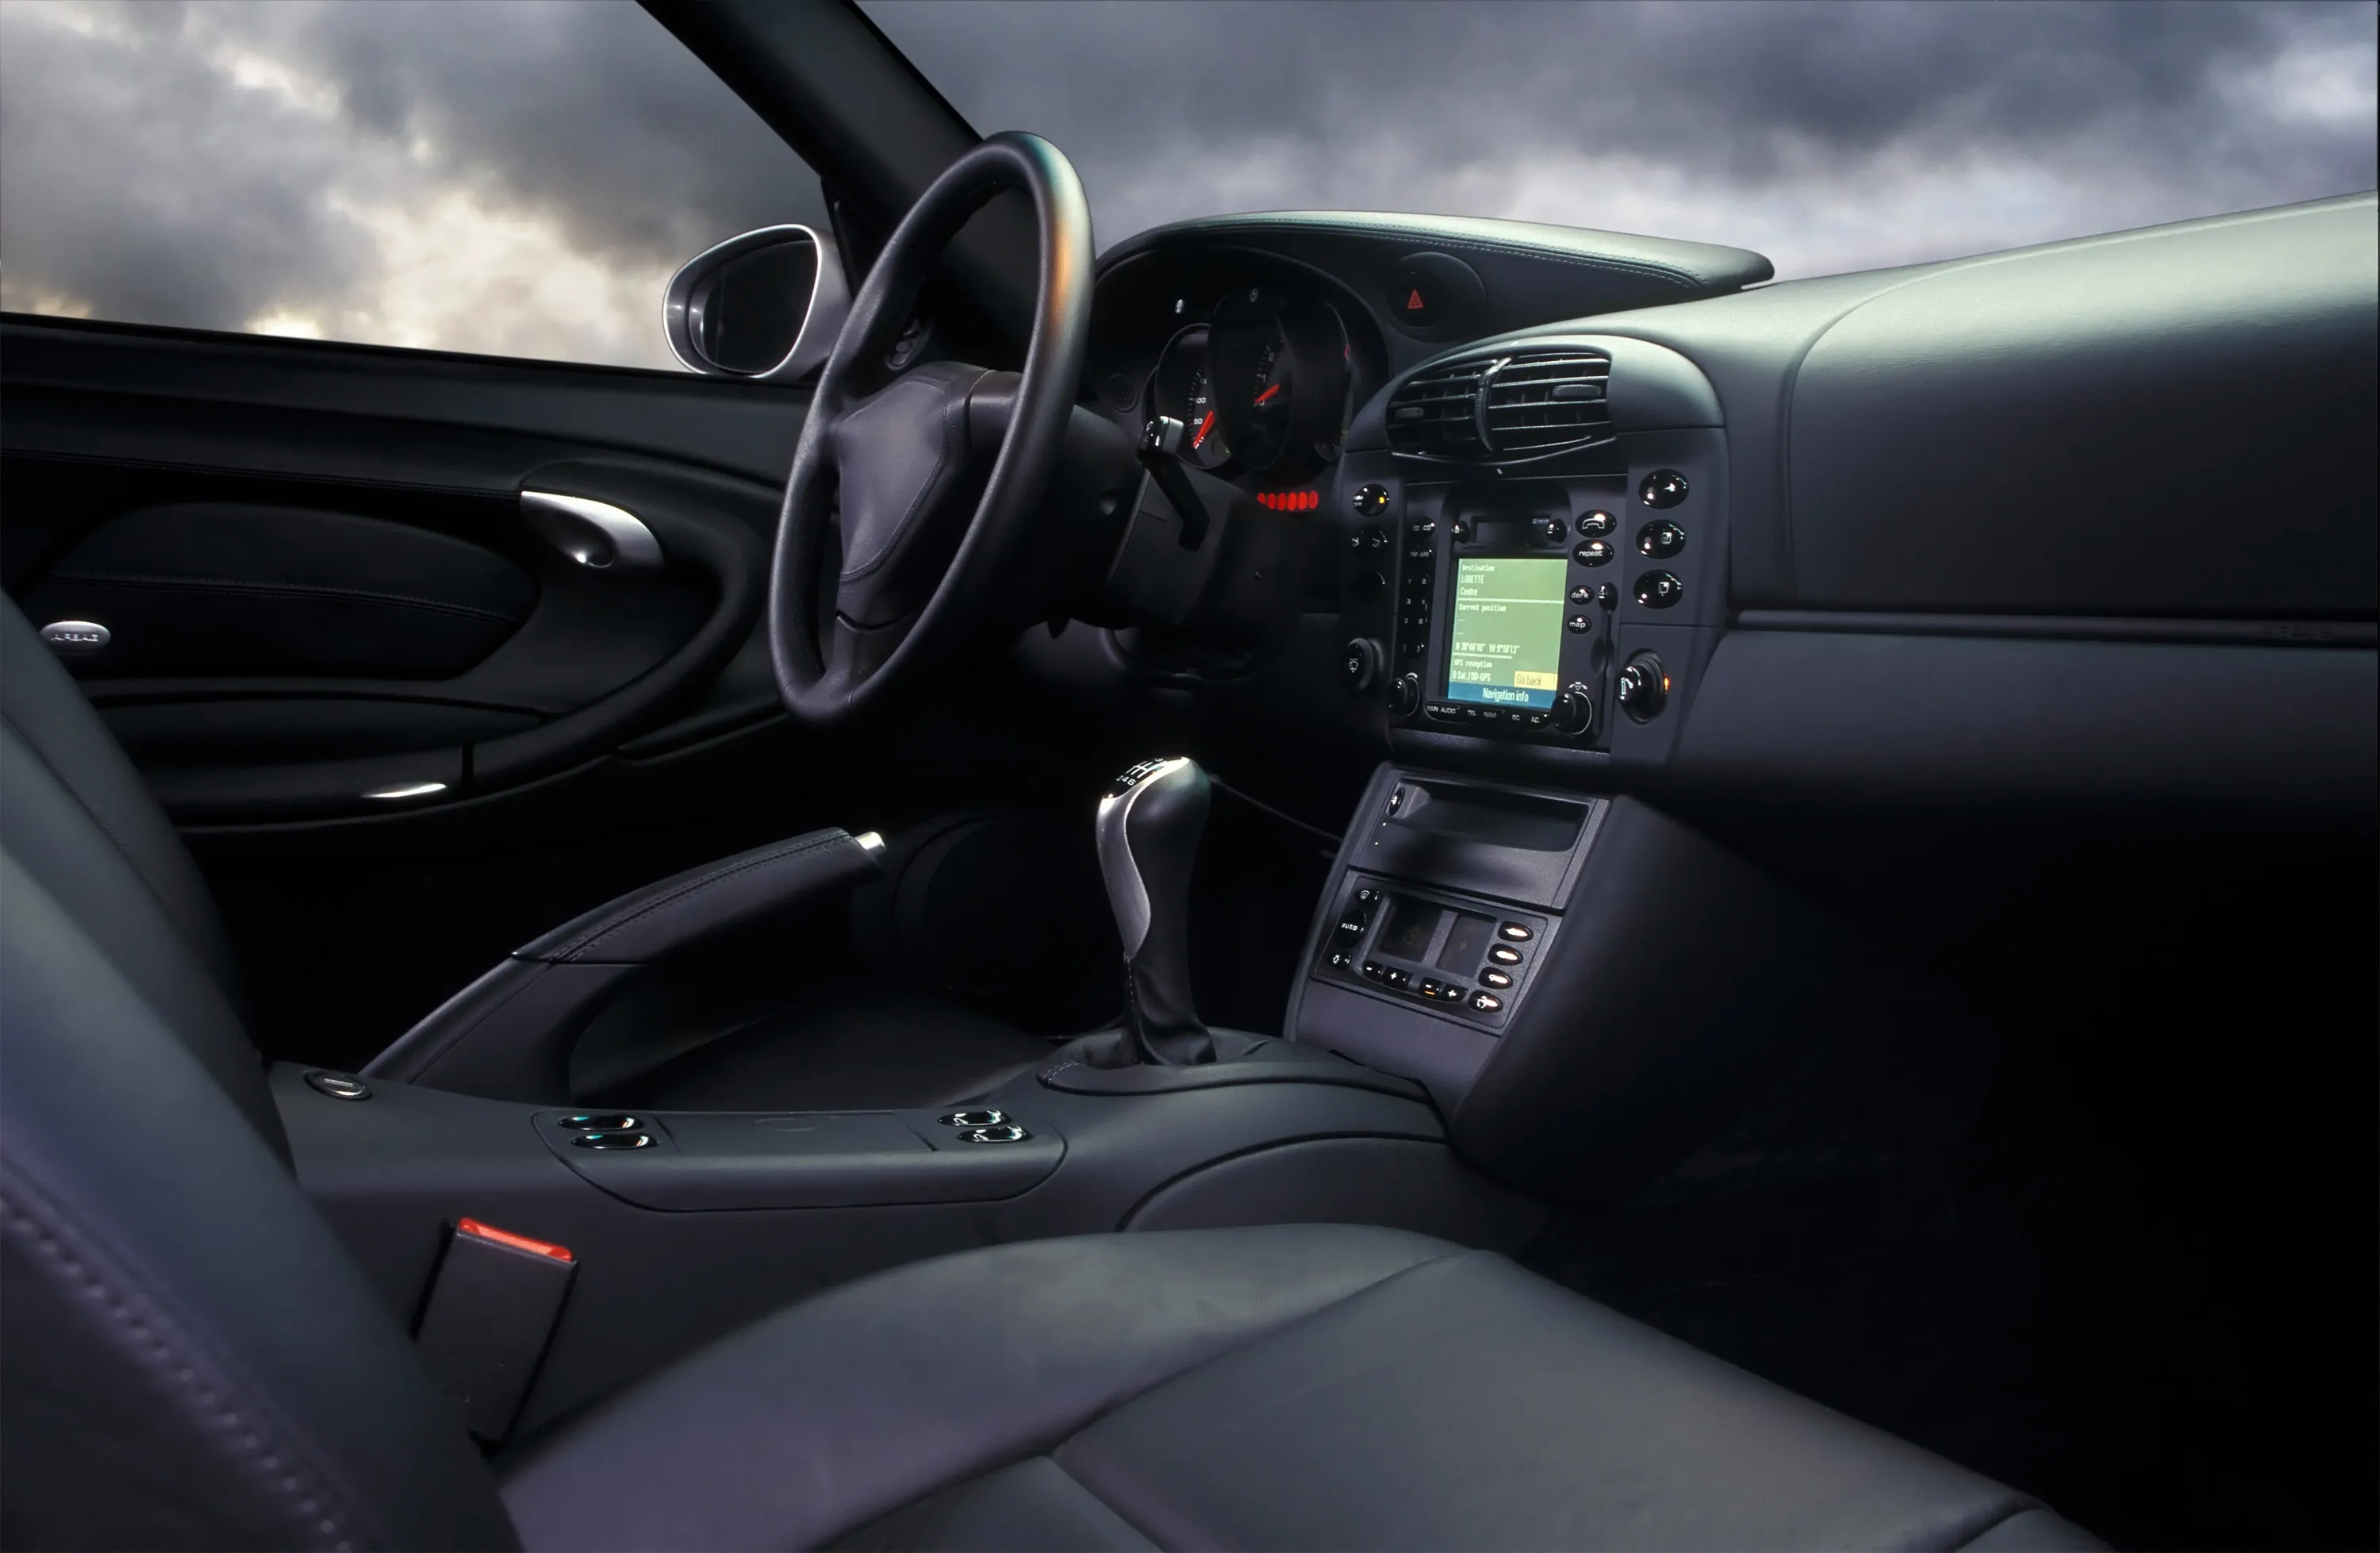
| PC/ABS | 優秀な | 自動車の内装トリム、ラップトップとモニターのハウジング、EV充電エンクロージャー | 高い光沢の、低流れのプロフィールは最上質の表面の条件に適します |
| ABS | 優秀な | 家電ハウジング、電動工具本体、電子機器筐体 | PEキャリアは0.8~2.0%の落差で互換性があります |
| AS/SANとは | 優秀な | Transparent-to-opaque化粧品ハウジング、包装用 コスメティック | クリーニング分散、表面ミストなし |
| PC | とても良い | インダストリアルハウジング、照明部品 | PCはスチレン系よりも高温で動作し、より広い処理ウィンドウが必要です |
| GPPS/ヒップ | 優秀な | ディスプレイフィクスチャー、小売パッケージ、家電内部 | 低い適量は完全なjetnessに達します |
| PE(LDPE/LLDPE/のHDPE) |
優秀な |
成形容器、クロージャー、工業部品 |
完全なキャリアのマッチ;速いwetting |
| POM |
良い |
機械部品、ギア、精密部品 |
最初に短いトライアルを実行してください |
| PP | 優秀な | 自動車トリム、家電部品、屋外ハードウェア | カーボンブラックは屋外PPでUV保護を提供します |
| PVC/ペット | 処理温度とキャリアの互換性は、このグレードの設計ウィンドウの外にあります。 | ||
| PA/PA 6/PA 66(+のGF) |
良い | ガラス繊維強化構造用ブラケット、電動工具ハウジング、自動車のボンネット下部品 | PEキャリアは、PA中のPEキャリアグレードの典型的なマイナー分散相を形成します。1-2%の落差でこれは通常許容されますが、GF強化および難燃性PAは常に試験によって検証されるべきです。また、クラスAガラス繊維ナイロン用の専用PAキャリアおよび有機ブラックグレードも提供しています。 |
WM 16 Hのサンプルをリクエストしてください。
WM 16 Hを評価する最良の方法は、現在使用しているグレードと同じ失望率で、自分自身の機器と比較することです。
私達はその比較をするためにあなたのための試供品を送ってもいいです。 正確な推薦と見積もりを取得するには、以下をお送りください。
*ベース樹脂
*配送ポート
*現在使用している成績(ある場合)
*プロセス方法:射出成形、混合、シート押出
*ドーズと可視表面要件
*市場が求めるコンプライアンス規制
*予想される月間ボリューム
お問い合わせはこちらまで jielian-wm@fsjolink.com / info@jolink-masterbatches.com または、このページのお問い合わせフォームを使用してください。
私たちは、成績のコメント、技術データシート、価格について回答します。 サンプルは中急派されます [3] 仕事の日。
テクニカルFAQ
1)ABSまたはPC/ABSにWM 16 Hをどのくらい追加すればよいですか?
標準部品は1.0%から、深い黒、薄い壁、またはクラスAの視認性のある表面が必要な場合は1.5〜2.0%から始めてください。
WM 16 Hには45%のカーボンブラックが含まれているため、1%の落とし込みによって完成品に0.45%の顔料が入ります。これは、ほとんどのスチレン系で完全なジェットネスに十分です。
20-30%の負荷グレードから切り替える場合は、同じ量を維持するのではなく、用量を減らすことを期待してください。これはグレードを変更する際に最も一般的な間違いです。
2)WM 16 HはCabot PLASBLAK UN2014の直接的な代替品になり得ますか?
WM 16 HはUN2014アプリケーションの「候補」であり、ABS、PC/ABS、AS、PS、PE、PPを高光沢で黒色に着色する成形機に使用されます。
それはCabotグレードのコピーではなく、私たちはそれがそうであると主張しません。同等性を確認する唯一の信頼できる方法は、あなた自身の側での試験です。
私たちは無料サンプルを送ることができますので、コミットメントをする前にそのトライアルを実行できます。
3)「強化ブラックマスターバッチ」とはどういう意味ですか?
業界では、強化グレードとは、PA+GF、PP+GF、PC+GFなどの強化化合物、ガラス繊維または鉱物強化で充填された熱可塑性プラスチックに使用するために設計された黒色マスターバッチです。
これらのシステムは、繊維の端が既にポリマーマトリックスを中断しているため、着色が困難です。したがって、分散が悪い顔料は欠陥の第2の集団を追加し、衝撃および引張性能を低下させます。
WM 16 Hは、コンパウンダーが設計した機械的特性を損なうことなく、強化コンパウンドを着色するように調製されています。
2番目の意味は、グレードが完成品の物理的特性を保持しているということです。データシートでは、最終製品の物理的特性に最小限の影響を与えると説明しています。
4)WM 16 Hは食品接触製品に使用できますか?
はい、この等級はFDAの食品接触の条件に従うために作り出され、またRoHS、範囲およびPAHsの宣言によってカバーされます。
しかし、食品との接触適合性は、マスターバッチだけでなく、完成品の特性であり、完全な製剤、レットダウン比、特定の食品の種類、接触温度、および持続時間に依存します。
アプリケーションとターゲット市場を教えてください。購入する前に、その使用をカバーする書面による声明を確認します。
5)PEキャリアはABSまたはPAに問題を引き起こしますか?
ここで使用されている失望率では、1〜2%のマスターバッチ添加で、PEキャリアは約0.5〜1%のポリエチレンを完成品に導入します。
ABSでは、その数字は表面に第2相が見える閾値を大幅に下回っているか、機械的特性に測定可能な影響を与えています。
PEキャリアグレードは、まさにこの理由のために何十年もABSで使用されてきました。
PAでは、キャリアは少量の分散相を形成し、PEキャリアグレードでは正常です。
高衝撃ABS、難燃性PAまたはクラスAガラス繊維ナイロンについては、試験によって検証するか、PAキャリアおよびオーガニックブラックグレードについてお問い合わせください。
6)WM 16 Hはガラス繊維強化PA 6またはPA 66製品に使用できますか?
はい、PA+GFはグレードが設計されているアプリケーションの1つです。2つのポイントを計画する価値があります。
GF強化化合物は一般的に、繊維の端が光を散乱するため、同じ視覚深度に到達するためにより高いレットダウンが必要です。1.5%から始めて調整してください。
目に見える優れたガラス繊維ナイロン部品では、バイヤーの本当の不満は通常、色よりも繊維の浮きであり、従来のカーボンブラックではそれを完全に解決することはできません。
裸の繊維に問題がある場合は、その表面状態に特化したPAキャリアとオーガニックブラック(ニグロシン/アニリンブラック)グレードについてお問い合わせください。
7) 45%と50%のカーボンブラックのマスターバッチの違いは何ですか?
より高い負荷は、マスターバッチの1キログラムあたりより多くの顔料を意味するため、与えられたジェットネスに到達するために必要な材料が少なくて済みます。
それは自動的により良い部分を意味するわけではありません。50%のグレードは分散が難しく、凝集体を制御するためにより洗練された配合が必要です。
測定された分散が≤2.5の45%グレードは、通常、目に見える表面品質の分散が悪い50%グレードを上回り、実行が容易になります。
8)使用前にWM 16 Hを乾燥させる必要がありますか?
いいえ、包装が密封されている場合に限ります。含水率は、ほとんどのプロセスでスプレーマークやブリスターが形成されるレベルよりも0.3%以下です。
湿度の高い状態で3 0日以上袋を開けている場合は、ブレンドする前に70ー80°Cで2時間乾燥させてください。ベース樹脂が独自に乾燥する必要がある場合があることに注意してください。その場合は、樹脂サプライヤーの推奨に従ってください。
9)OEM、デザインラベル、カスタムローディングを提供していますか?
はい。私達はOEMの発注を受け入れ、あなた自身のブランドの下で供給してもいく特定の適用に適するためにカーボンブラックのローディングを調節しあなたの市場のための包装のフォーマットそして袋の重量を合わせます。
MOQ順序の量は指定および包装によって決まります-必要とするものを私達に言えば私達は確認します。
パッキングと保管
25 kg/袋、PEまたは合成紙袋
紫外線および/または直接日光から保護される乾燥した、封じられたおよび涼しい条件の下で貯えられる。使用された後、開いた包装は性能に影響を与えることができる湿気を吸収することからプロダクトを防ぐためにきちんと再度密封されなければなりません。
ノート
技術的な結果は典型的な値であり、顧客の参照のためにのみ提供されます。それらは最小または最大の品質仕様の保証とみなされるべきではありません。
|
序章
WM 16 H 前処理されたカーボンブラックによって製造され、基本樹脂と混合されます。ABS、PC/ASの高光沢射出成形および修飾混合アプリケーションで広く使用されています。PP PE ABS/PC GPPS POM GPPS PA+GF材料に適しています。低用量、高い黒色度と高光沢度、良好な輝度、優れた耐熱性、優れた分散性と着色力、および最終製品の物理的特性への最小限の影響を特徴としています。
技術的パラメータ
| CBコンテンツ | 45%±1 |
| キャリア | オン |
| MFI | 1-1 0の(g/ 10分で((190℃ 10キログラム)。 |
| 湿気 | ≤0.3% |
| 分散する | 優秀な ((≤ レベル2.5) |
| コンプライアンス | RoHSの範囲、FDA、PAHs |
| OEM | 受け入れられた |
| 投与量 | インジェクション: 0.8-2.0%の混合 : 1.0-4.0%(アドバイス) |
| 申し込み | インジェクション(ABS PC AS PC/ABS)、改質コンパウンド(難燃剤)、シート |
なぜ:分散はあなたの産業分野を決定する数字です
ほとんどのバイヤーは、ブラックマスターバッチをカーボンブラックの含有量のみで比較します。 実際には、ラインがスムーズに動作するかどうかを決定する特性は分散です。つまり、顔料が凝集体から個別に湿った粒子に完全に分解されたかどうかです。
WM 16 Hは評価されています。 優秀≤レベル2.5 微視的分散スケールでは、低いグレードは残留凝集物が少なく、小さくなることを意味します。
それはマーケティングの形容詞ではなく、技術データシートに掲載された測定値です。2つのポイントがそれを可能にします:
- 事前に分散されたカーボンブラック 顔料は、樹脂(キャリア)と混合される前に、専用の分散ステップで湿潤され、凝集解除されます。重い凝集解除作業は、成形機内ではなく、制御された条件下で行われます。
- 【請求項1】低粘度PEキャリアと、1. キャリアは、ベース樹脂がマスターバッチを濡らすよりも早く顔料を濡らさなければなりません。マッチした低粘度のキャリアは、局所的なせん断応力を抑え、濃縮物をABS、PC、ASなどにきれいに溶解させます。
不分散のカーボンブラック凝集体は部品の内部に留まらない 静かにそれらは、目に見える表面に黒い斑点や筋として現れ、光沢の読み取りを殺す表面の粗さとして、押出機の圧力上昇と最終的なスクリーンパックの閉塞として、そして衝撃下でクラックを引き起こす弱点として現れます。
今、斑点、筋、溶接線の黒ずみのトラブルシューティングを行う場合、サプライヤーに尋ねるべき実用的な質問は「カーボンブラックの含有量」ではなく、「データシートにどの程度の分散グレードを記載するか」です。
コンプライアンスと規制
ますます多くのバイヤーにとって、規制遵守は最初に尋ねられる質問であり、サプライヤーが証明できる最後のことになっています。 WM 16 Hには、特定のグレードに対して発行された宣言が付属しています
| レギュレーション | 何をカバーするか | なぜそれがあなたにとって重要なのか |
| FDA | アメリカの食品接触材料の要件 | クロージャー、容器、家電部品などの食品接触用途を可能にします。最終的な適合性は完全な製剤によって異なり、各用途について書面で確認する必要があります。 |
| RoHS | 電気・電子機器における有害物質の制限 | EUの電気・電子製品に販売される部品に必要です |
| PAH | 多環芳香族炭化水素の限界 | おもちゃ、グリップ、ハンドルおよび延長された皮膚接触に置かれる消費者の記事のために重大 |
| 到着 | EUの化学物質規制(SVHCスクリーニングを含む) | EU市場へのアクセスに必要であり、輸入業者として自身のREACH義務をサポートします。 |
技術データシート(TDS)、安全データシート(SDS)、分析証明書(COA)および規制声明が利用可能です。
あなたの市場が追加の基準を必要とする場合は、規制とターゲット市場を教えてください。購入する前に実現可能性を確認します。
WM 16 Hの性能を定義する4つの特性
1.分散≤2.5:スペックが少なく、ファーストパスの確率が高い
商業的なポイントは再確認する価値があります:≤2.5の評価で、WM 16 Hは業界が要求の厳しい射出成形および押出成形に適していると見なすバンドに位置しています。
3.0以上にドリフトするグレードは、目に見えるクラスター、高いフィルター圧力値、およびスペックの苦情を生成し、モルダーがラインを遅くしたり、落差を増やして補償する必要があります。
より狭い分散グレードを購入することは、それが防止するスクラップの支払いよりも通常安くなります。
2.カーボンブラックの含有量45%±1%:厳格な公差、満足のいく黒さ
45%のCBは、低い失望率でジェットブラックを与えるのに十分高く、±1%の許容差が実際の値です。
同じ成形部品の異なるロットに現れるシェードドリフトの主な原因は、生産バッチ間の顔料の量が少なすぎるか多すぎることです。
1点の許容差により、完成品に含まれるカーボンブラックの割合が実質的に一定に保たれるため、最初のランで承認されたシェードは10回目に承認されたままになります。
1%のレットダウンでは、完成品には0.45%のカーボンブラックが含まれています。最小0.8%の投与量でも、スチレン系およびポリオレフィン系の深い飽和ブラックに必要なレベルを上回る0.36%を保持しています。
3.湿度≤0.3%:スプレーなし、筋なし
ブラックマスターバッチにおいて、水分は最も指定されていない特性であり、目に見える欠陥の最も一般的な原因の1つでもあります。
バレルに運ばれた水が蒸気に変わり、その結果生じるガスが部品表面にスプレーマーク、銀色のストリーク、マイクロブリスターを残します。
それは磨くことができない欠陥であり、しばしば分散の問題と誤診されます。
0.3%以下の天井は、一般用途グレードで一般的に引用されている0.5%よりも狭い湿度ウィンドウであり、密封された袋は事前乾燥ステップなしで直接ホッパーに入れることができます。
混合においても、残留水分がメルトフローを妨げ、フィルター圧力を上昇させることが重要です。
4.1から10 g/10分の間の溶解の流れ:優秀な光沢のために調整される
光沢は表面現象であり、流れの前面で何が起こるかがそれを決定します。
溶融粘度がベース樹脂よりもはるかに低いマスターバッチは、優先的にモールド壁とフローフロントに向かって移動し、スキンとコアの間にカーボンブラックの勾配を残します。
目に見える結果は、均一であるべき部分全体にわたる虎のストライプ、溶接線の黒ずみ、光沢の変化です。
WM 16 Hは、190℃/10 kgで制御された1-10 g/10分のウィンドウ内にあります。
その範囲は、濃縮物を溶融物と一緒に分散させるのではなく、それを先走らせることなく、表層の顔料濃度を均一に保ちます。
結果として、滑らかで光を反射する肌が得られ、小売店や検査用照明の下でも本当に高い光沢を示します。全体的に一貫しており、低せん断ゾーンだけでなく、全体的に一貫しています。
サプライヤー間でのメルトフローデータの比較には注意が必要です。温度と負荷がなければ、MFIレートは意味を持ちません。 お尋ねになる 比較を描く前に、あなた自身のテスト条件でWM 16 Hデータを取得してください。
樹脂互換性リファレンス
| ベース樹脂キャリア | 適用範囲について | 一般的な部品 | ノート |
| PC/ABS | 優秀な | 自動車の内装トリム、ラップトップとモニターのハウジング、EV充電エンクロージャー | 高い光沢の、低流れのプロフィールは最上質の表面の条件に適します |
| ABS | 優秀な | 家電ハウジング、電動工具本体、電子機器筐体 | PEキャリアは0.8~2.0%の落差で互換性があります |
| AS/SANとは | 優秀な | Transparent-to-opaque化粧品ハウジング、包装用 コスメティック | クリーニング分散、表面ミストなし |
| PC | とても良い | インダストリアルハウジング、照明部品 | PCはスチレン系よりも高温で動作し、より広い処理ウィンドウが必要です |
| GPPS/ヒップ | 優秀な | ディスプレイフィクスチャー、小売パッケージ、家電内部 | 低い適量は完全なjetnessに達します |
| PE(LDPE/LLDPE/のHDPE) | 優秀な | 成形容器、クロージャー、工業部品 | 完全なキャリアのマッチ;速いwetting |
| POM | 良い | 機械部品、ギア、精密部品 | 最初に短いトライアルを実行してください |
| PP |
優秀な |
自動車トリム、家電部品、屋外ハードウェア |
カーボンブラックは屋外PPでUV保護を提供します |
| PVC/ペット |
処理温度とキャリアの互換性は、このグレードの設計ウィンドウの外にあります。 |
||
| PA/PA 6/PA 66(+のGF) |
良い |
ガラス繊維強化構造用ブラケット、電動工具ハウジング、自動車のボンネット下部品 |
PEキャリアは、PA中のPEキャリアグレードの典型的なマイナー分散相を形成します。1-2%の落差でこれは通常許容されますが、GF強化および難燃性PAは常に試験によって検証されるべきです。また、クラスAガラス繊維ナイロン用の専用PAキャリアおよび有機ブラックグレードも提供しています。 |
WM 16 Hのサンプルをリクエストしてください。
WM 16 Hを評価する最良の方法は、現在使用しているグレードと同じ失望率で、自分自身の機器と比較することです。
私達はその比較をするためにあなたのための試供品を送ってもいいです。 正確な推薦と見積もりを取得するには、以下をお送りください。
*ベース樹脂
*配送ポート
*現在使用している成績(ある場合)
*プロセス方法:射出成形、混合、シート押出
*ドーズと可視表面要件
*市場が求めるコンプライアンス規制
*予想される月間ボリューム
お問い合わせはこちらまで jielian-wm@fsjolink.com/info@jolink-masterbatches.com または、このページのお問い合わせフォームを使用して、私たちはグレードのコメント、技術データシートと価格で応答します。
サンプルは中急派されます [3] 仕事の日。
テクニカルFAQ
1)ABSまたはPC/ABSにWM 16 Hをどのくらい追加すればよいですか?
標準部品は1.0%から、深い黒、薄い壁、またはクラスAの視認性のある表面が必要な場合は1.5〜2.0%から始めてください。
WM 16 Hには45%のカーボンブラックが含まれているため、1%の落とし込みによって完成品に0.45%の顔料が入ります。これは、ほとんどのスチレン系で完全なジェットネスに十分です。
20-30%の負荷グレードから切り替える場合は、同じ量を維持するのではなく、用量を減らすことを期待してください。これはグレードを変更する際に最も一般的な間違いです。
2)WM 16 HはCabot PLASBLAK UN2014の直接的な代替品になり得ますか?
WM 16 HはUN2014アプリケーションの「候補」であり、ABS、PC/ABS、AS、PS、PE、PPを高光沢で黒色に着色する成形機に使用されます。
それはCabotグレードのコピーではなく、私たちはそれがそうであると主張しません。同等性を確認する唯一の信頼できる方法は、あなた自身の側での試験です。
私たちは無料サンプルを送ることができますので、コミットメントをする前にそのトライアルを実行できます。
3)「強化ブラックマスターバッチ」とはどういう意味ですか?
業界では、強化グレードとは、PA+GF、PP+GF、PC+GFなどの強化化合物、ガラス繊維または鉱物強化で充填された熱可塑性プラスチックに使用するために設計された黒色マスターバッチです。
これらのシステムは、繊維の端が既にポリマーマトリックスを中断しているため、着色が困難です。したがって、分散が悪い顔料は欠陥の第2の集団を追加し、衝撃および引張性能を低下させます。
WM 16 Hは、コンパウンダーが設計した機械的特性を損なうことなく、強化コンパウンドを着色するように調製されています。
2番目の意味は、グレードが完成品の物理的特性を保持しているということです。データシートでは、最終製品の物理的特性に最小限の影響を与えると説明しています。
4)WM 16 Hは食品接触製品に使用できますか?
はい、この等級はFDAの食品接触の条件に従うために作り出され、またRoHS、範囲およびPAHsの宣言によってカバーされます。
しかし、食品との接触適合性は、マスターバッチだけでなく、完成品の特性であり、完全な製剤、レットダウン比、特定の食品の種類、接触温度、および持続時間に依存します。
アプリケーションとターゲット市場を教えてください。購入する前に、その使用をカバーする書面による声明を確認します。
5)PEキャリアはABSまたはPAに問題を引き起こしますか?
ここで使用されている失望率では、1〜2%のマスターバッチ添加で、PEキャリアは約0.5〜1%のポリエチレンを完成品に導入します。
ABSでは、その数字は表面に第2相が見える閾値を大幅に下回っているか、機械的特性に測定可能な影響を与えています。
PEキャリアグレードは、まさにこの理由のために何十年もABSで使用されてきました。
PAでは、キャリアは少量の分散相を形成し、PEキャリアグレードでは正常です。
高衝撃ABS、難燃性PAまたはクラスAガラス繊維ナイロンについては、試験によって検証するか、PAキャリアおよびオーガニックブラックグレードについてお問い合わせください。
6)WM 16 Hはガラス繊維強化PA 6またはPA 66製品に使用できますか?
はい、PA+GFはグレードが設計されているアプリケーションの1つです。2つのポイントを計画する価値があります。
GF強化化合物は一般的に、繊維の端が光を散乱するため、同じ視覚深度に到達するためにより高いレットダウンが必要です。1.5%から始めて調整してください。
目に見える優れたガラス繊維ナイロン部品では、バイヤーの本当の不満は通常、色よりも繊維の浮きであり、従来のカーボンブラックではそれを完全に解決することはできません。
裸の繊維に問題がある場合は、その表面状態に特化したPAキャリアとオーガニックブラック(ニグロシン/アニリンブラック)グレードについてお問い合わせください。
7) 45%と50%のカーボンブラックのマスターバッチの違いは何ですか?
より高い負荷は、マスターバッチの1キログラムあたりより多くの顔料を意味するため、与えられたジェットネスに到達するために必要な材料が少なくて済みます。
それは自動的により良い部分を意味するわけではありません。50%のグレードは分散が難しく、凝集体を制御するためにより洗練された配合が必要です。
測定された分散が≤2.5の45%グレードは、通常、目に見える表面品質の分散が悪い50%グレードを上回り、実行が容易になります。
8)使用前にWM 16 Hを乾燥させる必要がありますか?
いいえ、包装が密封されている場合に限ります。含水率は、ほとんどのプロセスでスプレーマークやブリスターが形成されるレベルよりも0.3%以下です。
湿度の高い状態で3 0日以上袋を開けている場合は、ブレンドする前に70ー80°Cで2時間乾燥させてください。ベース樹脂が独自に乾燥する必要がある場合があることに注意してください。その場合は、樹脂サプライヤーの推奨に従ってください。
9)OEM、デザインラベル、カスタムローディングを提供していますか?
はい。私達はOEMの発注を受け入れ、あなた自身のブランドの下で供給してもいく特定の適用に適するためにカーボンブラックのローディングを調節しあなたの市場のための包装のフォーマットそして袋の重量を合わせます。
MOQ順序の量は指定および包装によって決まります-必要とするものを私達に言えば私達は確認します。
パッキングと保管
25 kg/袋、PEまたは合成紙袋
紫外線および/または直接日光から保護される乾燥した、封じられたおよび涼しい条件の下で貯えられる。使用された後、開いた包装は性能に影響を与えることができる湿気を吸収することからプロダクトを防ぐためにきちんと再度密封されなければなりません。
ノート
技術的な結果は典型的な値であり、顧客の参照のためにのみ提供されています。 これらは、最小または最大の品質仕様を保証するものではありません。
関連製品
ストラクチャーエンハンストPCブラックマスターバッチWM 624 5-WM6245
ストラクチャーエンハンストPCブラックマスターバッチWM 624 5
序章 WM 624 5 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。押出成形や高光沢射出成形に広く使用されています。PC ABS/PC材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 ポリカーボネートが独自のブラックマスターバッチを必要とする理由 PCはあなたがPPのように扱うことができるポリマーではありません。それは熱く動き、空気か...
ユニバーサル環境耐性ブラックマスターバッチWM 72-WM72
ユニバーサル環境耐性ブラックマスターバッチWM 72
序章 WM 72 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。フィルムブローや射出成形に広く使用されています。PPおよびPE材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 WM 72はどこに行くのか PEケーブルのジャケットと被覆 ジャケットはWM 72が行う最も難しい仕事です。このグレードは、電源、制御、通信ケーブルのPE、MD...
環境に優しいFDA承認済みの食品グレードのブラックマスターバッチWM 70 E 2-WM70E2
環境に優しいFDA承認済みの食品グレードのブラックマスターバッチWM 70 E 2
序章 WM 70 E 2 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。一般的な射出成形や薄壁射出成形、ブロー成形、押出シートなどの用途で広く使用されています。PP PE TPR材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 WM 70 E 2はどこに行くのですか? WM 70 E 2は、当社の食品グレードおよびFDA承認のブラック...
低揮発性で高濃度の環境に優しい充填ブラックマスターバッチWM 261 YF-WM261YF
低揮発性で高濃度の環境に優しい充填ブラックマスターバッチWM 261 YF
序章 WM 261 YF カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。射出成形および改質混合アプリケーションで広く使用されています。PP PE材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性および着色力、および最終製品の物理的特性への最小限の影響を特徴としています。低臭および低VOC。 WM 261 YFはどこに行くのですか? 果物と野菜のターンオーバーボックス 木箱は積み重ねられ、ホースで洗われ...
環境に強いブラックマスターバッチWM 3 F-WM3F
環境に強いブラックマスターバッチWM 3 F
序章 WM 3 F カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。水供給管、点滴灌漑管、波形管、フィルム吹きの用途に広く使用されています。PPおよびPE材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 技術的パラメータ カーボン内容 45% キャリア オン MFI 5-15の(g/ 10分で (( 190 ℃ 10キログラム )。 ...
ジェネラルローカーボンブラックマスターバッチWME 1-WME1
ジェネラルローカーボンブラックマスターバッチWME 1
序章 WME 1 カーボンブラックが前分散される独特な過程によって作り出され、そしてプラスチック化によってポリマー添加物と混合されます。それは注入、放出の管および打撃のフィルムの塗布で広く利用されています。それは低い適量、高いblackness、よい明るさ、優秀な熱抵抗、顕著な分散性および着色力を特色にします。 技術的パラメータ アイテム データ あなたの工場でそれが何を意味するか 炭素含有量 17%±2.0 キログラムあたりの色が多いほど、失望率が低くなります キャリア オン HDPE、MD...
耐候性ブラックフィラーマスターバッチWM 307-WM307
耐候性ブラックフィラーマスターバッチWM 307
序章 WM 307 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合されるというユニークな過程によって生産されます。 それは注入、打撃のフィルムおよび混合の適用で広く利用されています。PPのPE材料のために適した。それは低い適量、高いblackness、よい明るさを特色にします、 優れた耐熱性、優れた分散性、および着色力。 WM 307は混合の費用が貨幣を決定する地方自治体の管の仕事のために造られる満たされた黒いマスターバッチです。カーボンブラックはPEのキャリア...
丈夫な黒い環境に優しい機能性マスターバッチWM 30-WM30
丈夫な黒い環境に優しい機能性マスターバッチWM 30
序章 WM 30 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。射出、改質混合、パイプ&シートアプリケーションで広く使用されています。PP、PE、ABS材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 WM 30はどこに行くのですか? マーケットバッグとリテールキャリアバッグ Tシャツバッグ、ベストバッグ、フラットキャリアは、HDPE...
環境に優しいブラックマスターバッチWM 101-WM101
環境に優しいブラックマスターバッチWM 101
序章 WM 101 ポリマー添加剤と事前に分散されたカーボンブラックによって製造され、その後プラスチケーションによって基本樹脂と混合されます。それは射出、パイプ、ブローフィルムの用途で広く使用されています。それは低用量、高い黒色、良好な輝度、優れた耐熱性、優れた分散性および着色力を特徴としています。 WM 101はどこにありますか? 黒い表面が必要な射出成形部品 クレート、ビン、バケツ、パイプフィッティング、キャップ、植木鉢、ケーブルリール、機械カバー、内部構造部品。 3 mm以上の壁では、...
環境に優しい高濃度の黒いマスターバッチWM8 E-WM8E
環境に優しい高濃度の黒いマスターバッチWM8 E
序章 WM8E カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。フィルムブロー、ブロープラスチック、射出成形などの用途で広く使用されています。PPおよびPE材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 ブラックマスターバッチWM8 Eの概要 27%±1.5%のカーボンブラック:良好な黒さ、薄いゲージおよびリサイクルブレンドフィルムの...
普遍的な急使袋の放出の黒のマスターバッチWM2 ADM-WM2ADM
普遍的な急使袋の放出の黒のマスターバッチWM2 ADM
序章 WM 2 ADM カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。フィルムブロー、ブロープラスチック、および繊維アプリケーションで広く使用されています。PPおよびPE材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性および着色力、および最終製品の物理的特性への最小限の影響を特徴としています。 WM2 ADMはどこに行くのか クーリエバッグと電子商取引メーラー メイラーフィルムは一度に4つのことで審...
安定した分散性と優れた隠蔽性を持つ濃縮マルチブラックマスターバッチWMULCH-1-WMULCH-1
安定した分散性と優れた隠蔽性を持つ濃縮マルチブラックマスターバッチWMULCH-1
序章 マルチフィルムは倉庫ではなく現場で判断されます。ロールがベッドフォーマーに到達するまでに、3つのことがすでに映画がシーズンの残りの部分でどのように振る舞うかを決定しています。 フィルム中に実際にどれだけのカーボンブラックが含まれているか、そのカーボンブラックが15μmよりも薄いゲージを通してどれだけ均等に広がっているか、 フィルムが落ちた後、ポリマー自体がどの程度保護されているか。 WMULCH-1です。 4です ポリエチレンキャリア上に構築され、吹き飛ばされた農業用フィルムのために...
高濃度キャリアフリーブラックマスターバッチWMB 34-WMB34
高濃度キャリアフリーブラックマスターバッチWMB 34
序章 WMB 34 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合されるというユニークな過程によって生産されます。 それは注入で広く利用されています 改質コンパウンディング アプリケーション。PP PE ABS PA+GF材料に適しています。 それは低い適量、高いblackness、よい明るさ、優秀な熱抵抗、顕著な分散性および着色力を特色にします、 そして最終製品の物理的特性への最小限の影響。 「キャリアフリー」とは何を意味し、なぜそれが重要なのか ほとん...
強く、高い顔料の黒のマスターバッチWM 913-WM913
強く、高い顔料の黒のマスターバッチWM 913
序章 WM 913 によって生産されます 事前に分散された それからプラスチック化によって混合されるポリマー添加物が付いているカーボンブラック。それは変更された混合の適用で広く利用されています。PPのPEのABS PPRのABSヒップ材料のために適した。それは最終製品の物理的性質の低い適量、高いblackness、よい明るさ、優秀な熱抵抗、顕著な分散性および着色力および最低の影響を特色にします。 技術的パラメータ 炭素含有量 52%±1 MFI 5-15の(g/ 10分で (( 190 ...
BPAフリーで低揮発性の環境に優しいインテリアブラックマスターバッチWMEG 11-WMEG11
BPAフリーで低揮発性の環境に優しいインテリアブラックマスターバッチWMEG 11
序章 WMEG 11 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合されるというユニークな過程によって生産されます。 それは変更された混合および注入の適用で広く利用されています。PPおよびPE材料のために適した。 低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、そして最終製品の物理的特性への最小限の影響を特徴としています。 WMEG 11を汎用のブラックマスターバッチと区別するのは、それが行うことです ない あなたの製剤に持ち込んでくださ...
BPAフリー&LFGB認定食品グレードブラックマスターバッチWMB 56-WMB56
BPAフリー&LFGB認定食品グレードブラックマスターバッチWMB 56
序章 WMB 56は、ABS、AS、PC家電ハウジング用の低臭ブラックマスターバッチです。 WMB 56 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合されるというユニークな過程によって生産されます。 それは注入および放出シートの塗布で広く利用されています。ABS ASおよびPC材料のために適した。 低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、そして最終製品の物理的特性への最小限の影響を特徴としています。 欧州BPA規格(EU)2024...
強く、高い顔料PPの黒のマスターバッチWM 785 D-WM785D
強く、高い顔料PPの黒のマスターバッチWM 785 D
序章 WM 785 D カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。これは、改良された混合および射出アプリケーションで広く使用されています。PPおよびPE材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性および着色力、および最終製品の物理的特性への最小限の影響を特徴としています。 WM 785 Dはどこに行くのですか? インジェクション成形された自動車内装部品 ダッシュボードやインストルメントパネル...
インジェクション成形強化ブラックマスターバッチWM 16 H(UN2014) -WM16H
インジェクション成形強化ブラックマスターバッチWM 16 H(UN2014)
序章 WM 16 H 前処理されたカーボンブラックによって製造され、基本樹脂と混合されます。ABS、PC/ASの高光沢射出成形および修飾混合アプリケーションで広く使用されています。PP PE PC/ABS GPPS POM GPPS PA+GF材料に適しています。低用量、高い黒色度と高光沢度、良好な輝度、優れた耐熱性、優れた分散性と着色力、および最終製品の物理的特性への最小限の影響を特徴としています。 技術的パラメータ 炭素含有量 45%±1 キャリア オン MFI 1-1 0の(g/ 10分...
ストラクチャーエンハンストSANブラックマスターバッチWM2 A-WM2A
ストラクチャーエンハンストSANブラックマスターバッチWM2 A
序章 WM2 A キャリアおよび特別な分散の代理店としてASが付いている高顔料のカーボンブラックによって作り出されます。そのカーボンブラックは安定した、青形の等級です。ABSのために適した PC 高い光沢のある注入材料、またPPO PPS PA PETなどの熱可塑性プラスチック それは良い明るさ、優れた耐熱性、優れた着色力を備えています。 なぜキャリアがカーボンブラックよりも重要なのか ポリエチレンに担持されたブラックマスターバッチを加える。 ポリエチレンはSANと混和性ではなく、2...
ストラクチャーエンハンストPSブラックマスターバッチWM 626-WM626
ストラクチャーエンハンストPSブラックマスターバッチWM 626
序章 WM 626 カーボンブラックを事前に分散させ、プラスチック化を通じて基本樹脂と混合するという独自の過程によって生産されます。押出成形や射出成形の用途に広く使用されています。HIPS材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 キャリアがポリスチレンである理由 スチレンおよびエンジニアリング樹脂用のブラックマスターバッチは、通常、2つの方法のいずれかで作られます。 ポリオレフィンキャリア(...
ストラクチャーエンハンストPCブラックマスターバッチWM 624 5-WM6245
ストラクチャーエンハンストPCブラックマスターバッチWM 624 5
序章 WM 624 5 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。押出成形や高光沢射出成形に広く使用されています。PC ABS/PC材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 ポリカーボネートが独自のブラックマスターバッチを必要とする理由 PCはあなたがPPのように扱うことができるポリマーではありません。それは熱く動き、空気か...
ユニバーサル環境耐性ブラックマスターバッチWM 72-WM72
ユニバーサル環境耐性ブラックマスターバッチWM 72
序章 WM 72 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。フィルムブローや射出成形に広く使用されています。PPおよびPE材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 WM 72はどこに行くのか PEケーブルのジャケットと被覆 ジャケットはWM 72が行う最も難しい仕事です。このグレードは、電源、制御、通信ケーブルのPE、MD...
環境に優しいFDA承認済みの食品グレードのブラックマスターバッチWM 70 E 2-WM70E2
環境に優しいFDA承認済みの食品グレードのブラックマスターバッチWM 70 E 2
序章 WM 70 E 2 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。一般的な射出成形や薄壁射出成形、ブロー成形、押出シートなどの用途で広く使用されています。PP PE TPR材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 WM 70 E 2はどこに行くのですか? WM 70 E 2は、当社の食品グレードおよびFDA承認のブラック...
低揮発性で高濃度の環境に優しい充填ブラックマスターバッチWM 261 YF-WM261YF
低揮発性で高濃度の環境に優しい充填ブラックマスターバッチWM 261 YF
序章 WM 261 YF カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。射出成形および改質混合アプリケーションで広く使用されています。PP PE材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性および着色力、および最終製品の物理的特性への最小限の影響を特徴としています。低臭および低VOC。 WM 261 YFはどこに行くのですか? 果物と野菜のターンオーバーボックス 木箱は積み重ねられ、ホースで洗われ...
環境に強いブラックマスターバッチWM 3 F-WM3F
環境に強いブラックマスターバッチWM 3 F
序章 WM 3 F カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。水供給管、点滴灌漑管、波形管、フィルム吹きの用途に広く使用されています。PPおよびPE材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 技術的パラメータ カーボン内容 45% キャリア オン MFI 5-15の(g/ 10分で (( 190 ℃ 10キログラム )。 ...
ジェネラルローカーボンブラックマスターバッチWME 1-WME1
ジェネラルローカーボンブラックマスターバッチWME 1
序章 WME 1 カーボンブラックが前分散される独特な過程によって作り出され、そしてプラスチック化によってポリマー添加物と混合されます。それは注入、放出の管および打撃のフィルムの塗布で広く利用されています。それは低い適量、高いblackness、よい明るさ、優秀な熱抵抗、顕著な分散性および着色力を特色にします。 技術的パラメータ アイテム データ あなたの工場でそれが何を意味するか 炭素含有量 17%±2.0 キログラムあたりの色が多いほど、失望率が低くなります キャリア オン HDPE、MD...
耐候性ブラックフィラーマスターバッチWM 307-WM307
耐候性ブラックフィラーマスターバッチWM 307
序章 WM 307 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合されるというユニークな過程によって生産されます。 それは注入、打撃のフィルムおよび混合の適用で広く利用されています。PPのPE材料のために適した。それは低い適量、高いblackness、よい明るさを特色にします、 優れた耐熱性、優れた分散性、および着色力。 WM 307は混合の費用が貨幣を決定する地方自治体の管の仕事のために造られる満たされた黒いマスターバッチです。カーボンブラックはPEのキャリア...
丈夫な黒い環境に優しい機能性マスターバッチWM 30-WM30
丈夫な黒い環境に優しい機能性マスターバッチWM 30
序章 WM 30 カーボンブラックが予め分散され、その後プラスチック化によって基本樹脂と混合される独自の過程によって生産されます。射出、改質混合、パイプ&シートアプリケーションで広く使用されています。PP、PE、ABS材料に適しています。低用量、高い黒色度、良好な輝度、優れた耐熱性、優れた分散性と着色力、最終製品の物理的特性への最小限の影響を特徴としています。 WM 30はどこに行くのですか? マーケットバッグとリテールキャリアバッグ Tシャツバッグ、ベストバッグ、フラットキャリアは、HDPE...
今すぐ無料サンプルを入手してください
このフォームを送信してください。営業担当者がすぐにご連絡いたします。
お問い合わせ
ファックス:+86 75 7 81 1 8 66 6 8/+86 139 232 0 63 8 3
セールスホットライン:+86 139 232 0 63 8 3
住所:第55のYong'anの道、GuanyaoのShishanの町、南海区、フォーシャン都市、広東省、中国。