欲しいものを探す
ブラックマスターバッチの体格がなぜこんなに均一なのか?
時間:2026-10-06
私たちの黒いマスターバッチを一握り手に取り、それを広げます。ペレットは、まるで1つのダイから切られたかのように、同じ長さと同じ厚さで出てきます。
その表情は運ではありません。それは、ラインのすべての段階を1つの基準に保つことから来ています。
押出し、溶融から搬送、スクリーニングまで:どのペレット化方法を選択するか、溶融温度と圧力をどのように保持するか、ペレットをどのように冷却するか、そしてどのようにスクリーニングするか。
「ユニフォーム」とは実際に何を意味するのか
一つのペレットには、直径と長さの2つの次元を制御する価値があります。
直径はダイから始まります。ダイヘッドのオリフィスがベースの直径を設定し、そのオリフィスの加工公差がスプレッドの締め付けを決定します。
長さは、ペレット化法によってラインのさらに下に設定されます。
真の均一性は3つのことに帰着します:同じ直径、同じ長さ、そしてリンクされたペレット、微粒子、または変形した部品がないことです。
三つを正しく行うための業界用語は、狭い体格分布です。
どのペレット化方法が適しているかは、ベース樹脂とマスターバッチがどこに向かっているかによって異なります。4つの主流ルートがあります。
それぞれに独自の制御点がありますが、融液自体が安定していない限り、それらのいずれも狭い体格分布を提供しません。
2.前提条件:安定した溶融物、溶融圧力と温度を制御する
ダイオリフィスを±0.0 2 mmに保持することは、出発点にすぎません。溶融圧力が変動すると、押出物もそれに伴って変動し、1分間は厚く、次の分は薄くなります。
高精度のペレタイザーでもそれを救うことはできません。ペレットはまだ異なるサイズで出てきます。
(1)メルト圧力制御
ホモジナイジングゾーンとダイヘッドで安定した背圧を構築し、ラン中の溶融圧力変動を±0.3 MPa以内に保ちます。
そのバンドの外に出た場合は、ブロックされたスクリーンパック、不安定な供給、または不十分なカーボンブラック分散を確認し、圧力が不安定な間は運転を続けないでください。
材料の粘度から目標溶融圧力を設定します。低粘度PEマスターバッチは1.6-2.2 MPaで動作します。高充填、高粘度グレードは2.2-3.4 MPaで動作します。
(2)メルトの温度制御
バレルゾーンとダイ温度をベース樹脂に指定された値に設定し、偏差を±3℃以内に保ちます。
EVAやTPEなどの熱感受性の高い高炭素ブラック材料を使用して、溶融物が過熱しないようにしてください。
過熱すると溶融物が劣化し、泡立ってカッターブレードに付着します。また、すべての金型開口部でも温度が必要です。
一つの開口部から別の開口部への不均等な流れが、変形したペレットを生み出す原因です。
溶融温度と溶融圧力が過程ウィンドウ内で安定している場合にのみ、ペレタイザーを起動します。
3.ペレット化方法の選択
4つの主流の方法は、異なる材料と異なる最終用途に適しています。
ペレット化方法 |
適切な材料 |
典型的な最終用途 |
主なポイント |
ストランドペレット化 |
流れの良い汎用ポリオレフィンブラックマスターバッチ: PE、PP、EVA |
パイプとチューブ、標準射出成形、混合および修正のためのマスターバッチ |
クリーンで均一な切断面;低い設備コスト;低~中粘度の材料に適しています |
エアーリングペレット化 |
水冷に耐えられない湿気に敏感なマスターバッチ;EVAおよびPOEエラストマーブラックマスターバッチ |
薄膜、薄肉射出成形、弾性部品など |
水冷がないため、水の回収がなく、低い粘着性があり、小さなフットプリントがあります。 |
ウォーターリングペレット化 |
中程度から高粘度のPEおよびPP;中程度に充填された黒いマスターバッチ |
インジェクション成形、ブロー成形、ケーブルコンパウンド用マスターバッチ |
ダイフェースホットカットは丸みを帯びたペレットを与えます。高出力;良好な球形 |
水中ペレット化 |
高いカーボンブラック負荷、高い粘度、熱感受性のマスターバッチ; TPUおよびTPEエラストマーブラックマスターバッチ |
高級フィルム、ケーブル被覆、精密射出成形 |
クローズドウォーターサーキットでの切断と冷却により、粒子の体格分布が狭くなり、連結ペレットが少なくなります。 |
(1)ストランドペレット化
適合性だ PE、PP、EVAに対応した、流れの良い汎用ポリオレフィンブラックマスターバッチです。
主にパイプやチューブ、標準的な射出成形、および混合および修正のためのマスターバッチに使用されます。
ペレットの長さは簡単なレシピに従います:ペレットの長さ=引き揚げラインの速度÷(カッターの速度×ブレードの数)。
ホールオフユニットとペレタイザーは、可変周波数ドライブを介して同期して動作し、速度比をロックする必要があります。固定スケジュールでブレードを点検および交換します。
鈍い刃が尾やつながったペレットを残さないようにします。すべてのストランドに均等な張力を保ちます。
(2)エアリングペレット化
適合性だ 水冷に耐えられない湿気感受性マスターバッチに加えて、EVAおよびPOEエラストマーブラックマスターバッチ。
主にフィルム、薄肉射出成形、弾性部品に使用されます。
ここには水は関係ありません。涼しい空気が仕事をします。
これはダイフェース切断過程であるため、ペレット体格はダイオリフィス径、押出スループット、およびカッタースピードによって設定されます。
スループットが変化すると、カッターの速度もそれに合わせて変化しなければなりません。ペレットが固まったりくっついたりするのを防ぐために、風量と風温を制御してください。
(3)水リングペレット化
適合性だ 主に射出成形、ブロー成形、ケーブルコンパウンドのマスターバッチとして使用される、中〜高粘度のPEおよびPP、および中充填のブラックマスターバッチです。
ダイから出た瞬間に溶融物が切断され、丸みを帯びたペレットと高い出力が得られます。カッターディスクとダイ面の間のギャップを厳密に制御してください。
循環水をろ過して、微粒子がペレット表面に付着しないようにし、適切な脱水と乾燥を行ってください。
(4)水中ペレット化
適合性だ 高いカーボンブラック負荷、高い粘度、熱感受性のマスターバッチ、さらにTPUおよびTPEエラストマーブラックマスターバッチ。
主に高級フィルム、ケーブル被覆、精密射出成形に使用されます。
切断と冷却の両方が密閉された水チャンバー内で行われるため、粒子の体格分布が狭く、連結されたペレットの数が少なくなります。
トレードオフは、ダイシール、チャンバー水圧、水温の厳しい公差です。これらのバランスを崩すと、バブルペレットや多孔質ペレットなどの欠陥が発生します。
空気リング、水リング、または水中のダイフェイス切断ラインでは、押出スループットに大きな変動がないようにしてください。
定期的にブレードエッジをチェックし、仕様外のペレットが最初に現れるのを待つ代わりに、サービスライフの終わりに交換してください。
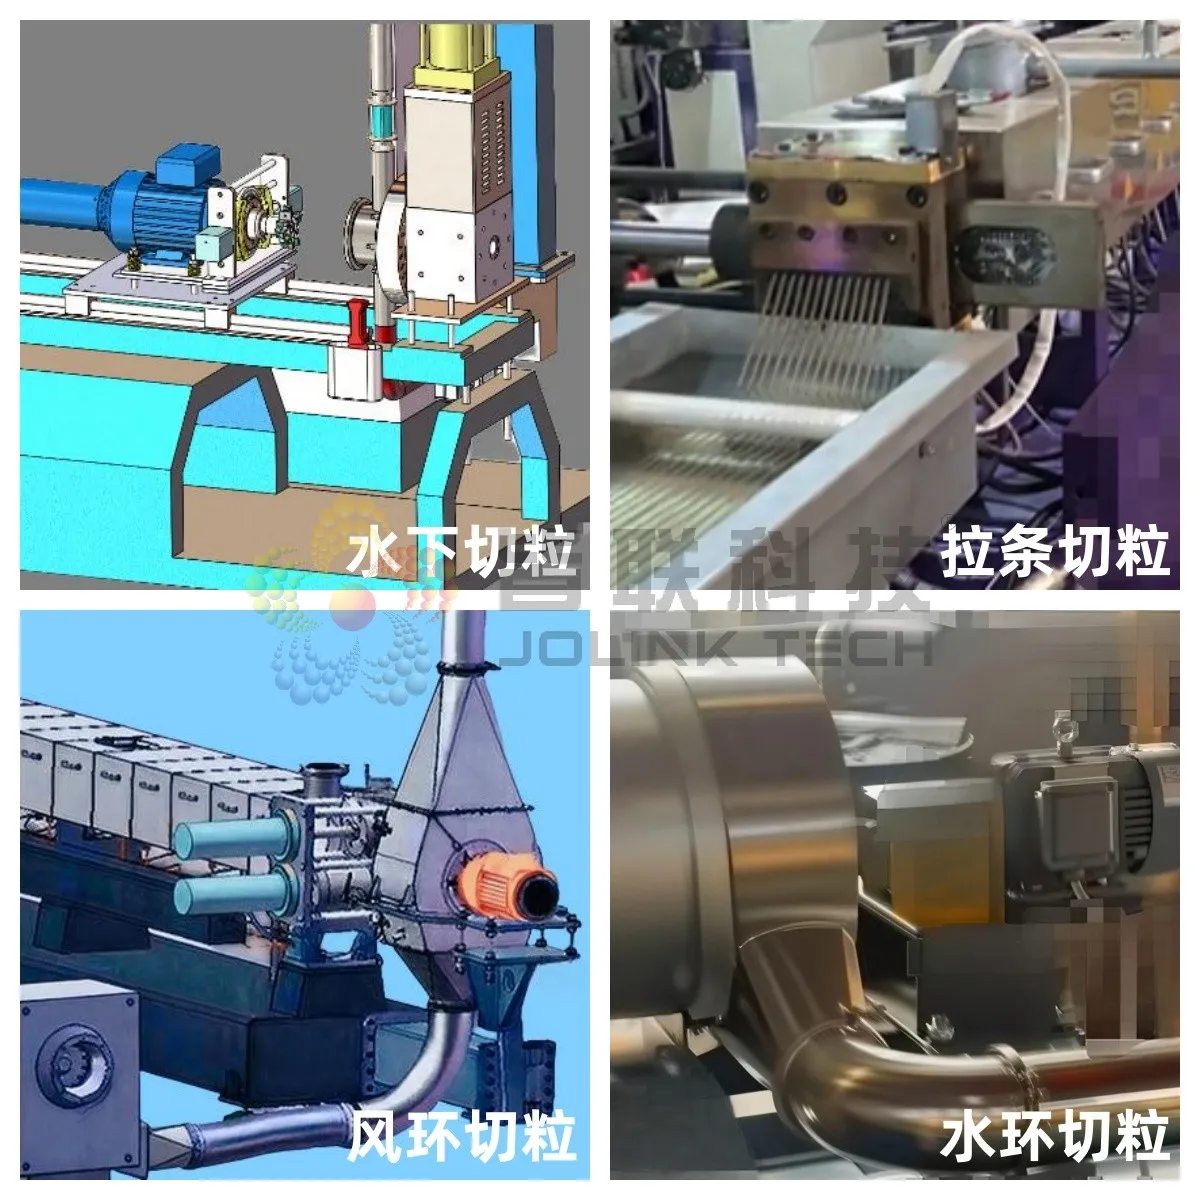
4.冷却水の温度:いつ切るかは、どれくらい速く切るかよりも重要です。
切断溶融物は、実際には切断時の材料の状態に関するものです。
温度と硬度が切断品質を決定します。ストランドペレット化では、ストランドがカッターに到達するまでにすでに冷却されている場合、
刃先が欠けると、細かいものと変形したペレットの山ができます。
ダイフェースホットカットは異なる方法で機能します。溶融物はダイ口から出た瞬間に切断されますが、粘度と温度は均一であり、切断はきれいに出ます。
冷却過程によるターゲット:
ストランドペレット水浴。 一般用途のPEおよびPPマスターバッチ: 40〜60℃。エラストマーベースのマスターバッチ:60〜75℃。水を±2℃以内に保ちます。
寒すぎるとストランドが急冷し、もろくなり、より多くのチップを捨てます。暖かすぎると冷却不足になり、ペレットがくっつきます。
ウォーターリングペレット化。 45-65℃で循環水を保持します。これは、微粒子を生成する熱衝撃なしにペレットを冷却してセットするのに十分です。
水中ペレット化。 チャンバーの水を50〜70℃に保ち、チャンバーの水圧をそれに合わせます。寒すぎるとバブルペレットができます。暖かすぎると冷却が不十分になり、ペレットがくっつきます。
エアーリングペレット化。 空気で冷却し、排出温度を制御し、ペレットが固まらないようにしてください。
5.完成したペレットを搬送する
ペレット化と脱水後、搬送時の粗い取り扱いはまだペレットを破壊し、新しい微粒子を作り出す可能性があります。
マスターバッチがどの程度硬いか、どの程度簡単に壊れるか、そしてどれだけのほこりを投げるかに応じて、真空搬送、正圧搬送、バケットエレベーターのいずれかを選択してください。
1.1。真空搬送。 硬質で低粉塵のPEおよびPPブラックペレットに適しています。
真空を高く引きすぎないでください。また、ペレットがパイプの壁に強く当たって壊れないようにしてください。材料が座って黒い斑点にならないように、定期的に配管を清掃してください。
2.2。ポジティブ圧力搬送。 中硬度のマスターバッチを長距離かつ高スループットで使用するのに適しています。
空気の速度を低く保ち、90°エルボの数を減らすと、ペレットの衝撃摩耗が少なくなります。集塵システムと組み合わせることで、微粒子を回収できます。
3.3。バケットエレベーター フィルムやケーブル用の高充填グレード、エラストマー、壊れやすいハイエンドマスターバッチに最適な選択肢です。
彼らはゆっくり走るので、落下高さは低く保たれ、バケツにはペレットをこすったり壊したりする鋭いエッジがありません。
伸縮性のある材料は簡単に壊れるため、高速正圧搬送を使用しないでください。罰金は急激に上昇し、下流のスクリーニング装置に余分な負荷をかけます。
6.上映会、最後のゲート
ラインがうまく制御されていても、少数のペレットが長すぎたり短すぎたりして、罰金がかかります。スクリーニングはそれらを取り除くステップです。
目標仕様に合わせて2層のスクリーンを設置します。上部デッキは長すぎるペレットをキャッチし、下部デッキは細かいものを取り除きます。
スクリーニングが徹底されるように振動スクリーンの周波数と傾きを調整します。定期的にスクリーンをチェックし、損傷したものはすぐに交換してください。
各バッチが乾燥した後、粉末を除去するためにそれをスクリーニングします。次に、各バッチをサンプリングし、ふるいにかけてサンプルを計量し、ペレットのどの割合が目標体格範囲内に収まるかを記録します。
ペレットが均一かどうかは、目ではなくテストデータの問題です。
7.どのような均一なペレットが実際に下流で変化するか
均一なペレット体格は、材料がスムーズに供給され、ブリッジしないことを意味します。これにより、装置の計量精度が向上し、完成部品の色の変化が減少し、ピッチングのない清潔な表面が残ります。
一度ペレットの体格が漂流し始めると、フィードレートも漂流し、下流のすべてのものの安定性もそれに伴います。
ペレット体格はあなたが見ることができる均一性です。あなたができない別の種類があります:カーボンブラックが樹脂の中にどれだけうまく分散するか。次の記事では、実際のテストデータを使用してそれを見ていきます。
私たちの黒いマスターバッチを一握り手に取り、それを広げます。ペレットは、まるで1つのダイから切られたかのように、同じ長さと同じ厚さで出てきます。
その表情は運ではありません。それは、ラインのすべての段階を1つの基準に保つことから来ています。
押出し、溶融から搬送、スクリーニングまで:どのペレット化方法を選択するか、溶融温度と圧力をどのように保持するか、ペレットをどのように冷却するか、そしてどのようにスクリーニングするか。
「ユニフォーム」とは実際に何を意味するのか
一つのペレットには、直径と長さの2つの次元を制御する価値があります。
直径はダイから始まります。ダイヘッドのオリフィスがベースの直径を設定し、そのオリフィスの加工公差がスプレッドの締め付けを決定します。
長さは、ペレット化法によってラインのさらに下に設定されます。
真の均一性は3つのことに帰着します:同じ直径、同じ長さ、そしてリンクされたペレット、微粒子、または変形した部品がないことです。
三つを正しく行うための業界用語は、狭い体格分布です。
どのペレット化方法が適しているかは、ベース樹脂とマスターバッチがどこに向かっているかによって異なります。4つの主流ルートがあります。
それぞれに独自の制御点がありますが、融液自体が安定していない限り、それらのいずれも狭い体格分布を提供しません。
2.前提条件:安定した溶融物、溶融圧力と温度を制御する
ダイオリフィスを±0.0 2 mmに保持することは、出発点にすぎません。溶融圧力が変動すると、押出物もそれに伴って変動し、1分間は厚く、次の分は薄くなります。
高精度のペレタイザーでもそれを救うことはできません。ペレットはまだ異なるサイズで出てきます。
(1)メルト圧力制御
ホモジナイジングゾーンとダイヘッドで安定した背圧を構築し、ラン中の溶融圧力変動を±0.3 MPa以内に保ちます。
そのバンドの外に出た場合は、ブロックされたスクリーンパック、不安定な供給、または不十分なカーボンブラック分散を確認し、圧力が不安定な間は運転を続けないでください。
材料の粘度から目標溶融圧力を設定します。低粘度PEマスターバッチは1.6-2.2 MPaで動作します。高充填、高粘度グレードは2.2-3.4 MPaで動作します。
(2)メルトの温度制御
バレルゾーンとダイ温度をベース樹脂に指定された値に設定し、偏差を±3℃以内に保ちます。
EVAやTPEなどの熱感受性の高い高炭素ブラック材料を使用して、溶融物が過熱しないようにしてください。
過熱すると溶融物が劣化し、泡立ってカッターブレードに付着します。また、すべての金型開口部でも温度が必要です。
一つの開口部から別の開口部への不均等な流れが、変形したペレットを生み出す原因です。
溶融温度と溶融圧力が過程ウィンドウ内で安定している場合にのみ、ペレタイザーを起動します。
3.ペレット化方法の選択
4つの主流の方法は、異なる材料と異なる最終用途に適しています。
ペレット化方法 |
適切な材料 |
典型的な最終用途 |
主なポイント |
ストランドペレット化 |
流れの良い汎用ポリオレフィンブラックマスターバッチ: PE、PP、EVA |
パイプとチューブ、標準射出成形、混合および修正のためのマスターバッチ |
クリーンで均一な切断面;低い設備コスト;低~中粘度の材料に適しています |
エアーリングペレット化 |
水冷に耐えられない湿気に敏感なマスターバッチ;EVAおよびPOEエラストマーブラックマスターバッチ |
薄膜、薄肉射出成形、弾性部品など |
水冷がないため、水の回収がなく、低い粘着性があり、小さなフットプリントがあります。 |
ウォーターリングペレット化 |
中程度から高粘度のPEおよびPP;中程度に充填された黒いマスターバッチ |
インジェクション成形、ブロー成形、ケーブルコンパウンド用マスターバッチ |
ダイフェースホットカットは丸みを帯びたペレットを与えます。高出力;良好な球形 |
水中ペレット化 |
高いカーボンブラック負荷、高い粘度、熱感受性のマスターバッチ; TPUおよびTPEエラストマーブラックマスターバッチ |
高級フィルム、ケーブル被覆、精密射出成形 |
クローズドウォーターサーキットでの切断と冷却により、粒子の体格分布が狭くなり、連結ペレットが少なくなります。 |
(1)ストランドペレット化
適合性だ PE、PP、EVAに対応した、流れの良い汎用ポリオレフィンブラックマスターバッチです。
主にパイプやチューブ、標準的な射出成形、および混合および修正のためのマスターバッチに使用されます。
ペレットの長さは簡単なレシピに従います:ペレットの長さ=引き揚げラインの速度÷(カッターの速度×ブレードの数)。
ホールオフユニットとペレタイザーは、可変周波数ドライブを介して同期して動作し、速度比をロックする必要があります。固定スケジュールでブレードを点検および交換します。
鈍い刃が尾やつながったペレットを残さないようにします。すべてのストランドに均等な張力を保ちます。
(2)エアリングペレット化
適合性だ 水冷に耐えられない湿気感受性マスターバッチに加えて、EVAおよびPOEエラストマーブラックマスターバッチ。
主にフィルム、薄肉射出成形、弾性部品に使用されます。
ここには水は関係ありません。涼しい空気が仕事をします。
これはダイフェース切断過程であるため、ペレット体格はダイオリフィス径、押出スループット、およびカッタースピードによって設定されます。
スループットが変化すると、カッターの速度もそれに合わせて変化しなければなりません。ペレットが固まったりくっついたりするのを防ぐために、風量と風温を制御してください。
(3)水リングペレット化
適合性だ 主に射出成形、ブロー成形、ケーブルコンパウンドのマスターバッチとして使用される、中〜高粘度のPEおよびPP、および中充填のブラックマスターバッチです。
ダイから出た瞬間に溶融物が切断され、丸みを帯びたペレットと高い出力が得られます。カッターディスクとダイ面の間のギャップを厳密に制御してください。
循環水をろ過して、微粒子がペレット表面に付着しないようにし、適切な脱水と乾燥を行ってください。
(4)水中ペレット化
適合性だ 高いカーボンブラック負荷、高い粘度、熱感受性のマスターバッチ、さらにTPUおよびTPEエラストマーブラックマスターバッチ。
主に高級フィルム、ケーブル被覆、精密射出成形に使用されます。
切断と冷却の両方が密閉された水チャンバー内で行われるため、粒子の体格分布が狭く、連結されたペレットの数が少なくなります。
トレードオフは、ダイシール、チャンバー水圧、水温の厳しい公差です。これらのバランスを崩すと、バブルペレットや多孔質ペレットなどの欠陥が発生します。
空気リング、水リング、または水中のダイフェイス切断ラインでは、押出スループットに大きな変動がないようにしてください。
定期的にブレードエッジをチェックし、仕様外のペレットが最初に現れるのを待つ代わりに、サービスライフの終わりに交換してください。
4.冷却水の温度:いつ切るかは、どれくらい速く切るかよりも重要です。
切断溶融物は、実際には切断時の材料の状態に関するものです。
温度と硬度が切断品質を決定します。ストランドペレット化では、ストランドがカッターに到達するまでにすでに冷却されている場合、
刃先が欠けると、細かいものと変形したペレットの山ができます。
ダイフェースホットカットは異なる方法で機能します。溶融物はダイ口から出た瞬間に切断されますが、粘度と温度は均一であり、切断はきれいに出ます。
冷却過程によるターゲット:
ストランドペレット水浴。 一般用途のPEおよびPPマスターバッチ: 40〜60℃。エラストマーベースのマスターバッチ:60〜75℃。水を±2℃以内に保ちます。
寒すぎるとストランドが急冷し、もろくなり、より多くのチップを捨てます。暖かすぎると冷却不足になり、ペレットがくっつきます。
ウォーターリングペレット化。 45-65℃で循環水を保持します。これは、微粒子を生成する熱衝撃なしにペレットを冷却してセットするのに十分です。
水中ペレット化。 チャンバーの水を50〜70℃に保ち、チャンバーの水圧をそれに合わせます。寒すぎるとバブルペレットができます。暖かすぎると冷却が不十分になり、ペレットがくっつきます。
エアーリングペレット化。 空気で冷却し、排出温度を制御し、ペレットが固まらないようにしてください。
5.完成したペレットを搬送する
ペレット化と脱水後、搬送時の粗い取り扱いはまだペレットを破壊し、新しい微粒子を作り出す可能性があります。
マスターバッチがどの程度硬いか、どの程度簡単に壊れるか、そしてどれだけのほこりを投げるかに応じて、真空搬送、正圧搬送、バケットエレベーターのいずれかを選択してください。
1.1。真空搬送。 硬質で低粉塵のPEおよびPPブラックペレットに適しています。
真空を高く引きすぎないでください。また、ペレットがパイプの壁に強く当たって壊れないようにしてください。材料が座って黒い斑点にならないように、定期的に配管を清掃してください。
2.2。ポジティブ圧力搬送。 中硬度のマスターバッチを長距離かつ高スループットで使用するのに適しています。
空気の速度を低く保ち、90°エルボの数を減らすと、ペレットの衝撃摩耗が少なくなります。集塵システムと組み合わせることで、微粒子を回収できます。
3.3。バケットエレベーター フィルムやケーブル用の高充填グレード、エラストマー、壊れやすいハイエンドマスターバッチに最適な選択肢です。
彼らはゆっくり走るので、落下高さは低く保たれ、バケツにはペレットをこすったり壊したりする鋭いエッジがありません。
伸縮性のある材料は簡単に壊れるため、高速正圧搬送を使用しないでください。罰金は急激に上昇し、下流のスクリーニング装置に余分な負荷をかけます。
6.上映会、最後のゲート
ラインがうまく制御されていても、少数のペレットが長すぎたり短すぎたりして、罰金がかかります。スクリーニングはそれらを取り除くステップです。
目標仕様に合わせて2層のスクリーンを設置します。上部デッキは長すぎるペレットをキャッチし、下部デッキは細かいものを取り除きます。
スクリーニングが徹底されるように振動スクリーンの周波数と傾きを調整します。定期的にスクリーンをチェックし、損傷したものはすぐに交換してください。
各バッチが乾燥した後、粉末を除去するためにそれをスクリーニングします。次に、各バッチをサンプリングし、ふるいにかけてサンプルを計量し、ペレットのどの割合が目標体格範囲内に収まるかを記録します。
ペレットが均一かどうかは、目ではなくテストデータの問題です。
7.どのような均一なペレットが実際に下流で変化するか
均一なペレット体格は、材料がスムーズに供給され、ブリッジしないことを意味します。これにより、装置の計量精度が向上し、完成部品の色の変化が減少し、ピッチングのない清潔な表面が残ります。
一度ペレットの体格が漂流し始めると、フィードレートも漂流し、下流のすべてのものの安定性もそれに伴います。
ペレット体格はあなたが見ることができる均一性です。あなたができない別の種類があります:カーボンブラックが樹脂の中にどれだけうまく分散するか。次の記事では、実際のテストデータを使用してそれを見ていきます。
お問い合わせ
ファックス:+86 75 7 81 1 8 66 6 8/+86 139 232 0 63 8 3
セールスホットライン:+86 139 232 0 63 8 3
住所:第55のYong'anの道、GuanyaoのShishanの町、南海区、フォーシャン都市、広東省、中国。